EN
01 | DBB Adalah Suatu Ciri, Bukan Suatu Injap
Seorang pembeli menulis istilah double block and bleed ke dalam lembar data teknis. Tiga tawaran harga dikembalikan: satu DBB, satu DIB-1, dan satu DIB-2—semuanya menggambarkan isolasi ganda. Harga ketiganya berbeza sehingga hampir 20%. Secara dokumen, ketiga pilihan itu kelihatan seperti memberikan janji yang sama. Namun di dalam rongga badan, ketiganya berkelakuan secara berbeza, dan rongga itulah tempat masalah di medan muncul.
Artikel ini membezakan konfigurasi berdasarkan cara masing-masing mengurus tekanan terperangkap, memberikan nilai suhu yang menentukan sama ada pelepasan luaran diperlukan, serta menyebut ujian yang membuktikan konfigurasi mana sebenarnya telah dihantar.
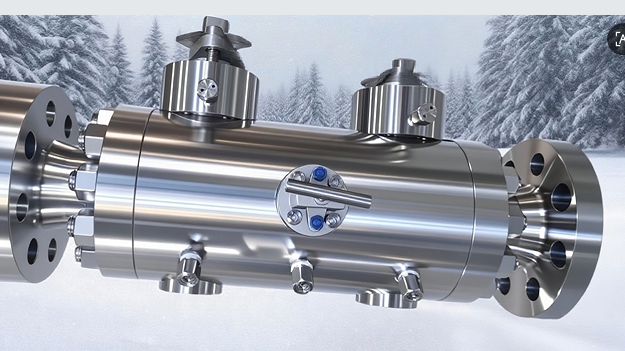
Rajah 1. Keluli tahan karat jenis bola double block and bleed injap : dua bahagian bola bebas dalam satu badan, masing-masing dilengkapi penggerak tersendiri, dan sambungan pelepasan rongga di antara keduanya. Shanghai Xiazhao Injap .
DBB, double block and bleed, bermaksud dua elemen pengedap dengan saluran pelepasan di antaranya. Pada jenis bola berpangkal tetap (trunnion-mounted ball) injap dua kerusi itu ialah dua unsur dan saluran pembuangan rongga ialah pelepasan. Pelepasan bukan hiasan, tetapi bukti: tutup injap , buka pelepasan, dan tiada aliran bermakna kedua-dua kerusi sedang menahan. Itulah satu-satunya pengesahan isolasi berganda semasa operasi yang wujud.
02 | SPE dan DPE: Nisbah Keluasan Kerusi
Sebiji bola injap kerusi menghermetik dalam satu arah dan bergerak dalam satu arah. Dalam kesan piston tunggal, SPE, kerusi, tekanan saluran menolak kerusi ke arah bola dan menambah daya hermetik. Dalam kesan piston berganda, DPE, kerusi, tekanan bertindak pada kedua-dua belah kerusi, jadi tekanan rongga juga memberi beban pada kerusi, dan kerusi menahan aliran dari mana-mana arah.
Kuantiti penentu ialah nisbah antara kawasan bertekanan pada pelapik dan kawasan sentuhan pengedap. Apabila nisbah ini melebihi satu, tekanan sentiasa menambah beban pelapik. Apabila nisbah ini kurang daripada satu, tekanan dari arah yang salah boleh mengangkat pelapik daripada bebola. Oleh sebab itu, geometri pelapik yang sama berkelakuan berbeza di bawah tekanan saluran dan di bawah tekanan rongga.
Jadual 1. Fungsi setiap jenis pelapik terhadap rongga badan
Jenis tempat duduk |
Mengedap aliran daripada |
Laluan tekanan rongga |
Kelakuan isipadu |
SPE, kesan piston tunggal |
Sisi hulu sendiri |
Melepaskan semula ke dalam saluran melalui pelapik |
Rongga melepaskan tekanan sendiri; tekanan tidak dapat terkumpul |
DPE, kesan piston berganda |
Mana-mana belah, termasuk rongga |
Terperangkap sepenuhnya; tempat duduk menghalang laluan balik |
Rongga mengekalkan tekanan sehingga dilepaskan dari luar |
Sebuah DBB injap menggunakan dua tempat duduk SPE. Sebuah DIB-1 injap menggunakan dua tempat duduk DPE. DIB-2 menggunakan satu daripada setiap jenis. Nisbah tunggal itu, diulang pada kedua-dua hujung, merupakan perbezaan keseluruhan antara tiga nombor bahagian tersebut.
03 | Nombor Suhu
Sebuah trunnion injap yang menutup pada cecair menjebak suatu isipadu di antara dua tempat duduk. Haba persekitaran mengembangkan cecair lebih cepat berbanding pengembangan keluli di sekelilingnya, dan memandangkan cecair hanya sedikit boleh dimampatkan, tekanan meningkat dengan cepat. The injap tidak memerlukan gangguan proses untuk melebihi tekanan rongganya sendiri, hanya pagi yang hangat.
Dua sifat bahan menentukan kadar: pengembangan haba cecair dan mampatanannya. Air mengembang kira-kira 2 × 10⁻⁴ setiap darjah Celsius dalam julat suhu sekitar biasa dan termampat kira-kira 5 × 10⁻⁵ setiap bar, yang menyebabkan peningkatan tekanan di lingkungan 2 hingga 4 bar setiap darjah bagi rongga yang sepenuhnya diisi cecair. Minyak mentah mengembang kira-kira empat kali lebih banyak setiap darjah dan termampat secara serupa, jadi ia mencapai tekanan yang sama dengan hanya sepertiga kenaikan suhu.
Jadual 2. Kenaikan suhu sekitar yang diperlukan untuk menekankan rongga berisi cecair sehingga mencapai nilai kelas
Kelas |
Nilai pada 38 °C (bar) |
Air, kenaikan yang diperlukan |
Minyak mentah, kenaikan yang diperlukan |
Kelas 150 |
19.6 |
kira-kira 4 hingga 9 °C |
kira-kira 2 hingga 4 °C |
Kelas 300 |
51.0 |
kira-kira 10 hingga 23 °C |
kira-kira 4 hingga 10 °C |
Kelas 600 |
102.1 |
kira-kira 20 hingga 45 °C |
lebih kurang 8 hingga 20 °C |
Julat-julat ini luas kerana jawapannya bergantung kepada berapa banyak rongga yang sebenarnya berisi cecair, keanjalan dinding dan suhu pengisian ketika penutupan. Julat-julat ini cukup luas untuk menjadi berguna: air Kelas 150 injap di bawah sinaran matahari langsung mencapai kadar penarafannya dalam satu pagi sahaja, manakala gas Kelas 600 injap pada rak yang sama tidak begitu. Itulah keseluruhan hujah untuk menspesifikasikan laluan pelepasan, bukan dengan membuat andaian.
04 | Ujian yang Membuktikan Konfigurasi
Konfigurasi dibuktikan melalui ujian, bukan melalui lakaran. Urutan piawai bagi DBB injap berjalan seperti berikut. Tutup injap , tekanan satu sisi, tahan selama tempoh yang ditetapkan, dan sahkan dua perkara secara serentak: tiada kebocoran melalui pelapik hulu dan tiada aliran dari saluran pembuangan rongga. Kemudian ulangi dari sisi yang lain. Sebuah injap yang lulus ujian kedua-dua arah mempunyai dua halangan bebas.
A DIB-1 injap berkelakuan berbeza semasa ujian tersebut. Kedua-dua kerusi menahan tekanan dari mana-mana arah, jadi pengasingan menjadi tidak perlu, tetapi rongga tiada laluan balik, dan saluran pelupusan akan terus menghasilkan cecair apabila isipadu yang terperangkap mengalami penurunan tekanan. Itulah ciri yang dibayar oleh pembeli, dan ia juga merupakan sebab mengapa DIB-1 memerlukan peranti pelepasan luaran. Sebuah DIB-1 injap tanpa injap pelepasan ialah sebuah bekas tekanan kecil dengan bola di dalamnya.
Tiga semakan praktikal perlu dilakukan semasa ujian penerimaan kilang. Pertama, sambungan pelupusan mesti berupa port sebenar berukuran boleh guna, bukan sumbat berulir dengan lubang gerudi. Kedua, laporan ujian mesti merekodkan pihak manakah yang dikenakan tekanan bagi setiap kerusi, kerana keputusan DIB-2 bergantung pada arah. Ketiga, orientasi kerusi bagi injap DIB-2 mesti disahkan berdasarkan susun atur paip, kerana pemasangan secara terbalik akan menukar kerusi yang bertindak sebagai saluran pelepasan.
05 | Memilih Antara Ketiganya
Pilihan ini bukan tentang membeli lebih banyak pengasingan. Ia adalah tentang menentukan ke mana tekanan terperangkap dibenarkan mengalir. Jadual 3 menyatakan keputusan tersebut dalam bentuk yang biasanya muncul semasa semakan sebut harga.
Jadual 3. Matriks pilihan untuk konfigurasi pelapik API 6D
Soalan |
DBB |
DIB-1 |
DIB-2 |
Peleraian rongga |
Automatik, melalui kedua-dua pelapik |
Tiada; peranti luaran wajib |
Melalui pelapik SPE sahaja |
Kepelbagaian pengasingan |
Dua halangan, masing-masing satu arah |
Dua halangan, kedua-duanya dua arah |
Satu halangan dwiarah ditambah satu laluan pelepasan |
Perkhidmatan lazim |
Minyak dan gas am, cecair atau gas, pilihan lalai |
Pengasingan kritikal di mana kegagalan hulu tidak boleh menjangkau hilir |
Di mana pengasingan berganda diperlukan tetapi pelepasan luaran tidak praktikal |
Perkara yang Perlu Diperhatikan |
Kegagalan pelapik hulu meninggalkan pengedap hilir dalam satu arah sahaja |
Peranti pelepasan luaran mesti dinyatakan, dipasang dan diselenggarakan |
Sensitif terhadap orientasi; mesti sepadan dengan susun atur paip |
Kos Relatif |
Asas |
Lebih tinggi, ditambah peralatan pelepasan |
Di antara keduanya |
Bagi eksport minyak mentah, DBB biasanya mencukupi: kedua-dua kerusi melepaskan tekanan, rongga melindungi diri sendiri, dan saluran pelinciran memberikan cara kepada penyelenggaraan untuk membuktikan kedua-dua halangan. DIB-1 membenarkan kosnya di titik-titik di mana kebocoran pada kerusi hulu akan membenarkan produk melepasi halangan yang sepatutnya mutlak, biasanya sebelum tangki simpanan, skid pengukuran atau pengasingan penyelenggaraan. DIB-2 merupakan kompromi, dan ia hanya kompromi jika orientasinya betul.
06 | Lima Baris untuk RFQ
- Konfigurasi mengikut istilah API 6D, ditulis sebagai DBB, DIB-1 atau DIB-2, bukan sebagai ‘double isolation’.
- Susunan pelinciran rongga, kerusi yang melepaskan tekanan secara automatik, pelinciran luaran injap atau saluran pelinciran ke flare, dinamakan secara eksplisit.
- Jenis cecair dalam paip dan sama ada ia cecair atau gas, kerana ini menentukan sama ada kes terma wujud atau tidak.
- Saiz dan jenis saluran pelinciran, kerana sumbat bukan sambungan pelinciran.
- Keperluan untuk merekodkan pihak bertekanan bagi setiap kerusi dalam laporan ujian.
Satu ayat melakukan kebanyakan kerja: nyatakan bendalir, nyatakan konfigurasi, nyatakan di mana tekanan rongga dibenarkan meningkat.
Lampiran A | Aset Imej
Rajah 1 disisipkan dalam Bahagian 01 pada resolusi yang dihantar. Fail sumber ialah imej katalog berukuran 625 x 351 piksel; oleh itu, eksport semula daripada seni asal, bukan daripada dokumen ini, sebelum penerbitan.
Bidang |
|
Fail |
assets/xiazhao-dbb-ball-valve.png |
Subjek |
DBB keluli tahan karat injap bola , dua operator, pelepasan rongga di antara bahagian bola |
Saiz terbenam |
625 x 351 piksel, lanskap; resolusi rendah, sesuai untuk web dengan lebar hanya 15 cm |
Teks Alternatif |
Injap bola blok berganda dan pelepasan rongga keluli tahan karat dengan dua operator dan pelepasan rongga – Shanghai Xiazhao Valve |
Eksport untuk web |
Kekalkan PNG atau eksport WebP pada kualiti 85; jangan tingkatkan lebar melebihi 625 piksel |
Keterangan |
Seperti yang dicetak di bawah Rajah 1; jangan tulis semula |
Lampiran B | Piawaian yang Dirujuk dan Nota Data
API 6D. Spesifikasi untuk Paip dan Sistem Paip Injap , Edisi ke-24. Lampiran E menakrifkan ciri-ciri DBB dan DIB; Bahagian 3.1.10 dan 3.1.11 menakrifkan kedudukan kesan piston tunggal dan dwi.
ASME B16.34. Injap - Hujung Berflens, Berulir, dan Dilas. Kelas tekanan 150, 300 dan 600 pada 38 °C untuk kelompok keluli karbon 1.1 masing-masing ialah 19.6, 51.0 dan 102.1 bar.
API 598. Injap Pemeriksaan dan Pengujian. Menakrifkan urutan ujian badan dan tempat duduk yang digunakan untuk mengesahkan konfigurasi semasa Ujian Penerimaan Kilang (FAT).
ISO 5208. Injap industri – Ujian tekanan injap logam. Kelas kadar kebocoran digunakan apabila kriteria penerimaan dikutip berdasarkan kelas dan bukannya berdasarkan piawaian.