EN
Een volledige reis van één ton stoom
Een opvallende sectorbenchmark: in een textielfabriek zet een stoomflashterugwinsysteem hogedrukstoom om in lagedrukstoom voor direct gebruik in vervingsmachines. Dit systeem herwint ongeveer 250 ton lagedrukstoom per dag, wat neerkomt op een jaarlijkse besparing van circa 4.500 ton steenkool-equivalent. In combinatie met stoomcascadegebruik en restwarmte-terugwinning realiseert de fabriek totale jaarlijkse besparingen van ongeveer 16.000 ton steenkool-equivalent en een CO₂-emissiereductie van 40.000 ton. De kernboodschap is niet dat brandstof te duur is — maar dat stoom niet volledig wordt benut.
Veel fabrieksleiders kunnen de kosten per ton stoom, het jaarlijkse verbruik en het aandeel van stoom in de totale bedrijfskosten berekenen. Maar wanneer wordt gevraagd: “Waar wordt uw stoom precies gebruikt? Is er sprake van verspilling? Kan deze worden teruggewonnen?” — ontbreekt vaak een systematisch antwoord. Zonder deze inzichtelijkheid berusten energie-efficiëntieprojecten en beslissingen over brandstofwisseling op een onbetrouwbare gegevensbasis.
Dit artikel volgt het werkelijke stroompad van één ton stoom door een industriële installatie, van productie tot eindgebruik.
1. Hoe één ton stoom wordt geproduceerd
Stoom is een warmtedragend medium. Voor verzadigde stoom bij 0,8 MPa (een veelvoorkomende industriële druk) bedraagt de totale enthalpie per ton ongeveer 660.000 kcal. Hiervan is de verdampingswarmte — het gedeelte dat daadwerkelijk werk verricht in verwarmingsprocessen — ongeveer 485.000 kcal. De resterende voelbare warmte bevindt zich in de hoogtemperatuur-condensaat. Als condensaat niet wordt teruggewonnen, wordt deze voelbare warmte direct aan de omgeving afgestaan.
Om dit uit te drukken in brandstofverbruik met aardgas: bij een lagere verbrandingswaarde (LHV) van ongeveer 8.200 kcal/m³, een ketelthermische rendement van 94 % en aanvullend water van 20 °C (voelbare warmte ≈ 20.000 kcal), bedraagt de netto benodigde warmte per ton stoom ongeveer 640.000 kcal, wat overeenkomt met ongeveer 83 m³ aardgas. Als de installatie condensaat terugwint bij 80–100 °C, stijgt de enthalpie van het voedingswater tot 80.000–100.000 kcal en daalt het aardgasverbruik aanzienlijk.
De stoomdistributieketen: Ketel → Pijpleidingennetwerk → Stoomverdeelelement → Stoomgebruikende apparatuur. Elke fase houdt verliezen in zich – en elke fase biedt mogelijkheden voor optimalisatie:
Podium |
Functie |
Belangrijkste zorgen |
Ketel |
Brandstofverbranding → water naar stoom |
Thermische efficiëntie bepaalt direct de brandstofkosten |
Leiding |
Stoomtransport |
Beschadigde of ontbrekende isolatie; te grote afstand, wat drukverlies en warmteverlies veroorzaakt |
Koptekst |
Distributie naar afdelingen |
Onbalans in de distributie leidt tot lage einddruk; ernstige gevallen veroorzaken waterslag; natte stoom vermindert de warmteoverdrachtsefficiëntie |
Eindgebruik |
Stoom geeft warmte af aan het proces |
Warmte-uitwisselingsefficiëntie; of condensaat wordt teruggewonnen |
Verzadigde versus oververhitte stoom: Industriële ketels produceren doorgaans verzadigde stoom voor warmte-uitwisseling en procesverwarming. Oververhitte stoom wordt voornamelijk gebruikt voor elektriciteitsopwekking en transport over lange afstand (om condensatie en waterhamer te voorkomen). Voor korte afstanden in de fabriek wordt over het algemeen verzadigde stoom gebruikt.
2. De vijf routes die stoom in een fabriek kan nemen
Zodra stoom de fabriek binnenkomt, volgt deze één van de vijf algemene routes:
Toepassing |
Methode |
Typische Scenario's |
Aandrijving |
Drijft turbines of pompen |
WKK-installaties, grote pompen/ventilatoren, vacuümjectoren |
Procesverwarming |
Reactoren of warmtewisselaars verwarmen materialen tot de gewenste temperatuur |
Chemische reacties, olie-raffinage |
Drogen van materiaal |
Droogcilinders of ovens verwijderen vocht |
Papier, vezels, karton |
Sterilisatie |
Stoom bij hoge temperatuur doodt micro-organismen |
Voedsel, dranken, farmaceutica |
Ruimteverwarming |
Winterverwarming van werkplaatsen of fabrieken |
Fabrieken in noordelijke klimaten |
Elke toepassing vereist andere stoomparameters — sommige vereisen hoge druk, andere een continue levering, weer andere zijn seizoensgebonden. Stoom veilheidsklep sspeelt een cruciale beschermende rol in deze keten. Keteldrommen en uitlaten van oververhitters moeten worden uitgerust met veilheidsklep sdie automatisch openen wanneer de systeemdruk de ingestelde waarde overschrijdt en sluiten wanneer de druk zich herstelt. Volledig opengestelde veerbelaste veilheidsklep szijn de standaardkeuze voor stoomketels, waarbij de opengestelde hoogte niet minder mag zijn dan een kwart van de openingdiameter.
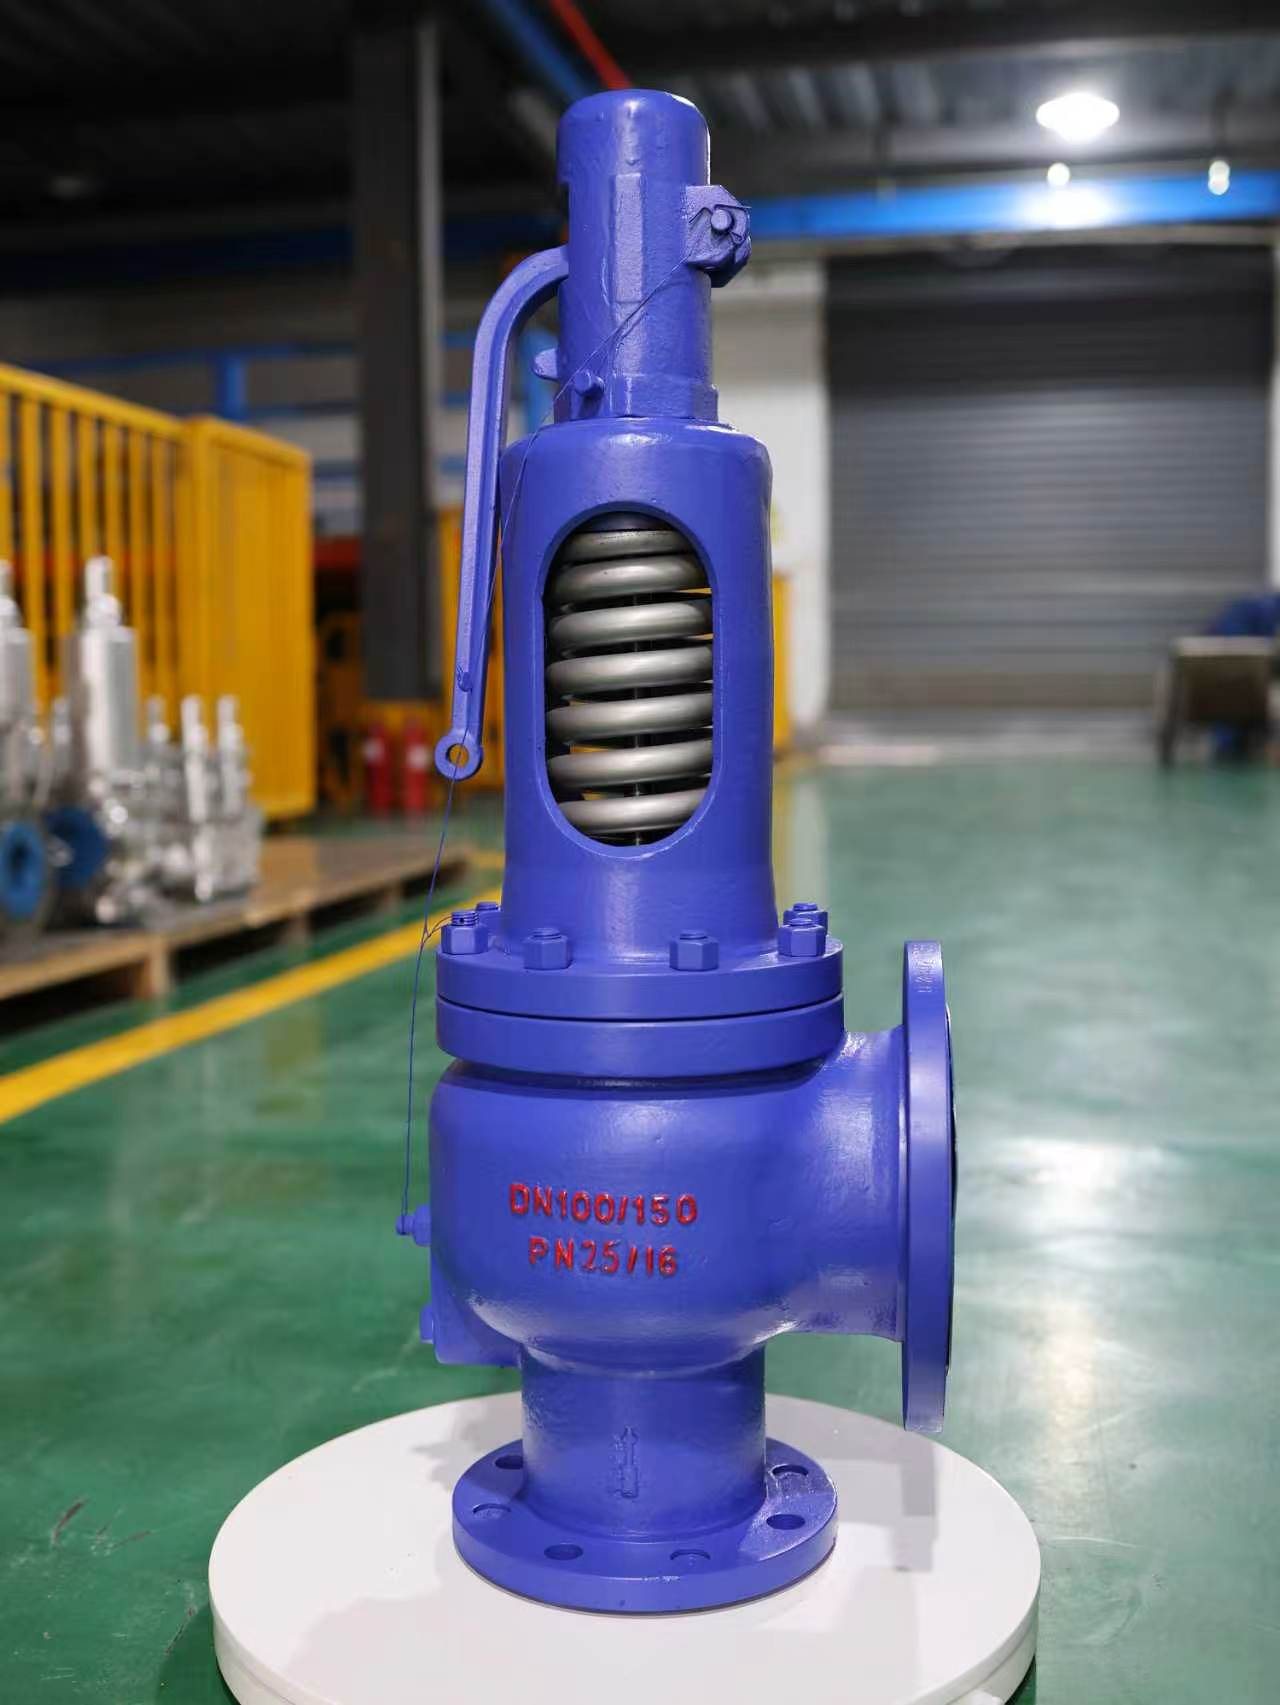
Onze eigen gefabriceerde, flensmontage, hefboombediende, volledig opengestelde veerbelaste veiligheidsklep (DN100, PN25), van het type dat wordt geïnstalleerd op keteldrommen en uitlaten van oververhitters.
3. Sector-specifieke stoomgebruikspatronen
Industrie |
Primair gebruik |
Typische Parameters |
Continuïteit |
Bandenvulkanisatie |
Verzadigde stoom voor vulkanisatiepers |
Personenwagenbanden 0,8–1,2 MPa; OTR-banden 1,4–1,7 MPa |
24 uur continu, ca. 330 dagen/jaar |
Chemisch |
Verwarming van reactor/distillatie |
Afhankelijk van het proces, meestal medium-lage druk |
Doorlopend |
Textiel/verven |
Instellen, verven, vergaren |
Medium-lage druk |
Continu, belasting varieert per batch |
Voedsel en dranken |
Koken, sterilisatie |
Hoge droogheidsgraad vereist |
Varieert per productieshift |
Papier |
Droogcilinderdroging |
Gemiddende druk |
Doorlopend |
Geneesmiddelen |
Sterilisatie, destillatie |
Hoge stoomkwaliteit vereist |
Partij |
Stoomkwaliteit is een kritieke beperking in specifieke processen. Bandvulkanisatie, voedselsterilisatie en farmaceutische processen vereisen goed gesatureerde stoom met een hoge droogheidsgraad en zonder meegeslepen water — anders wordt de productkwaliteit direct aangetast. De afdichtingsprestatie en nauwkeurigheid van de insteldruk van veiligheidskleppen zijn bij deze toepassingen bijzonder belangrijk — de afwijking van de insteldruk dient binnen ±3% te liggen (volgens GB/T 12243-2021).
4. Uw eigen stoomgebruiksprofiel beoordelen: vier kernvragen
Voordat u bepaalt ‘hoe stoom moet worden geleverd en welke brandstof moet worden gekozen’, beantwoordt u deze vragen:
- Continuïteit: 24-uurs continu gebruik of wisselend/shiftgebaseerd? Continu gebruik past bij stabiele warmteleveringssystemen; wisselend gebruik vereist aandacht voor de reactiesnelheid bij opstarten en stoppen.
- Schommeling van de belasting: Wat is het verschil tussen piek- en dalvraag? Grote schommelingen vereisen een hoge turndowncapaciteit van ketels en brandstofsystemen.
- Drukklasse: Vereist het proces hoge druk (bijv. OTR-bandverharding bij 1,4–1,7 MPa) of middelhoge/lage druk? Dit bepaalt de ketelparameters en de leidingontwerp.
- Condensaatretourpercentage: Wordt het condensaat na warmteafgifte teruggevoerd naar de ketel? Het retourpercentage beïnvloedt direct de kosten voor aangevuld water, het brandstofverbruik en de energieprestaties.
Deze vier antwoorden bepalen in wezen het brandstoftype en de systeemconfiguratie. De volgorde moet zijn: eerst de stoomgebruikseigenschappen verduidelijken, daarna de brandstofkeuze bespreken.
5. Energiebesparende maatregelen zonder vervanging van apparatuur
Voordat grote verbeteringen worden beoordeeld, overweeg dan deze maatregelen met lage investering en hoge impact:
Maatregel |
Principe |
Referentie-effect |
Condensaatrecuperatie |
condensaat van 80–100 °C dat naar de afvoer wordt geleid = verloren warmte + verloren gezuiverd water |
Condensaat voert 18–25% van de totale stoomwarmte mee; elke 10%-toename in het terugwinningspercentage bespaart 1–3% brandstof |
Stoomafsluiterinspectie |
Lekkende afsluiters verliezen levende stoom; wateropstopping veroorzaakt waterslag en verminderde warmteoverdracht |
Volgens het National Board kan een opening van 3/8 inch bij 100 psi jaarlijks $28.200 aan stoomkosten kosten (National Board) |
Isolatieherstel van leidingen |
Beschadigde isolatie verliest continu warmte |
Één voet (0,305 m) ongeïsoleerde leiding met een diameter van 1 inch bij 100 psi verliest 326 BTU/uur, wat over 6.000 uur gelijkstaat aan 30 pond (13,6 kg) brandstof |
Rookgaswarmteteruggewinning |
Te hoge rookgastemperatuur = directe warmteverliezen |
Elke verlaging van de rookgastemperatuur met 20 °C verbetert de ketelrendement met ca. 1% |
Ontkalking van warmtewisselaar |
een aanslag van 1 mm vermindert de warmteoverdracht aanzienlijk |
Brandstofbesparing van 5–8% is mogelijk na ontkalking bij ernstige vervuiling |
Drukovereenkomstigheid |
Laagdrukproces gevoed met hoogdrukstoom |
Een studie van NREL toonde aan dat het verlagen van de keteldruk van 900 kPa naar 600 kPa 4,7% brandstof bespaarde en condensatieverliezen in de distributie met 13,3% verminderde |
Het gemeenschappelijke element: geen vervanging van de ketel, geen wijziging van de brandstof, geen aanpassing van het proces — alleen het terugwinnen van warmte die al verloren gaat. Zodra deze maatregelen zijn ingevoerd, wordt de kostenbasis voor brandstofevaluatie nauwkeuriger.
Stoomafsluiterverliezen: harde gegevens voor internationale lezers
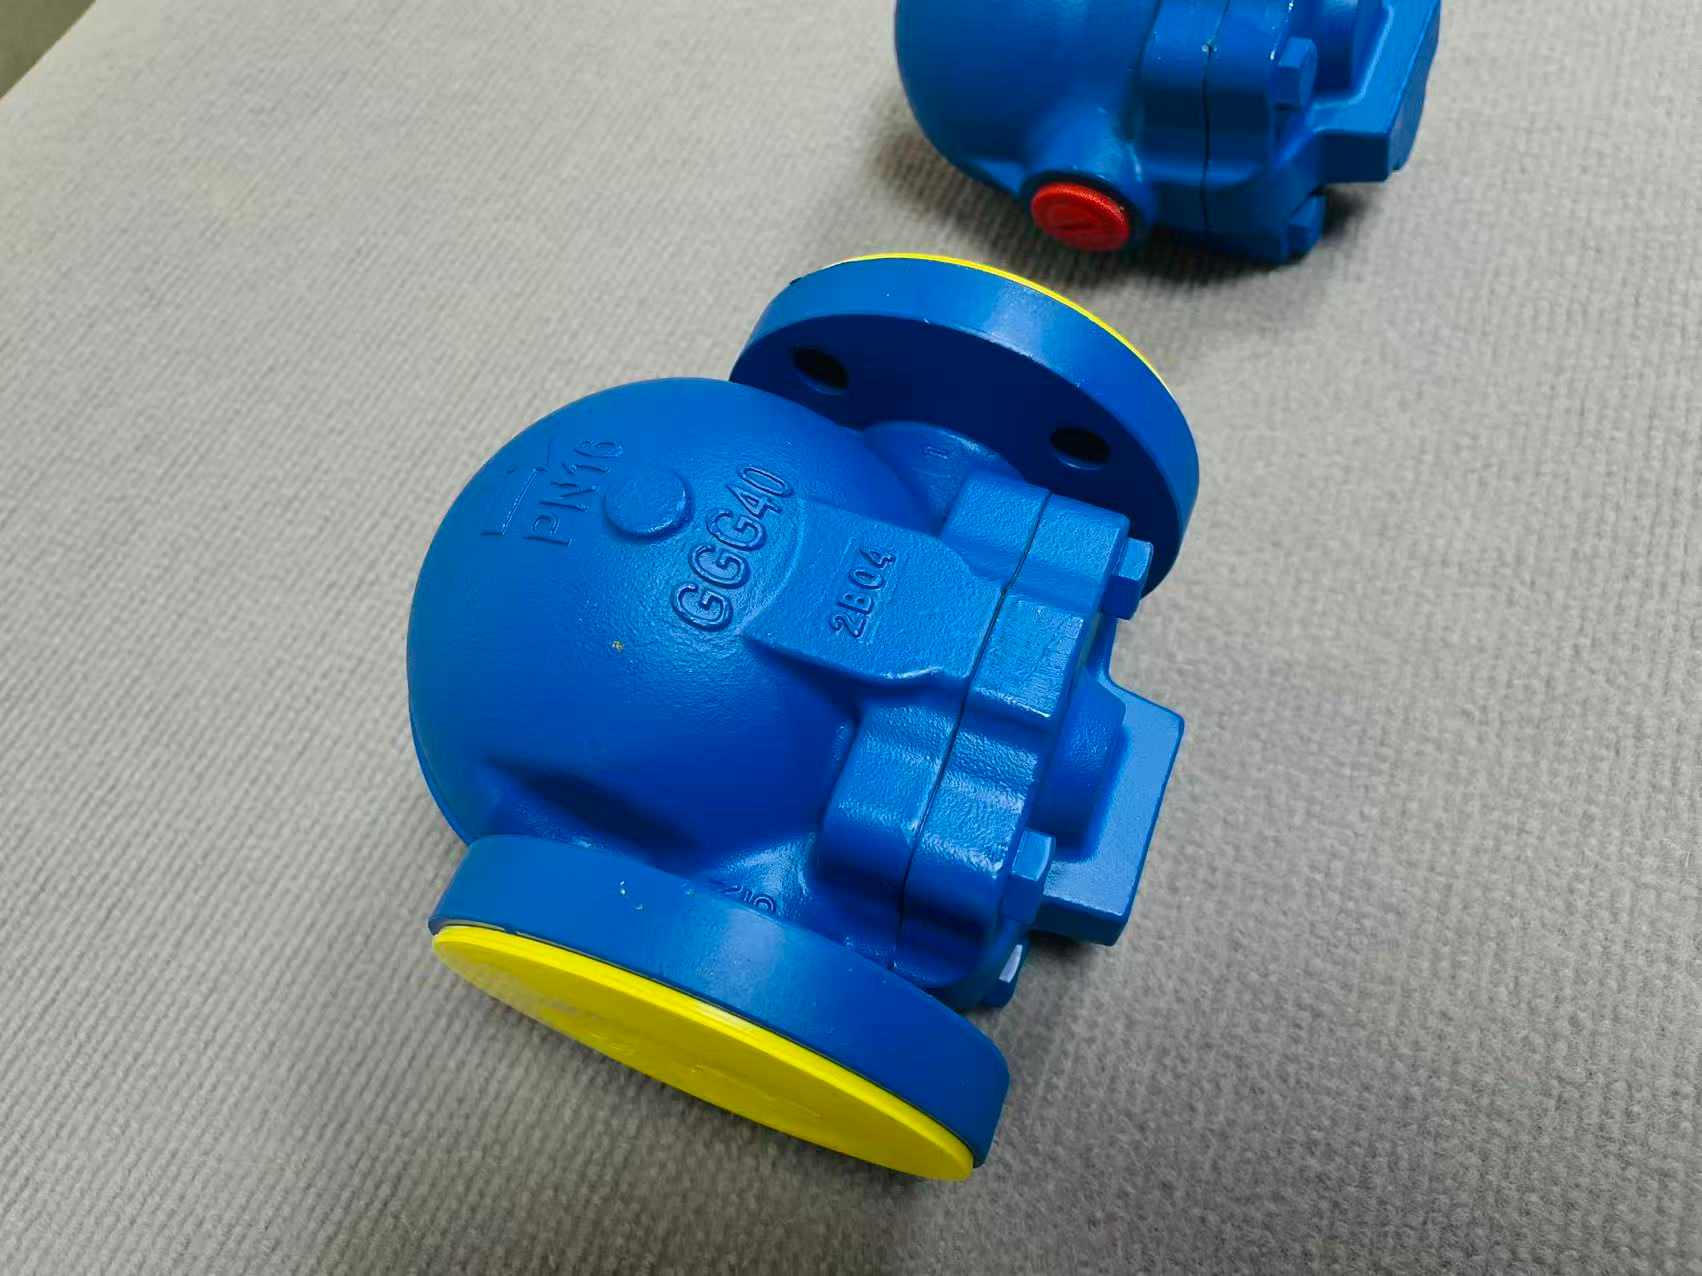
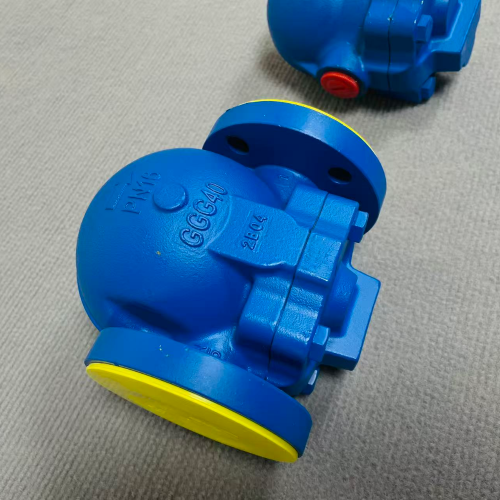
Onze eigen geproduceerde geflanste kogel-drijfveerstoomafsluiter (PN16, GGG40 sferoïdaal gietijzer). Deze voert condensaat en lucht af terwijl levende stoom binnen blijft — een defecte afsluiter lekt stoom naar de omgeving of blokkeert condensaat, wat waterhamer veroorzaakt.
Stoomafvoerfouten zijn een van de meest kwantificeerbare en vaak over het hoofd gezien bronnen van verspilling. Volgens het Amerikaanse ministerie van Energie vertonen zelfs goed onderhouden installaties jaarlijks een afvoerfoutpercentage van 15–20%. Afvoerapparaten die al jarenlang niet zijn onderhouden, kunnen een foutpercentage van wel 50% vertonen.
De National Board of Boiler and Pressure Vessel Inspectors verstrekt schattingen van verlies bij diverse openingen bij een druk van 100 psi:
Opening (inch) |
Verloren stoom (pond/maand) |
Jaarkosten (bij $5 per 1.000 pond) |
1/2 |
835,000 |
$50,100 |
3/8 |
470,000 |
$28,200 |
1/4 |
210,000 |
$12,600 |
1/8 |
52,500 |
$3,150 |
Een gedocumenteerde casestudy van Northwell Health (de grootste zorgverlener van New York) toonde het effect in de praktijk aan: 9.817 stoomafvoerapparaten geïnspecteerd, wat resulteerde in besparingen op gas en elektriciteit ter waarde van $2.403.672, 946.500 therms bespaard en $1.162.551 aan nutsvoorzieningsstimulansen veiliggesteld — met een ROI van 1,4 jaar.
Over stoom Veilheidsklep s
Veilige werking van een stoomsysteem is afhankelijk van betrouwbare prestaties van veiligheidskleppen. Stoom veilheidsklep sbeschermen ketels, drukvaten en leidingen door automatisch overtollige druk af te voeren zodra het ingestelde punt wordt overschreden, en vervolgens weer te sluiten zodra de druk is hersteld. Volledig opengestelde veerbelaste veiligheidskleppen zijn standaard voor stoomketels (zie Figuur 1).
Belangrijkste prestatie-eisen:
- Afwijking van de insteldruk dient binnen ±3% van de ingestelde waarde te liggen
- Dichtheidstest: 3 minuten bij 90% van de insteldruk zonder lekkage
- Minimaal jaarlijkse verificatie; nieuwe verificatie vereist na demontering of vervanging van onderdelen
- Zitdichtheidslekkage is verantwoordelijk voor meer dan 70% van de veiligheidsklep-fouten — voornamelijk veroorzaakt door vuil, erosie door stoom met hoge snelheid en scheuren in lasbedekking
Regelmatige verificatie en tijdige onderhoudsmaatregelen zijn essentieel voor zowel de veiligheid als de efficiëntie van stoomsystemen.
Samenvatting
De reis van één ton stoom is in wezen een keten: brandstofwarmte → ketel → leidingen → proces → product. Elke fase houdt warmteverlies in, en elke fase biedt mogelijkheden voor optimalisatie. De voorwaarde is duidelijk: identificeer eerst welke route uw stoom volgt, waar hij in het proces stopt en waar de grootste verliezen optreden.
De parameters en besparingscijfers in dit artikel zijn branche-typische referentiewaarden. De werkelijke projectresultaten hangen af van specifieke procesvereisten en gemeten gegevens.
Welke route volgt de stoom in uw installatie voornamelijk? Opmerkingen en discussie zijn welkom.
Inhoudsopgave
- 1. Hoe één ton stoom wordt geproduceerd
- 2. De vijf routes die stoom in een fabriek kan nemen
- 3. Sector-specifieke stoomgebruikspatronen
- 4. Uw eigen stoomgebruiksprofiel beoordelen: vier kernvragen
- 5. Energiebesparende maatregelen zonder vervanging van apparatuur
- Stoomafsluiterverliezen: harde gegevens voor internationale lezers
- Over stoom Veilheidsklep s
- Samenvatting