EN
1トンの蒸気がたどる完全な旅
業界における注目すべきベンチマーク事例として、ある繊維工場では、高圧蒸気を染色機への直接供給用低圧蒸気に変換するフラッシュ回収システムを導入しています。このシステムにより、1日あたり約250トンの低圧蒸気が回収され、年間で標準石炭換算約4,500トンの節約が実現しています。さらに、蒸気のカスケード利用や排熱回収と組み合わせることで、同工場では年間合計で標準石炭換算約1万6,000トンの節約および二酸化炭素排出量約4万トンの削減を達成しています。この事例から得られる最も重要な教訓は、「燃料が高すぎる」ことではなく、「蒸気が十分に活用されていない」ことです。
多くの工場管理者は、蒸気のトン単位コスト、年間消費量、および総運転コストに占める割合を算出できます。しかし、「蒸気は具体的にどこで使われているのか?無駄な使用はないか?回収可能ではないか?」と問われると、体系的な回答が得られないことがよくあります。このような可視性がなければ、エネルギー効率化プロジェクトや燃料切替の判断は、信頼できるデータに基づくことができません。
本稿では、産業施設における1トンの蒸気が発生から最終利用に至るまで、実際にどのように流れるかを追跡します。
1.1トンの蒸気の生成プロセス
蒸気は熱を運ぶ媒体です。産業現場で一般的な圧力である0.8 MPaの飽和蒸気の場合、1トンあたりの全エンタルピーは約66万kcalです。そのうち、加熱プロセスで実際に仕事をする部分である蒸発潜熱は約48.5万kcalに相当します。残りの顕熱は高温の凝縮水(コンデンセート)に含まれています。凝縮水を回収しなければ、この顕熱はそのまま環境へ放出されてしまいます。
これを天然ガスの燃料消費量に換算すると、低位発熱量(LHV)が約8,200 kcal/m³、ボイラーの熱効率が94%、補給水温度が20℃(顕熱約2万kcal)の場合、1トンの蒸気を生成するのに必要な正味熱量は約64万kcalであり、これは約83 m³の天然ガスに相当します。一方、凝縮水を80~100℃で回収すれば、給水のエンタルピーは8万~10万kcalに上昇し、天然ガスの消費量は大幅に削減されます。
蒸気供給チェーン:ボイラー → 配管ネットワーク → スチームヘッダー → 蒸気使用機器。各段階で損失が発生し、それぞれに最適化の余地があります。
ステージ |
機能 |
主な懸念事項 |
ボイラ |
燃料の燃焼 → 水から蒸気への変化 |
熱効率は、直接的に燃料費を左右します |
配管 |
蒸気の輸送 |
断熱材の損傷や脱落、配管距離が長すぎることによる圧力低下および熱損失 |
ヘッダー |
各部門への分配 |
分配の不均衡により末端圧力が低下;深刻な場合は水撃(ウォーターハンマー)が発生;湿り蒸気では熱伝達効率が低下 |
## 最終用途 |
蒸気がプロセスに熱を放出 |
熱交換効率;凝縮水の回収の有無 |
飽和蒸気と過熱蒸気:産業用ボイラーは通常、熱交換や工程加熱のために飽和蒸気を生成します。過熱蒸気は主に発電や長距離輸送(凝縮や水撃現象を防ぐため)に使用されます。工場内の短距離配管では、一般に飽和蒸気が用いられます。
工場内における蒸気の5つの流れ
蒸気が工場内に入ると、以下の5つのルートのいずれかをたどります:
応募 |
方法 |
典型的な場面 |
電源ドライブ |
タービンやポンプを駆動 |
コージェネレーション、大型ポンプ/ファン、真空ジェットポンプ |
工程加熱 |
反応槽や熱交換器で材料を所定の温度まで加熱 |
化学反応、石油精製 |
材料の乾燥 |
乾燥ロールや窯で水分を除去 |
紙、繊維、段ボールなど |
滅菌 |
高温蒸気による微生物の殺菌 |
食品・飲料・医薬品 |
空間暖房 |
冬季の作業場や工場の暖房 |
寒冷地の工場 |
各用途では異なる蒸気条件が求められます。高圧を必要とするもの、連続供給が不可欠なもの、季節的な使用にとどまるものなどがあります。蒸気は 安全弁 秒 この一連のプロセスにおいて、極めて重要な保護機能を果たします。ボイラー胴体および過熱器出口には、必ず 安全弁 秒 を設置しなければなりません。これは、システム圧力が設定値を超えると自動的に開放し、圧力が復帰すると自動的に閉止するタイプです。全揚程式コイルばね式 安全弁 秒 が蒸気ボイラー向けの標準選定品であり、揚程は口径の4分の1以上でなければなりません。
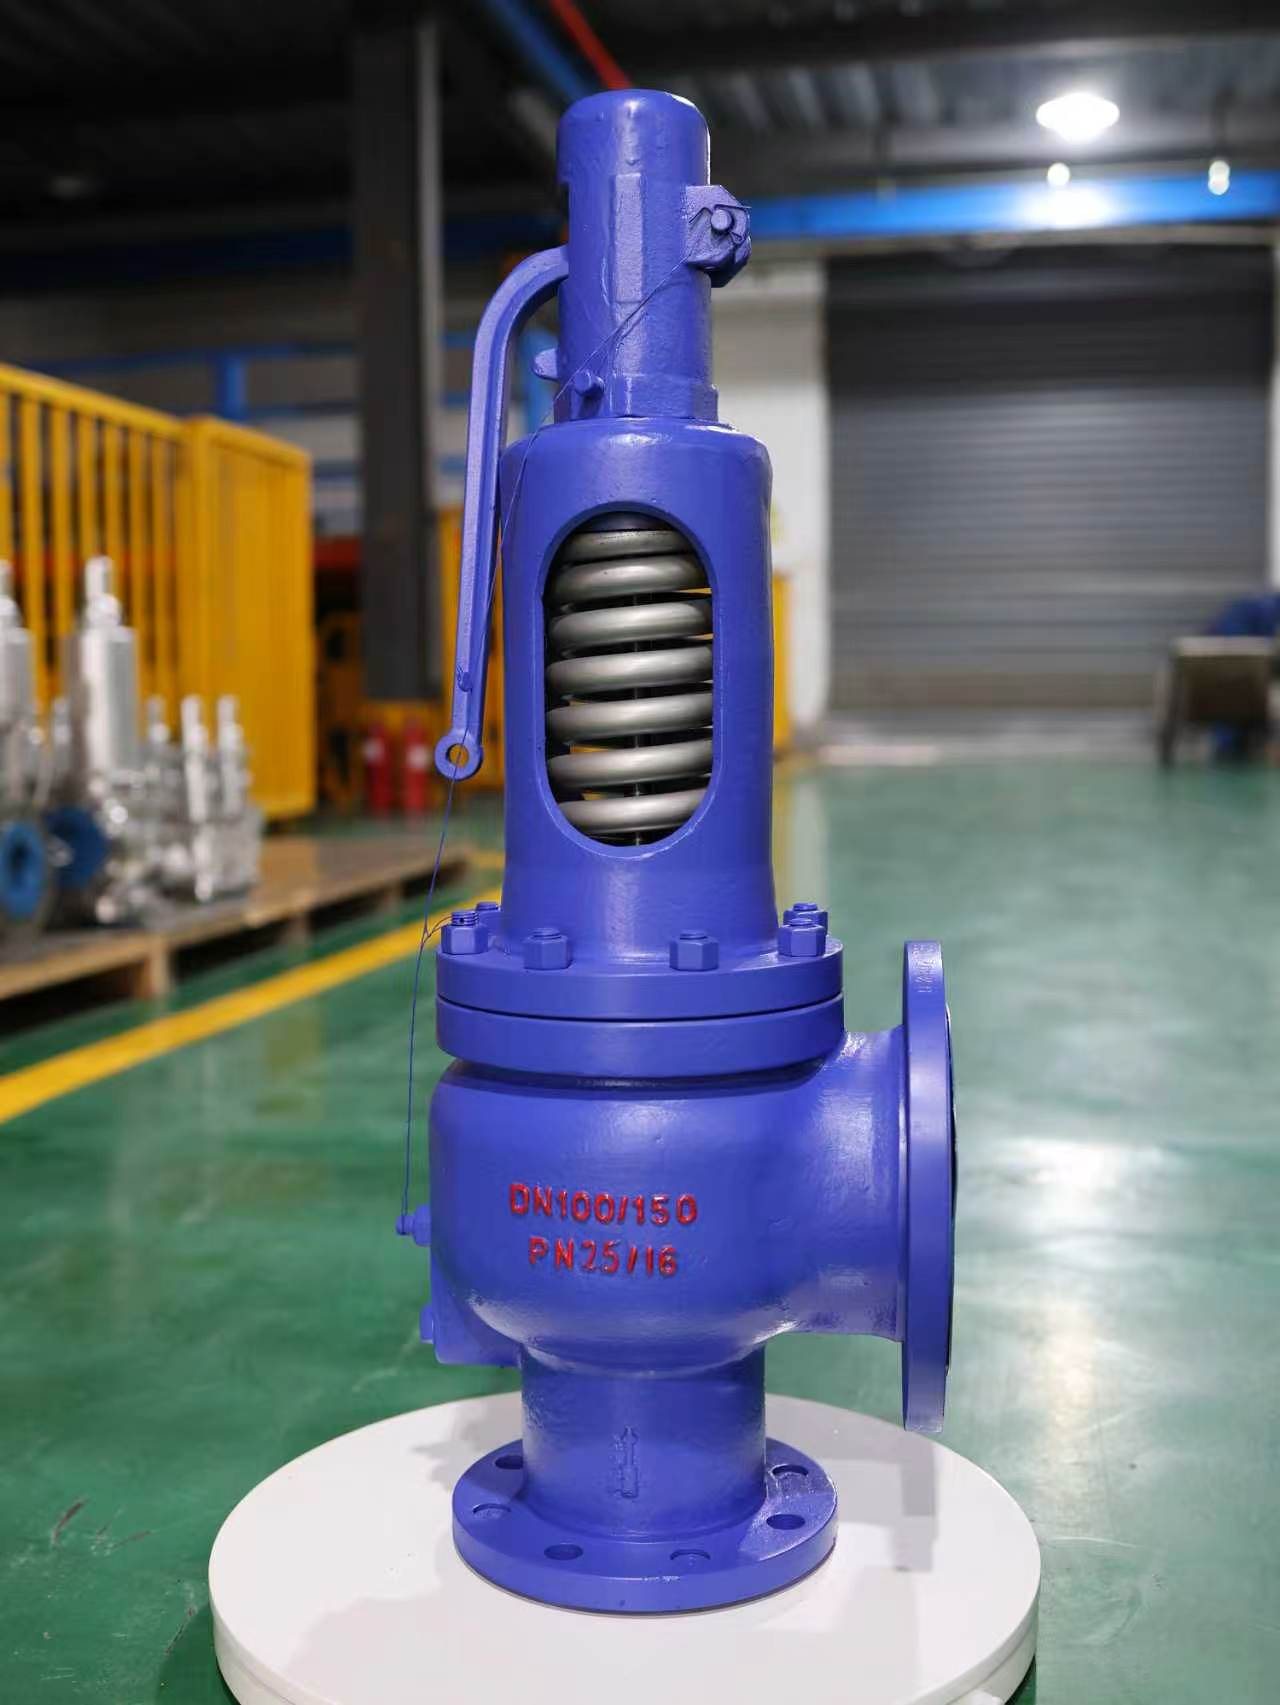
当社自社製のフランジ接続・レバー操作式・全揚程式コイルばね式安全弁(公称径DN100、定格圧力PN25)。ボイラー胴体および過熱器出口に設置されるタイプです。
3.産業別蒸気使用パターン
業界 |
主な使用 |
典型的なパラメータ |
連続性 |
タイヤ加硫 |
加硫プレス用飽和蒸気 |
乗用車用タイヤ:0.8~1.2 MPa、OTRタイヤ:1.4~1.7 MPa |
24時間連続運転、年間約330日 |
化学の |
反応槽/蒸留装置の加熱 |
プロセス依存。中低圧が一般的 |
連続 |
繊維・染色 |
セット加工、染色、上漿 |
中低圧 |
連続運転。ロットごとに負荷が変動 |
食品と飲料 |
調理、殺菌 |
高乾き度が求められる |
製造シフトによって異なる |
ペーパー |
ドライヤー・シリンダー乾燥 |
中気圧 |
連続 |
製薬 |
殺菌、蒸留 |
高品質の蒸気が必要 |
セット |
蒸気品質は、特定の工程において極めて重要な制約条件です。タイヤ加硫、食品殺菌、医薬品製造などの工程では、水分を含まない良質な飽和蒸気(高乾き度)が必須であり、そうでないと製品品質に直接影響を及ぼします。また、これらの用途では安全弁の密閉性能および設定圧力の精度が特に重要で、設定圧力の偏差は±3%以内(GB/T 12243-2021準拠)とする必要があります。
4.自社の蒸気使用プロファイルの評価:4つの基本的な問い
「どのように蒸気を供給し、どのような燃料を選ぶか」を決定する前に、以下の問いに答えてください。
- 連続性:24時間連続使用か、間欠的/シフト単位での使用か? 連続使用には安定した熱供給システムが適していますが、間欠使用では起動・停止への応答性能に注意が必要です。
- 負荷変動:ピーク時とオフピーク時の需要の差はどのくらいですか?大きな変動がある場合、ボイラーおよび燃料供給システムには高いターンダウン能力が求められます。
- 圧力レベル:プロセスで高圧(例:OTRタイヤの加硫では1.4~1.7 MPa)が必要ですか、それとも中・低圧ですか?この点がボイラーの仕様および配管設計を決定します。
- コンデンセート回収率:熱放出後のコンデンセートをボイラーへ再導入していますか?回収率は、補水コスト、燃料消費量、およびエネルギー効率指標に直接影響します。
これらの4つの質問への回答が、実質的に使用燃料の種類およびシステム構成を定義します。手順としては、まず蒸気の使用特性を明確にし、その後で燃料選定について検討します。
5.設備更新を伴わない省エネ対策
大規模なアップグレードを検討する前に、以下の低投資・高効果の対策をご検討ください。
測定 |
原則 |
参照効果 |
凝縮水回収 |
80~100℃のコンデンセートを排水へ放出=熱エネルギー+処理済み水の損失 |
凝縮水には蒸気の全熱量の18~25%が含まれており、回収率を10%向上させると燃料消費量を1~3%削減できる。 |
ストレーナー点検 |
漏れているストレーナーからは生蒸気が逃げ、水たまり(ウォーターログ)が発生すると水撃(ウォーターハンマー)や熱伝達効率の低下を招く。 |
米国国家ボイラー・インスペクターズ委員会(National Board)によると、100 psiで口径3/8インチの穴から年間2万8,200ドル分の蒸気が損失する。 (米国国家ボイラー・インスペクターズ委員会) |
配管の断熱材修復 |
損傷した断熱材は継続的に熱を放散する。 |
100 psiで直径1インチの断熱なし配管1フィートは、1時間あたり326 BTUの熱を損失し、6,000時間運転で燃料約30ポンド分に相当する。 |
排ガス熱回収 |
排気ガス温度が高すぎると、直接的な熱損失となる。 |
排気ガス温度を20℃下げると、ボイラー効率が約1%向上する。 |
熱交換器のスケール除去 |
1mmのスケールが熱伝達を著しく低下させる |
重度のスケール付着状態では、スケール除去後に燃料消費量を5~8%削減可能 |
圧力の一致 |
高圧蒸気を供給する低圧プロセス |
米国国立再生可能エネルギー研究所(NREL)の研究によると、ボイラー圧力を900kPaから600kPaに低下させた場合、燃料消費量が4.7%削減され、配管系における凝縮損失も13.3%減少した |
共通点は、ボイラーの交換も、燃料の変更も、プロセスの改造も不要——すでに失われている熱を回収するだけである。これらの対策を実施すれば、燃料コスト評価のベースラインがより正確になる。
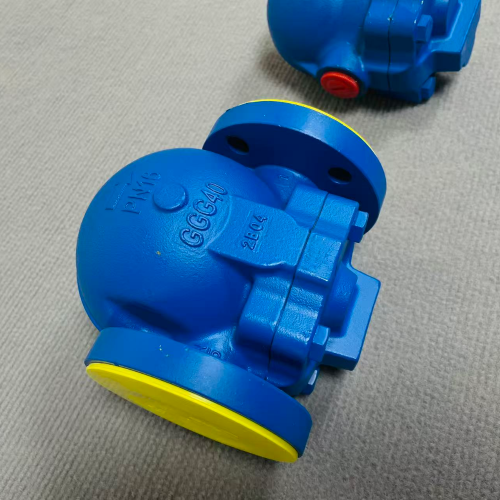
ストレーナー(蒸気トラップ)の損失:海外向け読者のための確かなデータ
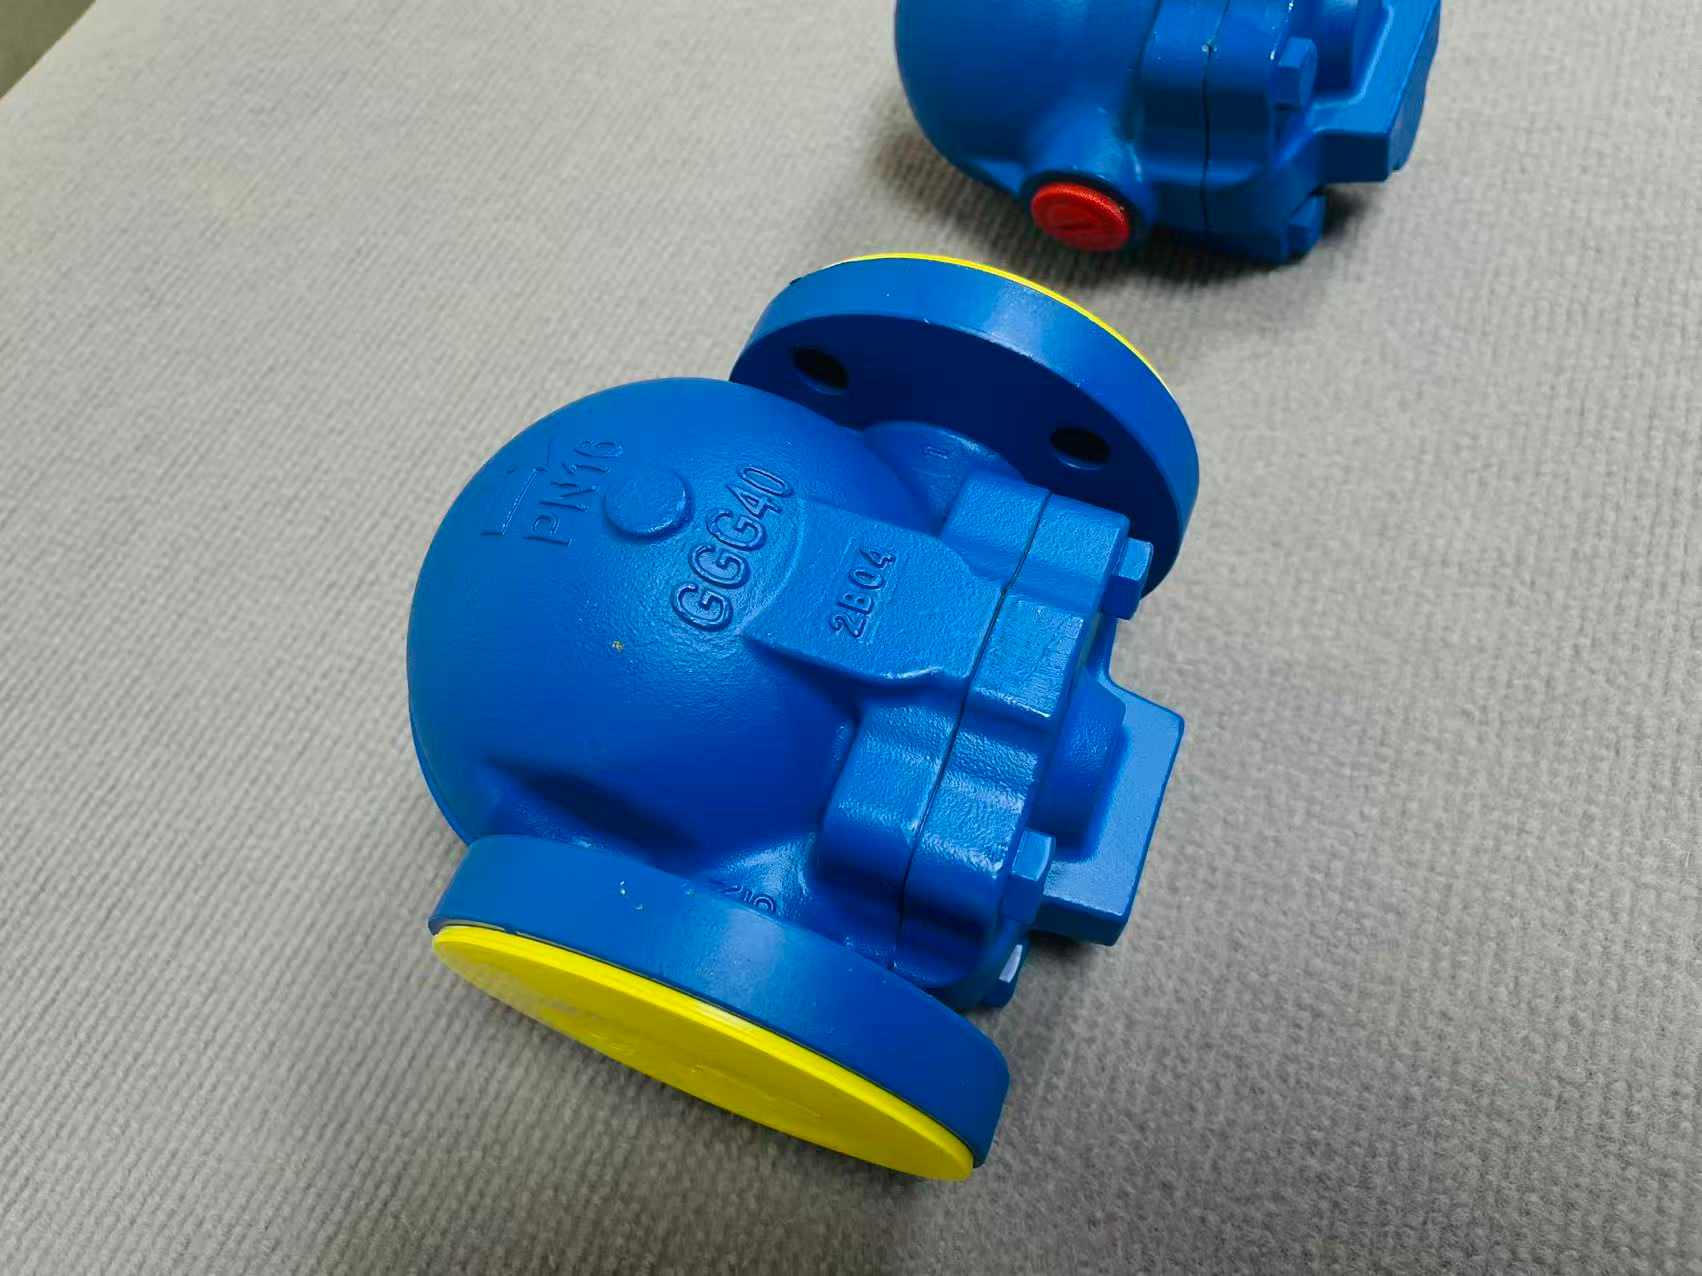
当社自社製フランジ式ボール・フロート式ストレーナー(定格圧力PN16、球状黒鉛鋳鉄GGG40)。凝縮水および空気を排出しつつ、生蒸気をシステム内に保持する。故障したストレーナーは、蒸気を大気中に漏らすか、あるいは凝縮水の流れを遮ってウォーターハンマーを引き起こす。
蒸気トラップの故障は、最も定量的に把握可能でありながら、しばしば見落とされがちな損失源の一つです。米国エネルギー省(DOE)によると、適切に保守されている施設でも、年間15~20%のトラップが故障しています。数年間にわたり保守されていないトラップでは、故障率が最大50%に達することもあります。
米国ボイラー・圧力容器検査官協会(National Board of Boiler and Pressure Vessel Inspectors)は、100 psiにおける各種オリフィス径ごとの蒸気損失量を推定しています:
オリフィス径(インチ) |
蒸気損失量(ポンド/月) |
年間コスト($5/1,000ポンド換算) |
1/2 |
835,000 |
$50,100 |
3/8 |
470,000 |
$28,200 |
1/4 |
210,000 |
$12,600 |
1/8 |
52,500 |
$3,150 |
ニューヨーク州最大の医療機関であるノースウェル・ヘルス(Northwell Health)による実証事例では、9,817個の蒸気トラップを調査した結果、ガスおよび電力の年間節約額が2,403,672ドル、946,500サーマ(therms)のエネルギー削減、および1,162,551ドルの公益事業会社によるインセンティブ獲得を実現しました。投資回収期間(ROI)は1.4年でした。
蒸気について 安全弁 秒
安全な蒸気システムの運転は、信頼性の高い安全弁の性能に依存します。蒸気 安全弁 秒 設定圧力を超過した際に過剰な圧力を自動的に放出し、圧力が回復すると閉じる仕組みで、ボイラー、圧力容器、配管を保護します。フルリフト式スプリング荷重型です。 安全弁 蒸気ボイラーでは標準的な安全弁です(図1参照)。
基本性能要件:
- 設定圧力の許容偏差は、設定値の±3%以内とします。
- 密閉性試験:設定圧力の90%で3分間保持し、漏れがないこと。
- 最低でも年1回の検証が必要です。分解または部品交換後には再検証が必須です。
- シートの漏れは、安全弁の故障原因の70%以上を占めます。主な原因は異物の混入、高速蒸気による摩耗、および溶接オーバーレイ部の亀裂です。
定期的な検証と適切な保守は、蒸気システムの安全性と効率性の両方を確保するために不可欠です。
要約
1トンの蒸気の旅は、本質的に一連の工程から成り立っています。すなわち、燃料の熱 → ボイラー → 配管 → 工程 → 製品です。各工程では熱損失が発生し、同時に各工程には最適化の余地があります。その前提条件は明確です。まず、自社工場の蒸気がどのルートを通り、工程のどこで停止し、最も大きな熱損失がどこで発生しているかを特定することです。
本記事に記載されたパラメータおよび節約効果の数値は、業界における典型的な参考値です。実際のプロジェクト成果は、具体的な工程要件および実測データに依存します。