EN
Pełna droga przebyta przez jedną tonę pary
Warto zwrócić uwagę na następujący przykład z branży tekstylnej: system odzysku pary flash przekształca parę wysokociśnieniową w parę niskociśnieniową, która jest bezpośrednio wykorzystywana w maszynach do barwienia. System ten odzyskuje około 250 ton pary niskociśnieniowej dziennie, co pozwala zaoszczędzić około 4500 ton węgla standardowego rocznie. W połączeniu z kaskadowym wykorzystaniem pary i odzyskiem ciepła odpadowego zakład osiąga łączne roczne oszczędności rzędu 16 000 ton węgla standardowego oraz redukcję emisji CO₂ o około 40 000 ton. Kluczowym wnioskiem nie jest to, że paliwo jest zbyt drogie — lecz że para nie jest w pełni wykorzystywana.
Wielu kierowników zakładów potrafi obliczyć koszt wytworzenia jednej tony pary, roczne zużycie oraz jej udział w łącznych kosztach eksploatacji. Jednak gdy zadaje się pytania: „Dokładnie gdzie jest zużywana para? Czy występuje jakieś marnotrawstwo? Czy można ją odzyskać?” — często brakuje systemowej odpowiedzi. Bez takiej przejrzystości projekty zwiększania efektywności energetycznej oraz decyzje dotyczące zmiany paliwa nie opierają się na wiarygodnych danych.
W niniejszym artykule śledzimy rzeczywistą ścieżkę przepływu jednej tony pary przez zakład przemysłowy — od jej wytworzenia po końcowe zastosowanie.
1. Jak powstaje jedna tona pary
Para to środek przenoszący ciepło. Dla pary nasyconej o ciśnieniu 0,8 MPa (typowym przemysłowym ciśnieniu) całkowita entalpia na tonę wynosi około 660 000 kcal. Z tej wartości ciepło ukryte parowania — czyli część rzeczywiście wykorzystywana do procesów grzewczych — stanowi około 485 000 kcal. Pozostałe ciepło jawne znajduje się w gorącej skroplinie. Jeśli skroplina nie jest odzyskiwana, to ciepło jawne jest bezpośrednio odprowadzane do otoczenia.
Przeliczając to na zużycie paliwa — przy użyciu gazu ziemnego: przy dolnej wartości opałowej (LHV) wynoszącej około 8200 kcal/m³, sprawności cieplnej kotła na poziomie 94 % oraz zimnej wody uzupełniającej o temperaturze 20 °C (ciepło jawne ≈ 20 000 kcal), netto zapotrzebowanie na ciepło na tonę pary wynosi około 640 000 kcal, co odpowiada mniej więcej 83 m³ gazu ziemnego. Jeśli zakład odzyskuje skroplinę o temperaturze 80–100 °C, entalpia wody zasilającej wzrasta do 80 000–100 000 kcal, a zużycie gazu znacznie spada.
Łańcuch dystrybucji pary: Kotły → Sieć rurociągów → Główne kolektory pary → Sprzęt wykorzystujący parę. Każda z tych etapów wiąże się z utratami — a także oferuje potencjał optymalizacji:
Scena |
Funkcja |
Główne problemy |
Kotły |
Spalanie paliwa → przekształcenie wody w parę |
Sprawność cieplna ma bezpośredni wpływ na koszty paliwa |
Rurociąg |
Transport pary |
Uszkodzona lub brakująca izolacja; nadmierna długość rurociągów powodująca spadek ciśnienia i utratę ciepła |
Nagłówek |
Dystrybucja do poszczególnych działów |
Nierównomierna dystrybucja powoduje niskie ciśnienie na końcach linii; w skrajnych przypadkach prowadzi do uderzenia wodnego; para mokra obniża sprawność wymiany ciepła |
Użycie końcowe |
Para oddaje ciepło do procesu |
Sprawność wymiany ciepła; czy kondensat jest odzyskiwany |
Para nasycony kontra para przegrzana: Kotły przemysłowe zwykle wytwarzają parę nasyconą do wymiany ciepła i ogrzewania procesowego. Parę przegrzaną stosuje się głównie do wytwarzania energii elektrycznej oraz przesyłu na duże odległości (aby uniknąć skraplania i uderzenia wodnego). W rurociągach zakładu na krótkich odcinkach stosuje się zazwyczaj parę nasyconą.
2. Pięć ścieżek, którymi para przemieszcza się w zakładzie
Gdy para wpływa do zakładu, podąża jednym z pięciu ogólnych kierunków:
Aplikacja |
Metoda |
Typowe scenariusze |
Napęd elektryczny |
Napędza turbiny lub pompy |
Kogeneracja, duże pompy/wentylatory, ejetory próżniowe |
Ogrzewania procesowego |
Reaktory lub richi wymiany ciepła nagrzewają materiały do docelowej temperatury |
Reakcje chemiczne, rafinacja ropy naftowej |
Suszzenie materiału |
Walcówki suszarkowe lub pieca usuwają wilgoć |
Papier, włókno, tektura |
Sterylizacja |
Para o wysokiej temperaturze zabija mikroorganizmy |
Spożywczy, napojowy, farmaceutyczny |
Ogrzewanie pomieszczeń |
Zimowe ogrzewanie warsztatów lub zakładów przemysłowych |
Fabryki w klimacie północnym |
Każde zastosowanie wymaga innych parametrów pary — niektóre wymagają wysokiego ciśnienia, inne ciągłego zaopatrzenia, a jeszcze inne są sezonowe. Para zawór bezpieczeństwa spełni kluczową rolę ochronną w tym łańcuchu. Bębniki kotłów oraz wyjścia przegrzewaczy muszą być wyposażone w zawór bezpieczeństwa sktóre otwierają się automatycznie, gdy ciśnienie w systemie przekroczy ustawioną wartość, i zamykają się po przywróceniu normalnego ciśnienia. Zawory bezpieczeństwa typu pełnopodnoszeniowego, sprężynowe zawór bezpieczeństwa ssą standardowym rozwiązaniem dla kotłów parowych; wysokość podnoszenia nie może być mniejsza niż jedna czwarta średnicy otworu.
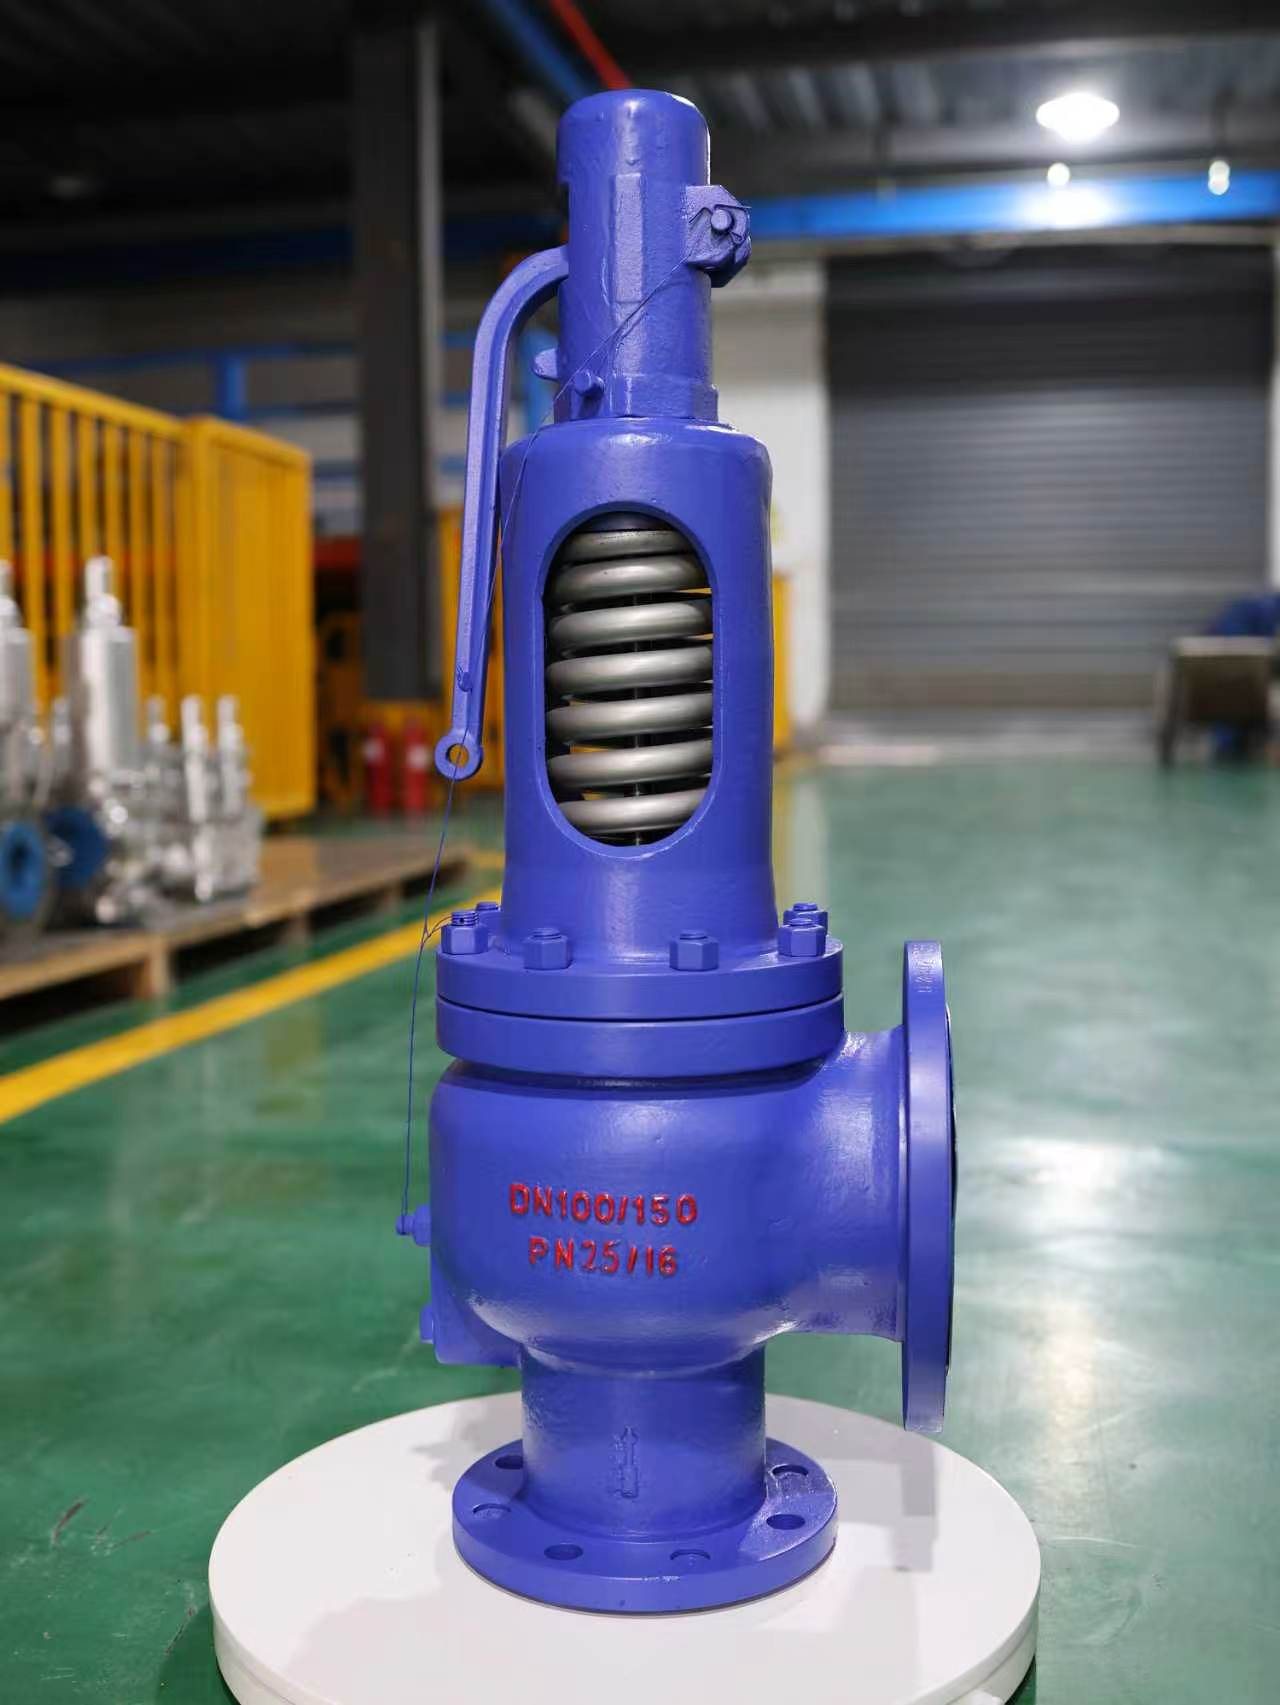
Nasz własny zawór bezpieczeństwa typu pełnopodnoszeniowego, sprężynowy, z dźwignią i kołnierzem (DN100, PN25), stosowany na bębnikach kotłów i wyjściach przegrzewaczy.
3. Specyficzne wzorce użytkowania pary w poszczególnych branżach
Branża |
Podstawowe zastosowanie |
Typowe parametry |
Kontynuacja |
Wulkanizacja opon |
Prasa wulkanizacyjna z nasyconą parą wodną |
Opony osobowe 0,8–1,2 MPa; opony OTR 1,4–1,7 MPa |
ciągła praca przez 24 godziny, ok. 330 dni w roku |
Chemii |
Nagrzewanie reaktora lub destylatora |
Zależne od procesu, typowe ciśnienie średnie i niskie |
Ciągłe |
Przemysł włókienniczy / barwnictwo |
Ustalanie kształtu, barwienie, klejenie |
Ciśnienie średnie i niskie |
Ciągła praca, obciążenie zmienia się w zależności od partii |
Jedzenie i napoje |
Gotowanie, sterylizacja |
Wymagana wysoka frakcja suchego pary |
Zmienia się w zależności od zmiany produkcyjnej |
Papier |
Suszение walca suszarniowego |
Średnie ciśnienie |
Ciągłe |
Farmaceutyczny |
Sterylizacja, destylacja |
Wymagana wysoka jakość pary |
Seria |
Jakość pary stanowi kluczowy ogranicznik w określonych procesach. W utwardzaniu opon, sterylizacji żywności oraz procesach farmaceutycznych wymagana jest dobra sucha para nasycona bez zawieszonej wody — w przeciwnym razie jakość produktu ulega bezpośrednio pogorszeniu. Szczególnie ważne jest zapewnienie właściwej szczelności zaworów bezpieczeństwa oraz dokładności ustawienia ciśnienia zadawanego — odchylenie ciśnienia zadawanego powinno mieścić się w zakresie ±3% (zgodnie z normą GB/T 12243-2021).
4. Ocena własnego profilu zużycia pary: cztery podstawowe pytania
Zanim określi się „jak dostarczać parę i jaki paliwo wybrać”, należy odpowiedzieć na następujące pytania:
- Ciągłość: użytkowanie ciągłe przez 24 godziny na dobę czy przerywane/po zmianach? Użytkowanie ciągłe nadaje się do systemów zapewniających stabilne zaopatrzenie w ciepło; użytkowanie przerywane wymaga uwzględnienia zdolności systemu do szybkiego uruchamiania i zatrzymywania.
- Fluktuacja obciążenia: Jaka jest różnica między zapotrzebowaniem szczytowym a pozaszczycowym? Duże wahania wymagają wysokiej zdolności przestawnej kotłów i systemów paliwowych.
- Poziom ciśnienia: Czy proces wymaga wysokiego ciśnienia (np. wulkanizacja opon OTR przy 1,4–1,7 MPa) czy średnio-niskiego? To określa parametry kotła i projekt rurociągów.
- Wskaźnik odzysku skroplin: Czy skropliny po oddaniu ciepła są zwracane do kotła? Wskaźnik odzysku bezpośrednio wpływa na koszt wody uzupełniającej, zużycie paliwa oraz wskaźniki energetyczne.
Te cztery odpowiedzi zasadniczo definiują rodzaj paliwa i konfigurację systemu. Kolejność powinna być następująca: najpierw sprecyzuj charakterystykę użytkowania pary, a następnie omów wybór paliwa.
5. Środki oszczędności energetycznej bez wymiany sprzętu
Przed oceną dużych modernizacji rozważ te środki o niskim nakładzie inwestycyjnym i wysokim wpływie:
Mierzyć |
ZASADA |
Efekt odniesienia |
Odzysk kondensatu |
skroplina 80–100 °C wypuszczana do odpływu = utrata ciepła + utrata wody uzdatnionej |
Kondensat zawiera 18–25% całkowitego ciepła pary; każde zwiększenie współczynnika odzysku o 10% pozwala zaoszczędzić 1–3% paliwa |
Badanie pułapek parowych |
Wyciekające pułapki tracą żywą parę; zalewanie wodą powoduje uderzenia wodne i obniżenie wydajności wymiany ciepła |
Zgodnie z National Board, otwór o średnicy 3/8 cala przy ciśnieniu 100 psi może powodować roczne straty pary warte 28 200 USD (National Board) |
Naprawa izolacji rur |
Uszkodzona izolacja ciągle oddaje ciepło |
Jeden stopa (foot) 1-calowej nieizolowanej rury przy ciśnieniu 100 psi traci 326 BTU/godz., co odpowiada zużyciu 30 funtów (lbs) paliwa w ciągu 6000 godzin |
Odzysk ciepła spalin |
Zbyt wysoka temperatura spalin w kominie = bezpośrednia utrata ciepła |
Każde obniżenie temperatury spalin w kominie o 20 °C poprawia sprawność kotła o ok. 1% |
Zdejmowanie osadów z richłownika |
osad o grubości 1 mm znacznie zmniejsza przekaz ciepła |
W przypadku silnego zabrudzenia po usunięciu osadów możliwa jest redukcja zużycia paliwa o 5–8% |
Dopasowanie ciśnień |
Proces niskociśnieniowy zasilany parą wysokociśnieniową |
Badania NREL wykazały, że obniżenie ciśnienia w kotle z 900 kPa do 600 kPa pozwoliło zaoszczędzić 4,7% paliwa i zmniejszyć straty kondensacji w sieci dystrybucyjnej o 13,3% |
Wspólnym mianownikiem tych działań jest: brak konieczności wymiany kotła, brak zmiany paliwa, brak modyfikacji procesu — wyłącznie odzyskanie ciepła, które i tak ulega utracie. Po wprowadzeniu tych środków podstawa kosztowa oceny zużycia paliwa staje się bardziej dokładna.
Straty spowodowane awariami pułapek parowych: wiarygodne dane dla czytelników z całego świata
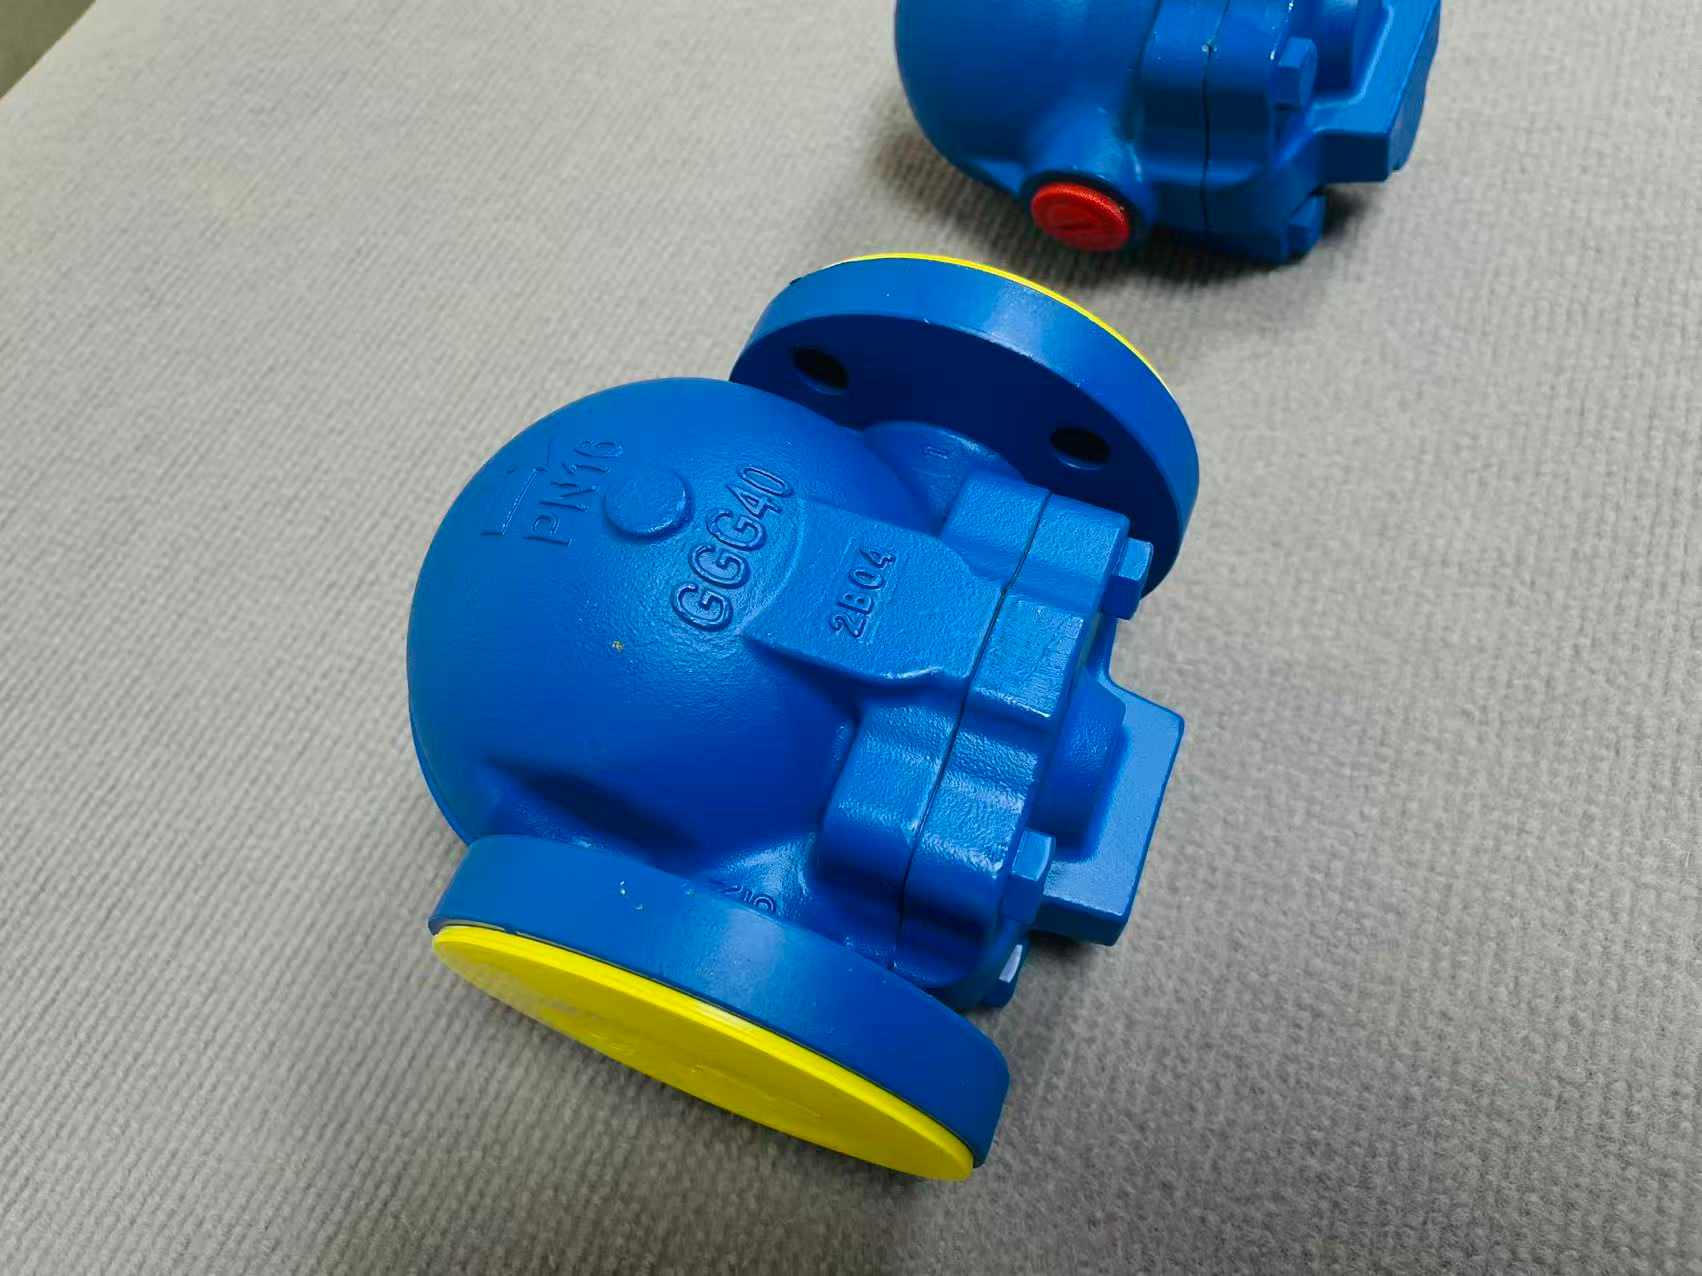
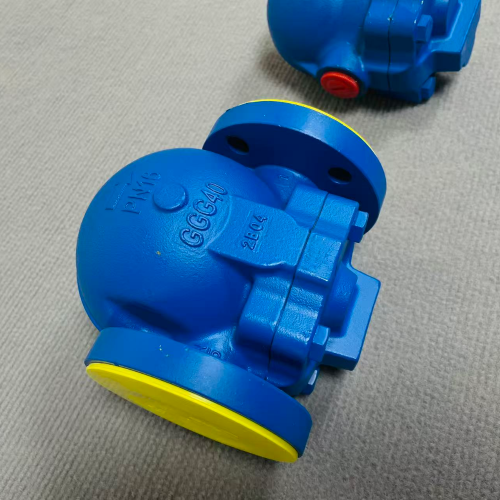
Nasza własna, produkowana pułapka parowa typu kulkowo-pływakowa z kołnierzem (PN16, żeliwo sferoidalne GGG40). Usuwa skroplinę i powietrze, zachowując przy tym parę żyjącą w układzie — uszkodzona pułapka albo ulatnia parę do atmosfery, albo blokuje odpływ skropliny, powodując uderzenie wodne.
Awaria pułapek parowych to jedno z najbardziej ilościowo mierzalnych i często pomijanych źródeł marnotrawstwa. Zgodnie z danymi Departamentu Energii Stanów Zjednoczonych nawet dobrze konserwowane obiekty doświadczają rocznego wskaźnika awarii pułapek w zakresie 15–20%. Pułapki, które nie były serwisowane przez kilka lat, mogą osiągać wskaźnik awarii nawet 50%.
National Board of Boiler and Pressure Vessel Inspectors podaje szacunkowe straty dla różnych średnic otworów przy ciśnieniu 100 psi:
Średnica otworu (cal) |
Strata pary (funty/miesiąc) |
Roczny koszt (przy cenie 5 USD za 1 000 funtów) |
1/2 |
835,000 |
$50,100 |
3/8 |
470,000 |
$28,200 |
1/4 |
210,000 |
$12,600 |
1/8 |
52,500 |
$3,150 |
Dokumentowana analiza przypadku z Northwell Health (największego dostawcy usług opieki zdrowotnej w Nowym Jorku) pokazała rzeczywisty wpływ: zbadano 9 817 pułapek parowych, co przyniosło oszczędności na paliwie gazowym i energii elektrycznej w wysokości 2 403 672 USD, oszczędności wynoszące 946 500 termów oraz uzyskane premie od dostawców usług energetycznych w wysokości 1 162 551 USD — przy zwrocie nakładów inwestycyjnych (ROI) po 1,4 roku.
O parze Zawór bezpieczeństwa s
Bezpieczna eksploatacja systemu parowego zależy od niezawodnego działania zaworów bezpieczeństwa. Para zawór bezpieczeństwa schronią kotły, zbiorniki ciśnieniowe i rurociągi poprzez automatyczne odprowadzanie nadciśnienia po przekroczeniu ustalonej wartości, a następnie zamykają się po przywróceniu normalnego ciśnienia. Typ pełnopodnoszeniowy, sprężynowy zawory bezpieczeństwa są standardem dla kotłów parowych (patrz Rysunek 1).
Główne wymagania dotyczące wydajności:
- Odchylenie ciśnienia nastawienia powinno mieścić się w zakresie ±3% wartości nastawionej
- Test szczelności siedziska: 3 minuty przy 90% ciśnienia nastawienia bez jakichkolwiek przecieków
- Weryfikacja co najmniej raz w roku; ponowna weryfikacja wymagana po rozmontowaniu lub wymianie części
- Przecieki przez siedzisko stanowią ponad 70% awarii zaworów bezpieczeństwa — głównie spowodowane zanieczyszczeniami, erozją pary o wysokiej prędkości oraz pęknięciami warstwy napawanej
Regularna weryfikacja i terminowa konserwacja są niezbędne zarówno dla bezpieczeństwa, jak i efektywności systemu parowego.
Podsumowanie
Podróż jednej tony pary to zasadniczo łańcuch: ciepło z paliwa → kotłownia → rurociągi → proces → produkt. Na każdym etapie występują straty ciepła, a każdy etap oferuje potencjał optymalizacji. Warunkiem wstępnym jest jasne określenie trasy, jaką para przebywa w Twoim zakładzie, miejsc, w których zatrzymuje się w procesie, oraz obszarów, gdzie występują największe straty.
Parametry i wartości oszczędności podane w tym artykule to typowe dla branży wartości odniesienia. Rzeczywiste wyniki projektu zależą od konkretnych wymagań procesowych oraz pomiarów.
Jaka trasa dominuje w przepływie pary w Twoim zakładzie? Zapraszamy do komentarzy i dyskusji.
Spis treści
- 1. Jak powstaje jedna tona pary
- 2. Pięć ścieżek, którymi para przemieszcza się w zakładzie
- 3. Specyficzne wzorce użytkowania pary w poszczególnych branżach
- 4. Ocena własnego profilu zużycia pary: cztery podstawowe pytania
- 5. Środki oszczędności energetycznej bez wymiany sprzętu
- Straty spowodowane awariami pułapek parowych: wiarygodne dane dla czytelników z całego świata
- O parze Zawór bezpieczeństwa s
- Podsumowanie