EN
Eine komplette Reise einer Tonne Dampf
Ein bemerkenswerter Branchenbenchmark: In einer Textilfabrik wandelt ein Dampf-Flash-Rückgewinnungssystem Hochdruckdampf in Niederdruckdampf um, der direkt in Färbeautomaten eingesetzt wird. Dieses System gewinnt täglich rund 250 Tonnen Niederdruckdampf zurück und spart jährlich etwa 4.500 Tonnen Standardkohle ein. In Kombination mit Dampf-Kaskadennutzung und Abwärmerückgewinnung erzielt das Werk insgesamt jährliche Einsparungen von rund 16.000 Tonnen Kohlenstoffäquivalent sowie eine CO₂-Emissionsminderung von 40.000 Tonnen. Die zentrale Erkenntnis lautet nicht, dass Brennstoff zu teuer ist – sondern dass Dampf nicht vollständig genutzt wird.
Viele Anlagenleiter können die Kosten pro Tonne Dampf, den jährlichen Verbrauch und dessen Anteil an den gesamten Betriebskosten berechnen. Doch wenn sie gefragt werden: „Wo wird Ihr Dampf genau eingesetzt? Gibt es Verschwendung? Kann er zurückgewonnen werden?“ – fehlt oft eine systematische Antwort. Ohne diese Transparenz beruhen Energieeffizienzprojekte und Entscheidungen zum Brennstoffwechsel auf keiner zuverlässigen Datenbasis.
Dieser Artikel verfolgt den tatsächlichen Fließweg einer Tonne Dampf durch eine industrielle Anlage – von der Erzeugung bis zur Endanwendung.
1. Wie eine Tonne Dampf erzeugt wird
Dampf ist ein Waermetraeger. Bei gesaettigtem Dampf mit einem Druck von 0,8 MPa (ein hufiger industrielles Druckniveau) betraegt die gesamte Enthalpie pro Tonne etwa 660.000 kcal. Davon entfaellt die Verdampfungsenthalpie – der Teil, der tatsaechlich bei Heizprozessen Arbeit leistet – auf rund 485.000 kcal. Die verbleibende sensible Waerme befindet sich im hochtemperierten Kondensat. Wird das Kondensat nicht zurueckgewonnen, wird diese sensible Waerme direkt an die Umgebung abgegeben.
Umgerechnet in Brennstoffverbrauch unter Verwendung von Erdgas: Bei einem unteren Heizwert (LHV) von etwa 8.200 kcal/m³, einem thermischen Wirkungsgrad des Dampfkessels von 94 % und Speisewasser mit einer Temperatur von 20 °C (sensible Waerme ca. 20.000 kcal) betraegt die netto benoetigte Waermemenge pro Tonne Dampf etwa 640.000 kcal, was einem Erdgasverbrauch von rund 83 m³ entspricht. Wird das Kondensat bei 80–100 °C zurueckgewonnen, steigt die Enthalpie des Speisewassers auf 80.000–100.000 kcal, wodurch der Erdgasverbrauch deutlich sinkt.
Die Dampfverteilungskette: Kessel → Rohrleitungsnetz → Dampfsammelleitung → dampfbetriebene Anlagen. Jede Stufe birgt Verluste – und jede bietet Optimierungspotenzial:
Bühne |
Funktion |
Wesentliche Bedenken |
Kessel |
Brennstoffverbrennung → Wasser in Dampf umwandeln |
Der thermische Wirkungsgrad bestimmt unmittelbar die Brennstoffkosten |
Rohrleitung |
Dampftransport |
Beschädigte oder fehlende Wärmedämmung; zu große Entfernungen verursachen Druckabfall und Wärmeverluste |
Kopfzeile |
Verteilung an Abteilungen |
Ungleichmäßige Verteilung führt zu niedrigem Enddruck; bei schweren Fällen entsteht Wasserschlag; nasser Dampf verringert die Wärmeübertragungseffizienz |
Endverwendung |
Dampf gibt Wärme an den Prozess ab |
Wärmeaustauscheffizienz; ob Kondensat rückgeführt wird |
Gesättigter Dampf vs. überhitzter Dampf: Industriekessel erzeugen typischerweise gesättigten Dampf für Wärmeaustausch und Prozessheizung. Überhitzter Dampf wird hauptsächlich zur Stromerzeugung und für Ferntransport (zur Vermeidung von Kondensation und Wasserschlag) eingesetzt. Kurzstrecken-Leitungen innerhalb einer Anlage verwenden in der Regel gesättigten Dampf.
2. Die fünf Wege, die Dampf in einer Fabrik nimmt
Sobald Dampf in die Anlage eintritt, folgt er einem von fünf allgemeinen Pfaden:
Anwendung |
Methode |
Typische Szenarien |
Antrieb |
Treibt Turbinen oder Pumpen an |
Kraft-Wärme-Kopplung, große Pumpen/Ventilatoren, Vakuum-Exhauster |
Prozesswärme |
Reaktoren oder Wärmeaustauscher erwärmen Materialien auf die gewünschte Temperatur |
Chemische Reaktionen, Erdölraffination |
Materialtrocknung |
Trockenzylinder oder Brennöfen entfernen Feuchtigkeit |
Papier, Fasern, Karton |
Sterilisation |
Dampf bei hoher Temperatur tötet Mikroorganismen ab |
Lebensmittel, Getränke, Pharmazeutika |
Raumheizung |
Winterliche Werkstatt- oder Anlagenheizung |
Fabriken in nördlichen Klimazonen |
Jede Anwendung erfordert unterschiedliche Dampfparameter – einige benötigen hohen Druck, andere eine kontinuierliche Versorgung, wieder andere sind saisonal. Dampf sicherheitsventil sspielt in dieser Kette eine entscheidende Schutzfunktion. Trommeln von Dampfkesseln und Austritte von Überhitzern müssen mit sicherheitsventil sausgestattet sein, die sich automatisch öffnen, sobald der Systemdruck den eingestellten Wert überschreitet, und sich schließen, sobald der Druck wieder abfällt. Vollhub-Feder-Sicherheitsventile sicherheitsventil ssind die Standardauswahl für Dampfkessel, wobei die Hubhöhe nicht weniger als ein Viertel des Öffnungsdurchmessers betragen darf.
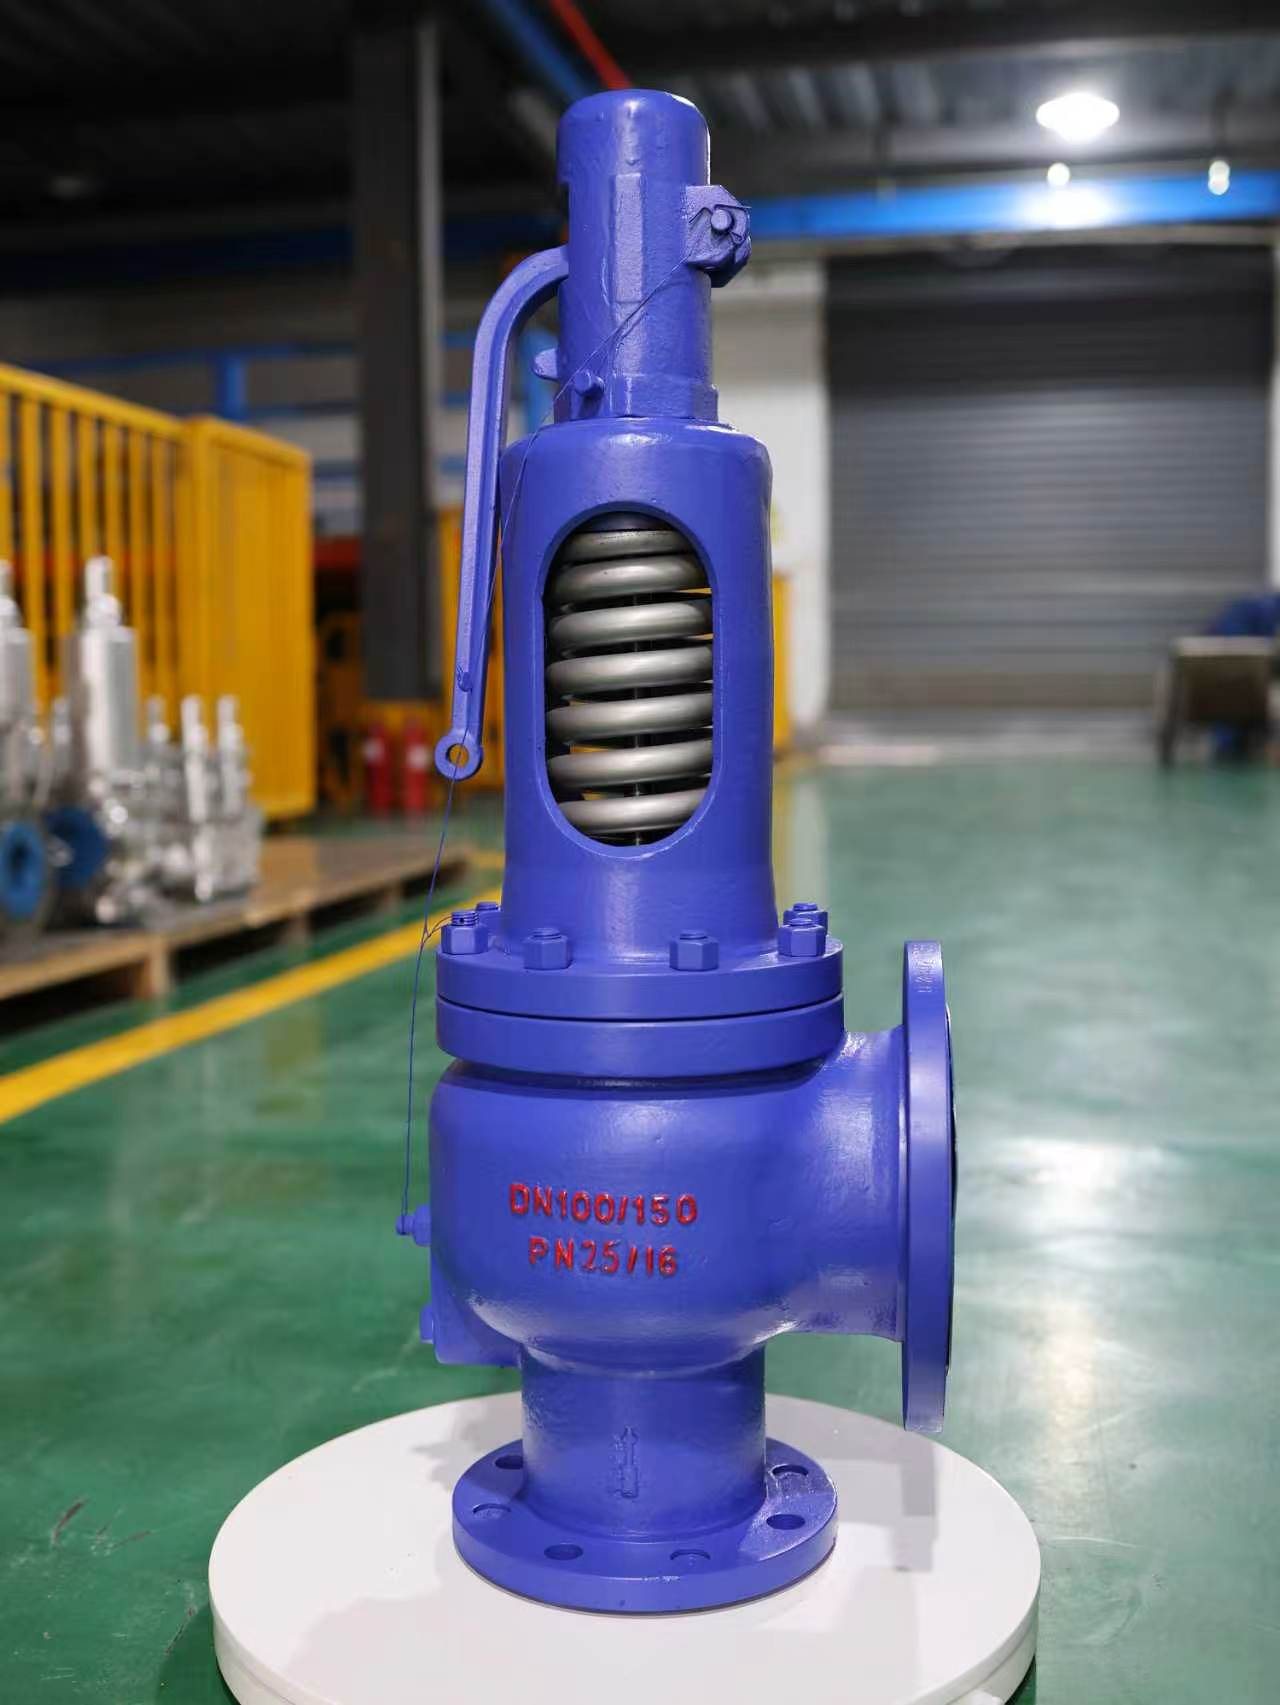
Unser eigenhergestelltes flanschmontiertes, hebelbetätigtes, vollhub-federbelastetes Sicherheitsventil (DN100, PN25) vom Typ, der auf Kesseltrommeln und Überhitzer-Austritten installiert wird.
3. Branchenspezifische Dampfnutzungsmuster
Branche |
Hauptverwendung |
Typische Parameter |
Kontinuität |
Reifenvernetzung |
Vernetzungspresse mit gesättigtem Dampf |
PKW-Reifen 0,8–1,2 MPa; OTR-Reifen 1,4–1,7 MPa |
24 Stunden kontinuierlich, ca. 330 Tage/Jahr |
Chemisch |
Reaktor-/Destillationsheizung |
Verfahrensabhängig, typischerweise mittlerer bis niedriger Druck |
Kontinuierlich |
Textilien/Färberei |
Fixieren, Färben, Imprägnieren |
Mittlerer bis niedriger Druck |
Kontinuierlich, Last schwankt je nach Charge |
Lebensmittel und Getränke |
Kochen, Sterilisation |
Hoher Trockenheitsgrad erforderlich |
Variiert je nach Produktionsschicht |
Papier |
Trockenzylinder-Trocknung |
Mittlerer Druck |
Kontinuierlich |
Pharmazeutisch |
Sterilisation, Destillation |
Hohe Dampfqualität erforderlich |
Charge |
Die Dampfqualität ist eine kritische Einschränkung bei bestimmten Prozessen. Reifenvernetzung, Lebensmittelsterilisation und pharmazeutische Verfahren erfordern guten gesättigten Dampf mit hohem Trockenheitsgrad und ohne eingeschlossenes Wasser – andernfalls wird die Produktqualität unmittelbar beeinträchtigt. Die Dichtleistung und die Genauigkeit des Einstell-Drucks von Sicherheitsventilen sind bei diesen Anwendungen besonders wichtig – die Abweichung des Einstell-Drucks sollte innerhalb von ±3 % liegen (gemäß GB/T 12243-2021).
4. Bewertung Ihres eigenen Dampfverbrauchsprofils: Vier Kernfragen
Bevor Sie festlegen, „wie Dampf bereitgestellt und welcher Brennstoff gewählt werden soll“, beantworten Sie diese Fragen:
- Kontinuität: 24-Stunden-Dauerbetrieb oder intermittierender / schichtbasierter Betrieb? Dauerbetrieb eignet sich für Systeme mit stabiler Wärmeversorgung; bei intermittierendem Betrieb ist besonderes Augenmerk auf die Reaktionsfähigkeit beim Anfahren und Abschalten zu legen.
- Lastschwankung: Was ist der Unterschied zwischen Spitzen- und Niedriglast? Starke Schwankungen erfordern eine hohe Regelungsbandbreite (Turndown) von Kesseln und Brennstoffsystemen.
- Druckniveau: Erfordert der Prozess Hochdruck (z. B. OTR-Reifen-Vulkanisation bei 1,4–1,7 MPa) oder Mittel- bzw. Niederdruck? Dies bestimmt die Kesselparameter und die Rohrleitungsauslegung.
- Kondensatrücklaufquote: Wird das Kondensat nach der Wärmeabgabe zum Kessel zurückgeführt? Die Rücklaufquote beeinflusst direkt die Kosten für Zusatzwasser, den Brennstoffverbrauch sowie die Energiekennwerte.
Diese vier Antworten definieren im Wesentlichen den Brennstofftyp und die Systemkonfiguration. Die Reihenfolge sollte lauten: Zuerst die Dampfnutzungsmerkmale klären, dann die Brennstoffauswahl besprechen.
5. Energiesparmaßnahmen ohne Geräteersatz
Bevor umfangreiche Modernisierungen bewertet werden, sollten folgende maßnahmen mit geringem Investitionsaufwand und hoher Wirkung in Betracht gezogen werden:
Messen |
Die Kommission |
Referenzeffekt |
Kondensatrückgewinnung |
kondensat mit 80–100 °C, das in den Abfluss geleitet wird = verlorene Wärme + verlorenes aufbereitetes Wasser |
Kondensat enthält 18–25 % der gesamten Dampfwärme; jede Erhöhung der Rückgewinnungsrate um 10 % spart 1–3 % Brennstoff ein |
Dampfentspannungsventil-Überprüfung |
Undichte Entspannungsventile verlieren lebenden Dampf; Wassereinlagerung führt zu Wasserschlag und verringerter Wärmeübertragung |
Gemäß dem National Board kann eine 3/8-Zoll-Öffnung bei 100 psi jährlich 28.200 USD an Dampf kosten (National Board) |
Reparatur der Rohrisolierung |
Beschädigte Isolierung gibt kontinuierlich Wärme ab |
Ein Fuß (ca. 30 cm) eines 1-Zoll-unisolierten Rohrs bei 100 psi verliert 326 BTU/h, was bei 6.000 Betriebsstunden 30 Pfund Brennstoff entspricht |
Abgaswärmerückgewinnung |
Zu hohe Abgastemperatur = direkter Wärmeverlust |
Jede Senkung der Abgastemperatur um 20 °C verbessert den Wirkungsgrad des Kessels um ca. 1 % |
Entkalkung von Wärmeaustauschern |
eine 1-mm-Ablagerung reduziert den Wärmeübergang erheblich |
Bei starker Verschmutzung ist nach der Entkalkung eine Brennstoffeinsparung von 5–8 % möglich |
Druckangleichung |
Niederdruckverfahren, versorgt mit Hochdruckdampf |
Eine Studie des NREL zeigte, dass die Senkung des Kesseldrucks von 900 kPa auf 600 kPa eine Brennstoffeinsparung von 4,7 % und eine Verringerung der Kondensationsverluste in der Verteilung um 13,3 % bewirkte |
Der gemeinsame Nenner: Kein Kesselersatz, keine Brennstoffänderung, keine Prozessanpassung – lediglich die Rückgewinnung von Wärme, die ohnehin verloren geht. Sobald diese Maßnahmen umgesetzt sind, wird die Kostenbasis für die Brennstoffbewertung genauer.
Dampfentspannungsverluste: Fundierte Daten für internationale Leser
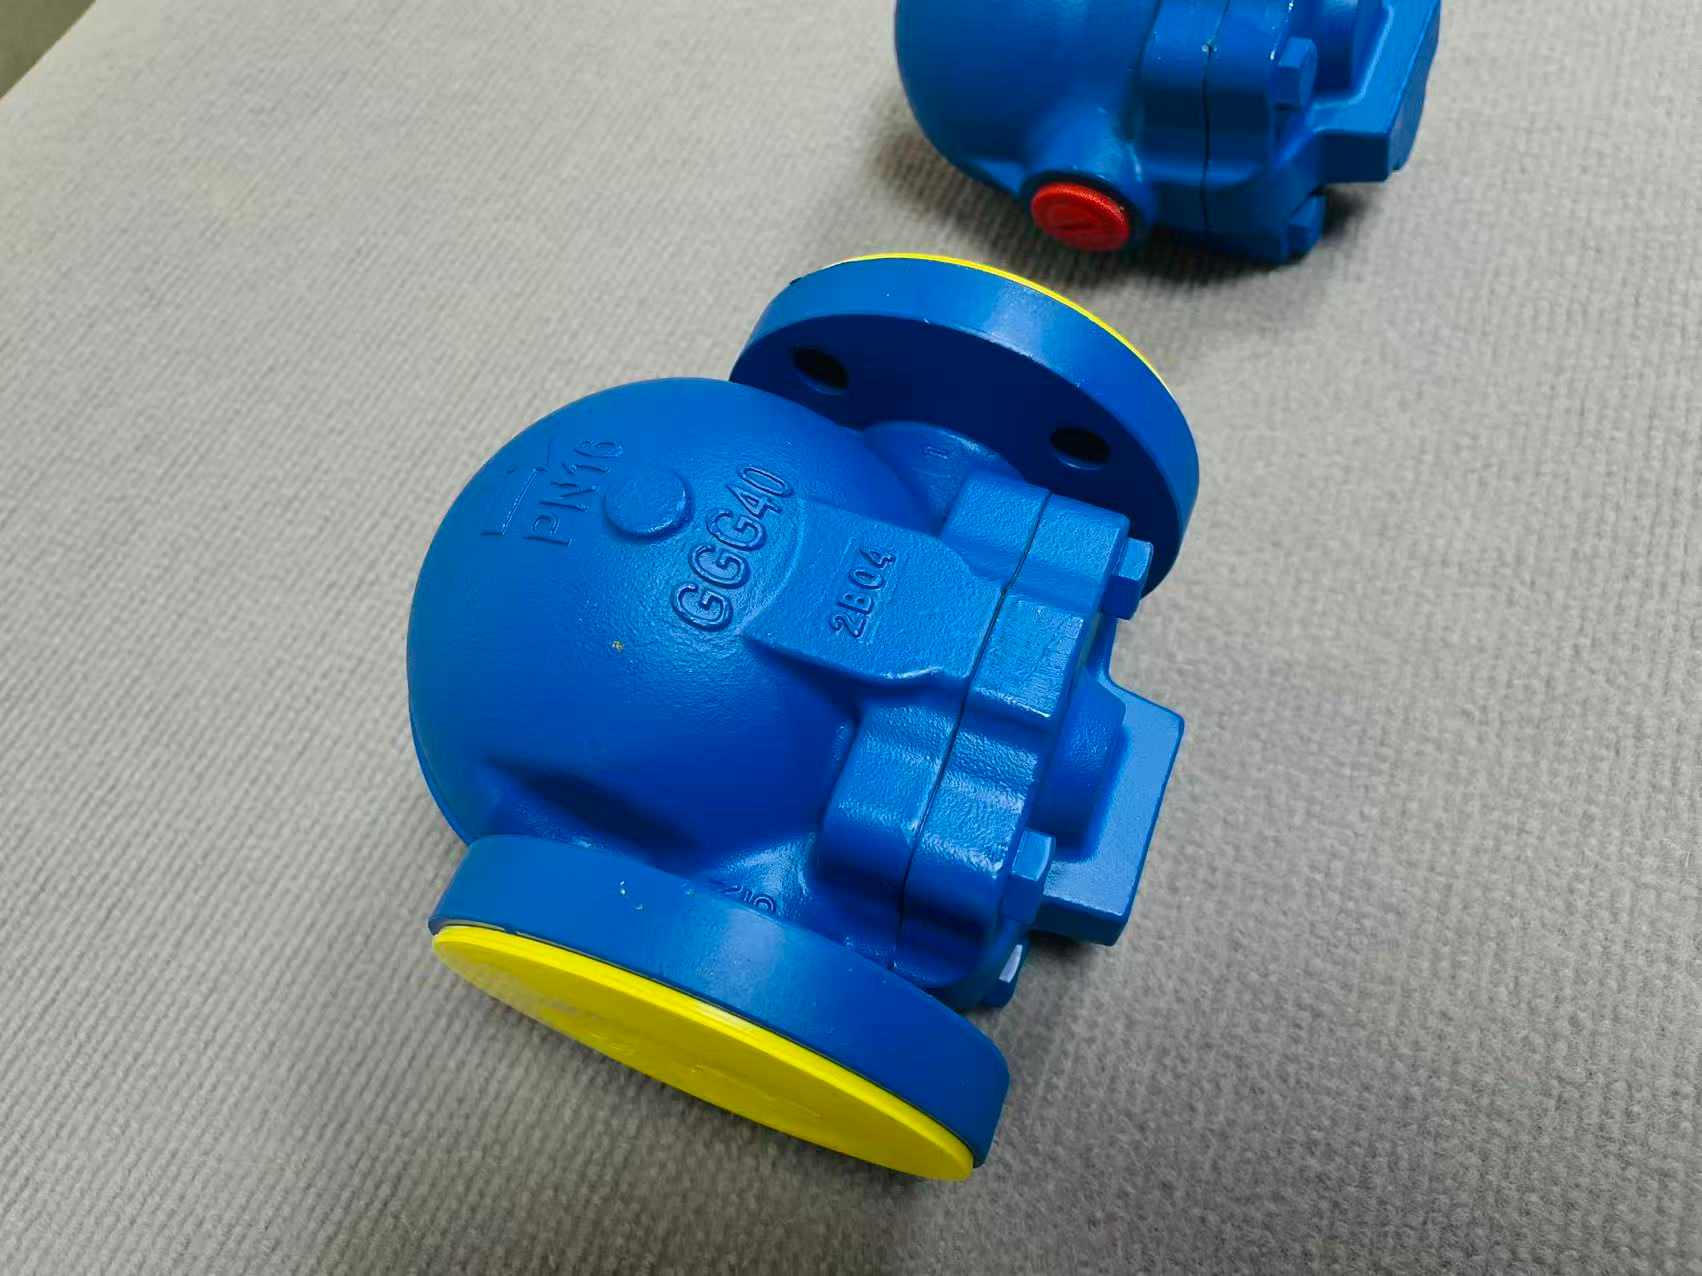
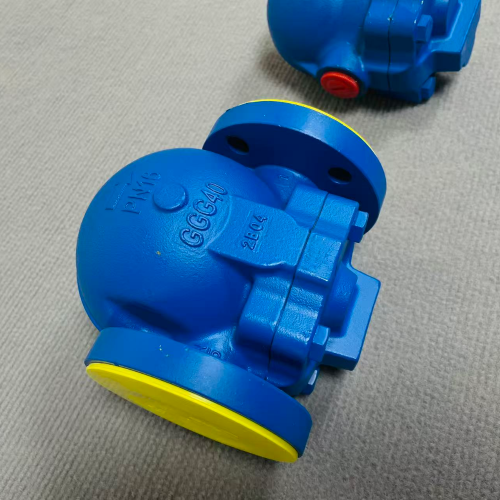
Unser eigenständig hergestellter flanschverbundener Schwimmkörper-Dampfentspanner (PN16, duktiler Gusseisen GGG40). Er leitet Kondensat und Luft ab, hält jedoch gesättigten Dampf im System zurück – ein defekter Entspanner entweicht entweder Dampf in die Atmosphäre oder blockiert das Kondensat, was zu Wasserschlägen führt.
Ausfall von Dampfentlüftern zählt zu den am besten quantifizierbaren und häufig übersehenen Verschwendungsquellen. Laut dem US-Energieministerium weisen selbst gut gewartete Anlagen jährlich Ausfallraten von 15–20 % bei den Entlüftern auf. Bei Entlüftern, die mehrere Jahre lang nicht gewartet wurden, kann die Ausfallrate bis zu 50 % betragen.
Die National Board of Boiler and Pressure Vessel Inspectors liefert Schätzungen für Verluste bei verschiedenen Durchlassgrößen bei einem Druck von 100 psi:
Durchlassgröße (in.) |
Verlorener Dampf (lbs/Monat) |
Jährliche Kosten (bei 5 USD/1.000 lbs) |
1/2 |
835,000 |
$50,100 |
3/8 |
470,000 |
$28,200 |
1/4 |
210,000 |
$12,600 |
1/8 |
52,500 |
$3,150 |
Eine dokumentierte Fallstudie von Northwell Health (des größten Gesundheitsdienstleisters in New York) verdeutlichte die praktische Wirkung: 9.817 Dampfentlüfter wurden untersucht; dies führte zu Einsparungen bei Gas und Strom in Höhe von 2.403.672 USD, einer Einsparung von 946.500 Therm und gesicherten Versorgungsunterstützungen in Höhe von 1.162.551 USD – bei einer Amortisationsdauer von 1,4 Jahren.
Über Dampf Sicherheitsventil s
Ein sicheres Dampfsystem setzt eine zuverlässige Funktion der Sicherheitsventile voraus. Dampf sicherheitsventil sschützen Kessel, Druckbehälter und Rohrleitungen, indem sie bei Überschreiten des eingestellten Druckwerts automatisch Überdruck ablassen und sich wieder schließen, sobald der Druck zurückgeht. Vollhub-Federentspannungsventile sicherheitsventile sind Standard für Dampfkessel (siehe Abbildung 1).
Wichtige Leistungsanforderungen:
- Die Abweichung des Einstelldrucks sollte innerhalb von ±3 % des eingestellten Werts liegen.
- Dichtheitsprüfung: 3 Minuten bei 90 % des Einstelldrucks ohne Undichtigkeit.
- Mindestens jährliche Verifizierung; erneute Verifizierung nach Demontage oder Austausch von Komponenten erforderlich.
- Sitzleckagen verursachen über 70 % aller Sicherheitsventil-Ausfälle – hauptsächlich durch Verunreinigungen, Erosion durch Hochgeschwindigkeitsdampf und Rissbildung in Schweißüberzügen.
Regelmäßige Verifizierung und rechtzeitige Wartung sind sowohl für die Sicherheit als auch für die Effizienz von Dampfsystemen unverzichtbar.
Zusammenfassung
Die Reise einer Tonne Dampf ist grundsätzlich eine Kette: Brennstoffwärme → Kessel → Rohrleitung → Prozess → Produkt. Jede Stufe beinhaltet Wärmeverluste, und jede Stufe bietet Optimierungspotenzial. Die Voraussetzung ist klar: Zunächst muss identifiziert werden, welchen Weg der Dampf in Ihrem Betrieb nimmt, an welchen Stellen er im Prozess zum Einsatz kommt und wo die größten Verluste auftreten.
Die Parameter und Einsparwerte in diesem Artikel sind branchenübliche Referenzwerte. Die tatsächlichen Projektergebnisse hängen von den spezifischen Prozessanforderungen und gemessenen Daten ab.
Welchen Weg nimmt der Dampf in Ihrem Betrieb überwiegend? Kommentare und Diskussionen sind willkommen.
Inhaltsverzeichnis
- 1. Wie eine Tonne Dampf erzeugt wird
- 2. Die fünf Wege, die Dampf in einer Fabrik nimmt
- 3. Branchenspezifische Dampfnutzungsmuster
- 4. Bewertung Ihres eigenen Dampfverbrauchsprofils: Vier Kernfragen
- 5. Energiesparmaßnahmen ohne Geräteersatz
- Dampfentspannungsverluste: Fundierte Daten für internationale Leser
- Über Dampf Sicherheitsventil s
- Zusammenfassung