EN
’n Volledige reis van een ton stoom
’n Opmerklike nywerheidsmaatstaf: by ’n tekstielmolen skakel ’n stoomflits-terugwinsisteem hoëdrukstoom om na laedrukstoom vir direkte gebruik in verfmasjiene. Hierdie sisteem herwin ongeveer 250 ton laedrukstoom per dag en bespaar ongeveer 4 500 ton standaardkool per jaar. tesame met stoomkaskade-benutting en afvalhitte-terugwinning bereik die aanleg ’n totale jaarlikse besparing van ongeveer 16 000 ton standaardkool-equivalent en ’n vermindering van 40 000 ton CO₂-uitstoot. Die kernboodskap is nie dat brandstof te duur is nie — dit is dat stoom nie ten volle benut word nie.
Baie aanlegbestuurders kan die koste per ton stoom, jaarlikse verbruik en sy aandeel van die totale bedryfskoste bereken. Maar wanneer gevra word: “Waar presies word u stoom gebruik? Is daar enige mors? Kan dit herwin word?” — ontbreek ’n sistematiese antwoord dikwels. Sonder hierdie sigbaarheid berus energie-doeltreffendheidsprojekte en brandstof-wisselbesluite nie op ’n betroubare data-grondslag nie.
Hierdie artikel volg die werklike vloei-pad van een ton stoom deur ’n industriële aanleg, van generasie tot eindgebruik.
1. Hoe een ton stoom gegenereer word
Stoom is 'n hitte-draende medium. Vir versadigde stoom by 0,8 MPa (‘n algemene industriële druk), is die totale entalpie per ton ongeveer 660 000 kcal. Hiervan is die latente verdamppingshitte — die gedeelte wat werklik werk verrig in verhittingsprosesse — ongeveer 485 000 kcal. Die oorblywende sensibele hitte is in die hoë-temperatuur kondensaat. Indien kondensaat nie herwin word nie, word hierdie sensibele hitte direk na die omgewing afgevoer.
Om dit in brandstofterme uit te druk met aardgas: met ‘n laer verbrandingswaarde (LHV) van ongeveer 8 200 kcal/m³, keteltermiese doeltreffendheid van 94% en toevoerwater van 20 °C (sensibele hitte ≈ 20 000 kcal), is die netto hitte wat per ton stoom benodig word, ongeveer 640 000 kcal, wat ooreenstem met ongeveer 83 m³ aardgas. Indien die aanleg kondensaat by 80–100 °C herwin, styg die voedingswater-entalpie na 80 000–100 000 kcal, en daal die aardgasverbruik beduidend.
Die stoomverspreidingsketting: Kookpot → Pypnetwerk → Stoomkopstuk → Stoomgebruikende toestelle. Elke stadium behels verliese — en elkeen bied moontlikhede vir optimalisering:
Fase |
Funksie |
Belangrike bekommernisse |
Boiler |
Brandstofverbranding → water na stoom |
Termiese doeltreffendheid bepaal direk die brandstofkoste |
Pypwerk |
Stoomvervoer |
Beskadigde of ontbrekende isolasie; buitensporige afstand wat drukval en hitteverlies veroorsaak |
Kop |
Verspreiding na afdelings |
Onbalans in verspreiding veroorsaak lae einddruk; ernstige gevalle lei tot waterhamer; nat stoom verminder die hitteoordragsdoeltreffendheid |
EINDE GEbruik |
Stoom gee hitte aan die proses af |
Hitte-uitruil-doeltreffendheid; of kondensaat herwin word |
Versadigde teenoor oorverhitte stoom: Industriële ketels produseer gewoonlik versadigde stoom vir hitte-uitruiling en prosesverhitting. Oorverhitte stoom word hoofsaaklik gebruik vir kragopwekking en langafstand-oordrag (om kondensasie en waterhamer te voorkom). Kortafstand-fabriekpype gebruik gewoonlik versadigde stoom.
2. Die vyf roetes wat stoom in ’n fabriek neem
Sodra stoom die fabriek binnekom, volg dit een van vyf algemene roetes:
Toepassing |
Metode |
Tipiese Skenarios |
Kragaandrywing |
Dryf turbines of pompe |
Ko-generasie, groot pompe/ventilators, vakuum-ekstaktore |
Prosesverhitting |
Reaktore of hitte-uitruilers verhit materiale na die teiken temperatuur |
Chemiese reaksies, olie-raffinering |
Droëing van materiaal |
Droër-silinders of owe verwyder vog |
Papier, vesel, bord |
Sterilisering |
Stoom by hoë temperatuur dood mikro-organismes |
Voedsel, drank, farmaseutiese produkte |
Ruimteverwarming |
Verwarming van werkswinkels of aanlegte tydens winter |
Fabrieke in noordelike klimaatstreke |
Elke toepassing vereis verskillende stoomparameters — sommige vereis hoë druk, ander ‘n voortdurende voorsiening, terwyl ander seisoenaal is. Stoom veiligheidsklep sspeel ‘n kritieke beskermingsrol in hierdie ketting. Kookpotte en superverhitteruitlaatpunte moet toegerus wees met veiligheidsklep swat outomaties oopgaan wanneer die stelseldruk die ingestelde punt oorskry en toe gaan wanneer die druk herstel. Volledig-opliggende veerbelaaide veiligheidsklep sis die standaardkeuse vir stoomkookpote, met ‘n oplyshoogte van nie minder as ‘n kwart van die openingse deursnee nie.
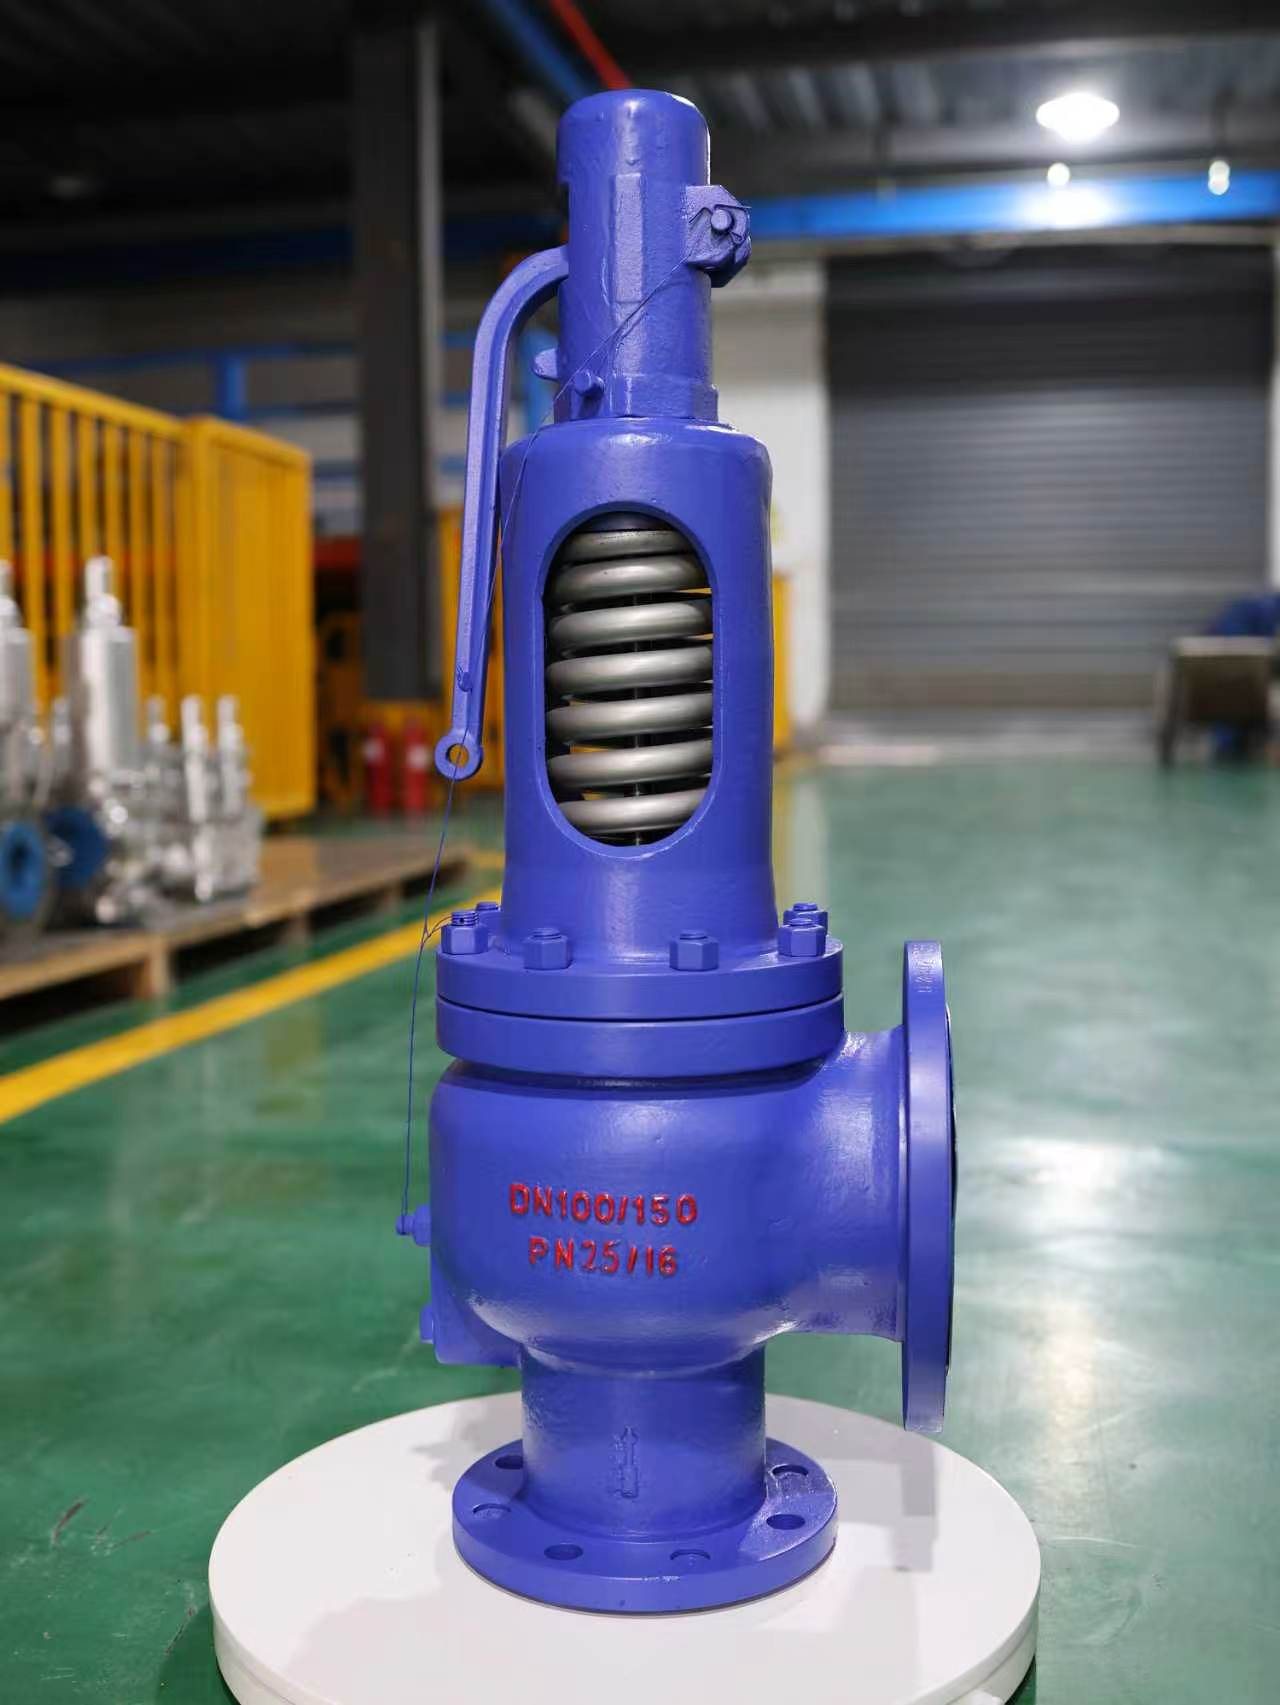
Ons eie vervaardigde geflensde, hefboom-bediende, vol-ligting veer-gelaaide veiligheidsklep (DN100, PN25) van die tipe wat op keteltronne en oorverhitter-uitlaatgate geïnstalleer word.
3. Nywerheid-spesifieke stoomgebruikpatrone
Industrie |
Primêre gebruik |
Tipiese parameters |
Kontinuïteit |
Bandverharding |
Verhardingspers se versadigde stoom |
Passasierbande 0.8–1.2 MPa; OTR-bandte 1.4–1.7 MPa |
24-uur aanhoudend, ongeveer 330 dae/jaar |
Chemiese |
Reaktor/destillasie-verhitting |
Proses-afhanklik, medium-lae druk tipies |
Kontinu |
Tekstiel/Verf |
Instelling, verf, groottebepaling |
Medium-lae druk |
Deurlopend, las wissel per partjie |
Voedsel en drank |
Kook, sterilisasie |
Hoë droëheidfraksie vereis |
Wissel volgens produksieskof |
Papier |
Droër-silinderdroëing |
Medium Druk |
Kontinu |
Farmasie |
Sterilisasie, destillasie |
Hoë stoomkwaliteit vereis |
Bassak |
Stoomkwaliteit is ’n kritieke beperking in spesifieke prosesse. Bandverharding, voedselsterilisasie en farmaseutiese prosesse vereis goeie gesadigde stoomdroëheid sonder ingeslote water — anders word produkgehalte direk beïnvloed. Veiligheidsklep-seëlprestasie en instel-drukakkuraatheid is veral belangrik in hierdie toepassings — insteldrukafwyking moet binne ±3% wees (volgens GB/T 12243-2021).
4. Beoordeling van jou eie stoomverbruikprofiel: Vier kernvrae
Voordat jy bepaal „hoe om stoom te voorsien en watter brandstof om te kies“, moet jy hierdie vrae beantwoord:
- Kontinuïteit: 24-uur-kontinue gebruik, of onderbrekings-/skifgebaseerde gebruik? Kontinue gebruik pas by stabiele hittevoorsieningstelsels; onderbrekingsgebaseerde gebruik vereis aandag vir begin-stop-reaksiekapasiteit.
- Laaiverandering: Wat is die verskil tussen piek- en laagpiekbehoefte? Groot variasies vereis 'n hoë turndown-vermoë van ketels en brandstofsisteme.
- Drukvlak: Vereis die proses hoë druk (bv. OTR-bandverharding by 1.4–1.7 MPa) of medium-laedruk? Dit bepaal die ketelparame ters en pypontwerp.
- Kondensaat-terugwinningskoers: Word die kondensaat na hittevrystelling na die ketel teruggevoer? Die terugwinningskoers beïnvloed direk die aanvulwaterkoste, brandstofverbruik en energiemetriek.
Hierdie vier antwoorde definieer in wese die brandstoftipe en stelselkonfigurasie. Die volgorde moet wees: eerste verduidelik stoomgebruikseienskappe, dan bespreek brandstofkeuse.
5. Energiebesparingsmaatreëls sonder toestelvervanging
Voordat groot opgraderings geëvalueer word, oorweeg hierdie lae-investering-, hoë-impakmaatreëls:
Meet |
Prinsip |
Verwysingseffek |
Kondensaat-terugwinning |
80–100 °C kondensaat wat na die afvoer afgevoer word = warmte + behandelde water wat verlore gaan |
Kondensaat dra 18–25% van die totale stoomwarmte; elke 10%-toename in die terugwinskoers bespaar 1–3% brandstof |
Stoomklepsensus |
Lekkende kleppe verloor lewende stoom; waterophoping veroorsaak waterslag en verminderde warmte-oordrag |
Volgens die Nasionale Raad kan ’n 3/8-duim-opening by 100 psi $28 200/jaar aan stoom verloor (Nasionale Raad) |
Pypisoleringherstel |
Beskadigde isolering verloor kontinu hitte |
Een voet van ’n 1-duim-ongeïsoleerde pyp teen 100 psi verloor 326 BTU/uur, wat gelykstaan aan 30 pond brandstof oor 6 000 ure |
Rookgas-warmterekuperering |
Oormatige rookpyptemperatuur = direkte hitteverlies |
Elke 20 °C-verlaging in rookpyptemperatuur verbeter keteldoeltreffendheid met ongeveer 1% |
Hitte-uitruilerontkalking |
1 mm kalkafsetting verminder hitte-oordrag beduidend |
Brandstofvermindering van 5–8% is moontlik na ontkalking onder ernstige besoedelingstoestande |
Drukverlyking |
Lae-drukproses verskaf met hoë-drukstoom |
’n NREL-studie het getoon dat die verlaging van ketel-druk van 900 kPa na 600 kPa 4,7% brandstof bespaar en verspreidingskondensasieverliese met 13,3% verminder het |
Die gemeenskaplike draad: geen ketelvervanging, geen brandstofverandering, geen prosesverandering — net die herwinning van hitte wat reeds verloor word. Sodra hierdie maatreëls toegepas is, word die kostebasis vir brandstofevaluering akkurater.
Stoomklepverliese: Harde data vir internasionale lesers
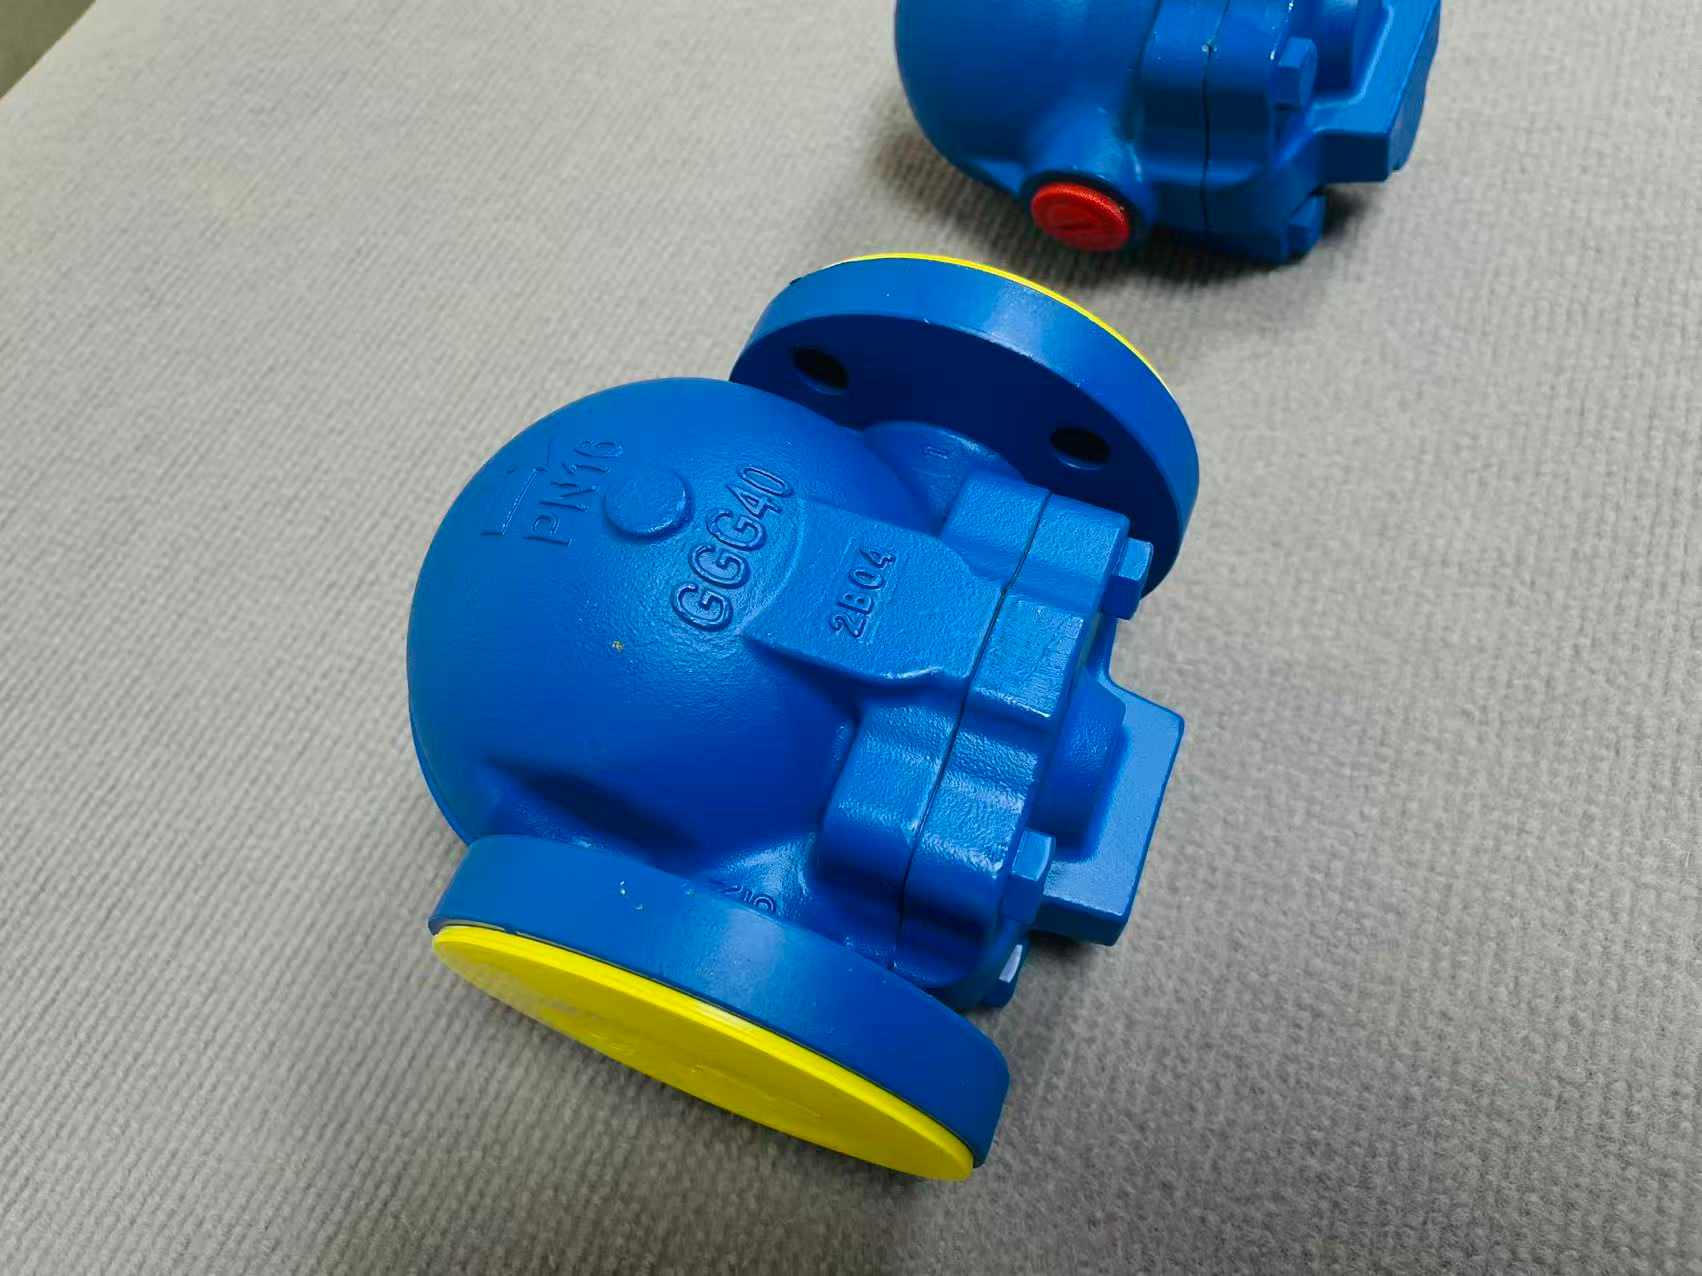
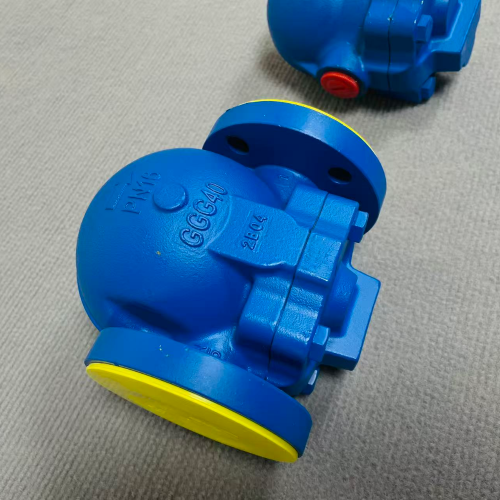
Ons eie vervaardigde flensbal-sweefstoomklep (PN16, GGG40 taaiyster). Dit laat kondensaat en lug uit terwyl lewende stoom binne gehou word — ’n mislukte klep laat óf stoom na die atmosfeer uitlek óf blokkeer kondensaat, wat waterhamer veroorsaak.
Stoomval-storinge is een van die mees kwantifiseerbare en dikwels oorheen gesien bron van mors. Volgens die Amerikaanse Departement van Energie ervaar selfs goed onderhou fasiliteite jaarliks stoomval-storingkoerse van 15–20%. Stoomvalle wat nie vir verskeie jare onderhou is nie, kan storingkoerse so hoog as 50% hê.
Die Nasionale Raad vir Kookpot- en Drukvatinspeksie verskaf verliesberamings vir verskillende openinggroottes by 100 psi:
Openinggrootte (duim) |
Verlore stoom (pond/maand) |
Jaarlikse koste (by $5/1 000 pond) |
1/2 |
835,000 |
$50,100 |
3/8 |
470,000 |
$28,200 |
1/4 |
210,000 |
$12,600 |
1/8 |
52,500 |
$3,150 |
’n Gedokumenteerde gevallestudie van Northwell Health (New York se grootste gesondheidsorgverskaffer) het die werklike impak aangetoon: 9 817 stoomvalle ondersoek, wat gelei het tot besparings van $2 403 672 op gas en elektrisiteit, 946 500 therm bespaar, en $1 162 551 aan nutsvoorraad-insette verseker — met ’n ROI van 1,4 jaar.
Oor stoom Veiligheidsklep s
Veilige stoomstelselbedryf hang af van betroubare veiligheidsklepwerking. Stoom veiligheidsklep sbeskerm ketels, drukvate en pype deur outomaties oordruk te verwyder wanneer die ingestelde punt oorskry word, en dan toe te maak wanneer die druk herstel. Volledige-opheffing veer-gelaaide veiligheidkleppen is standaard vir stoomketels (sien Figuur 1).
Sleutel prestasievereistes:
- Instellingdrukafwyking moet binne ±3% van die ingestelde waarde wees
- Vergissingdigtheidtoets: 3 minute by 90% van die ingestelde druk sonder enige lekkasie
- Jaarlikse verifikasie ten minste; her-verifikasie vereis na ontmontering of vervanging van dele
- Setel lekkasie tel vir meer as 70% van veiligheidsklepversaking — hoofsaaklik veroorsaak deur rommel, hoë-temperatuur stoomerosie en lasbedekkingskraak
Gereelde verifikasie en tydige onderhoud is noodsaaklik vir beide veiligheid en doeltreffendheid van stoomstelsels.
Samevatting
Die reis van een ton stoom is fundamenteel ’n ketting: brandstofhitte → ketel → pype → proses → produk. Elke stadium behels hitteverlies, en elke stadium bied moontlikhede vir optimalisering. Die voorvereiste is duidelik: identifiseer eers watter pad jou stoom volg, waar dit in die proses stilhou, en waar die grootste verliese voorkom.
Die parameters en besparingscijfers in hierdie artikel is tipiese industrie-verwysingswaardes. Werklike projekresultate hang af van spesifieke prosesvereistes en gemeet data.
Watter pad volg jou aanleg se stoom hoofsaaklik? Kommentaar en bespreking word welkom geneem.
Tabel van inhoud
- 1. Hoe een ton stoom gegenereer word
- 2. Die vyf roetes wat stoom in ’n fabriek neem
- 3. Nywerheid-spesifieke stoomgebruikpatrone
- 4. Beoordeling van jou eie stoomverbruikprofiel: Vier kernvrae
- 5. Energiebesparingsmaatreëls sonder toestelvervanging
- Stoomklepverliese: Harde data vir internasionale lesers
- Oor stoom Veiligheidsklep s
- Samevatting