EN
Uw ketel is gecontroleerd. Drukmanometer: normaal. Temperatuurmanometer: normaal. Debietmeter: normaal. Drie instrumenten, nul storingen.
Maar de stoom die uit uw ketel komt, is mogelijk nooit volledig droog geweest.
Bij typische bedrijfsomstandigheden varieert de stoomdroogheidsgraad tussen 0,95 en 0,98 — wat betekent dat elke metrische ton stoom 20 tot 50 kg meegevoerd water bevat. Noch de drukmanometer noch de temperatuurmanometer kan dit detecteren. Maar wanneer dat water uw veilheidsklep , bereikt, gaan de gevolgen verder dan slechts verminderde warmte-uitwisseling.
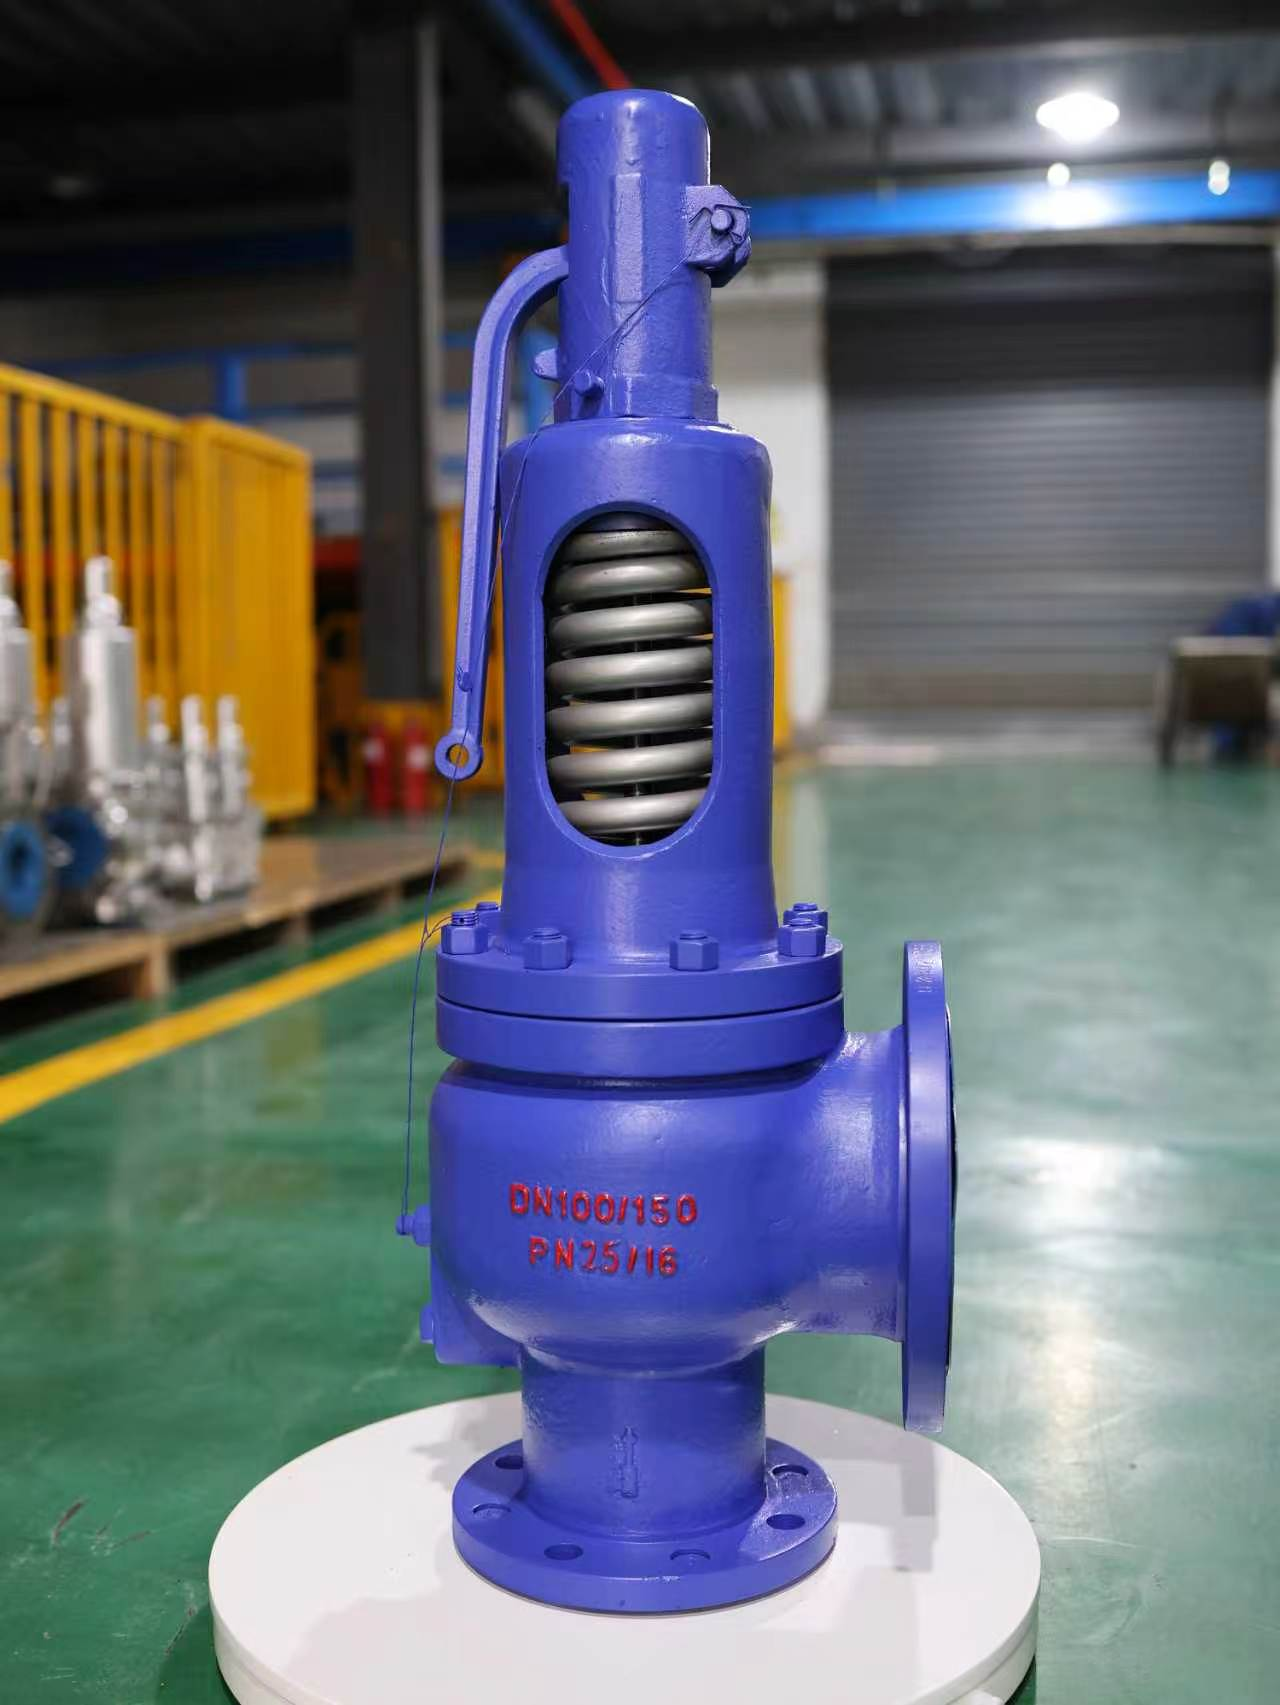
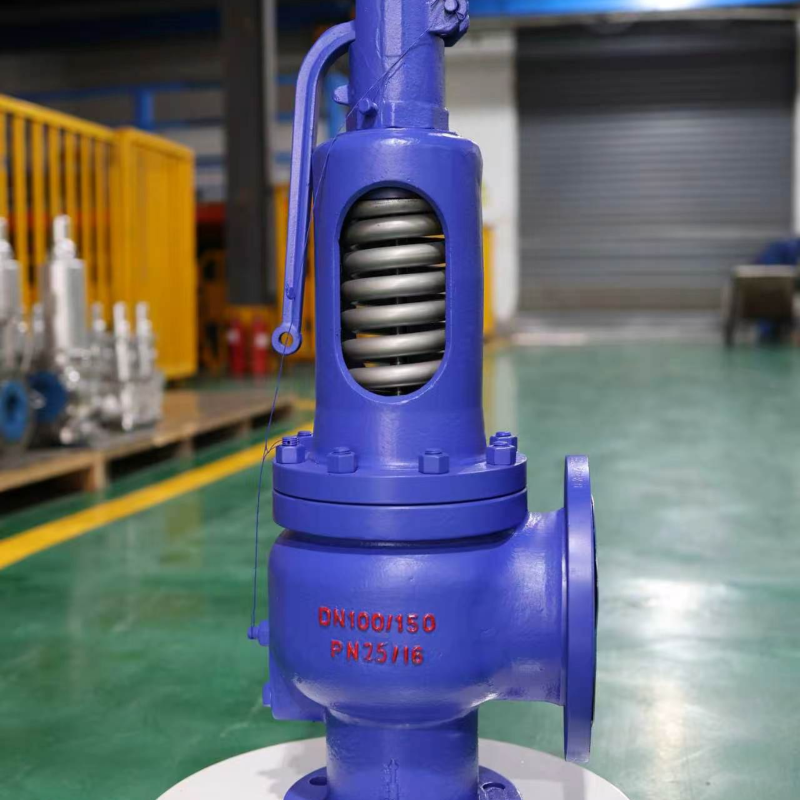
Een veerbelaste veilheidsklep (DN100/150, PN25/16) in een productiefaciliteit. De veer regelt de herstelkracht en wordt direct beïnvloed door natte stoom.
Dit artikel onderzoekt wat meegeslepen vocht doet met overdrukventielen, gebaseerd op gepubliceerde normen, toezichtvindingen en experimentele gegevens.
1. Veiligheidskleppen Zijn gecertificeerd voor droge stoom — maar ketelstoom is meestal niet volledig droog
Veilheidsklep de capaciteitscertificering is gebaseerd op droge verzadigde stoom. Volgens de eisen van ASME en de National Board wordt de gecertificeerde capaciteit die op een ventiel is gestempeld uitgedrukt in pond (of kilogram) verzadigde stoom per uur. De afvoercoëfficiëntmethode maakt gebruik van theoretische stromingsformules die zijn ontwikkeld voor droge-stoomomstandigheden.
In de praktijk heeft ketelstoom bij de nominale bedrijfsomstandigheden echter meestal slechts een droogheidsgraad van 0,96 tot 0,97. Chinese ketelnormen beperken bijvoorbeeld het vochtgehalte van verzadigde stoom tot 3% voor waterpijpketels en tot 4% voor schaalvormige ketels — wat overeenkomt met droogheidsgraden van respectievelijk 0,97 en 0,96.
Er is daarom een kloof tussen de gecertificeerde omstandigheden en de werkelijke omstandigheden: de klep is gespecificeerd voor een medium dat zelden exact overeenkomt met de specificatie.
Wanneer de droogheid daalt tot 0,95, bevat elke metrische ton stoom 50 kg water. Dat water bereikt de veilheidsklep inlaat en verandert de prestaties van de klep.
2. Tweefasenstroming: Een erkende onzekerheid
Wanneer een veiligheidsklep opengaat en een stoom-watermengsel afvoert, is het stromingspatroon tweefasig. Dit is geen randgeval — het is een erkende technische uitdaging waarvoor geen volledig gevalideerde dimensioneringsmethode bestaat.
API RP 520, Appendix D, behandelt de dimensionering van tweefasenontlading, maar merkt op dat het onderwerp nog steeds controversieel is: geen enkele dimensioneringsmethode is door tests gevalideerd, noch bestaat er een erkende procedure voor de certificering van tweefasenontladingscapaciteit.
Huidige methoden — het homogene evenwichtsmodel (HEM) en het homogene niet-evenwichtsmodel (HNE) — berusten op vereenvoudigende aannames. Experimentele gegevens tonen aan dat HEM de massastroom onder reële omstandigheden kan onderschatten. Onderzoekers moesten empirische correctiefactoren introduceren die aanzienlijk hoger zijn dan de gasafvoercoëfficiënt om de testgegevens te kunnen reproduceren.
In praktijktermen: als de stoomdroogheid onder 0,95 daalt, is de werkelijke capaciteit van de klep onzeker. Deze kan hoger zijn dan de nominaal aangegeven waarde, of lager. Beide afwijkingen vormen een veiligheidsrisico.
3. Druppelerosie: een chronisch beschadigingsmechanisme
Waterdruppels zijn honderden keren dichter dan stoom. Wanneer een stoom-watermengsel versnelt door de spleten tussen klepzitting en klepschijf, fungeren die druppels als schurende deeltjes.
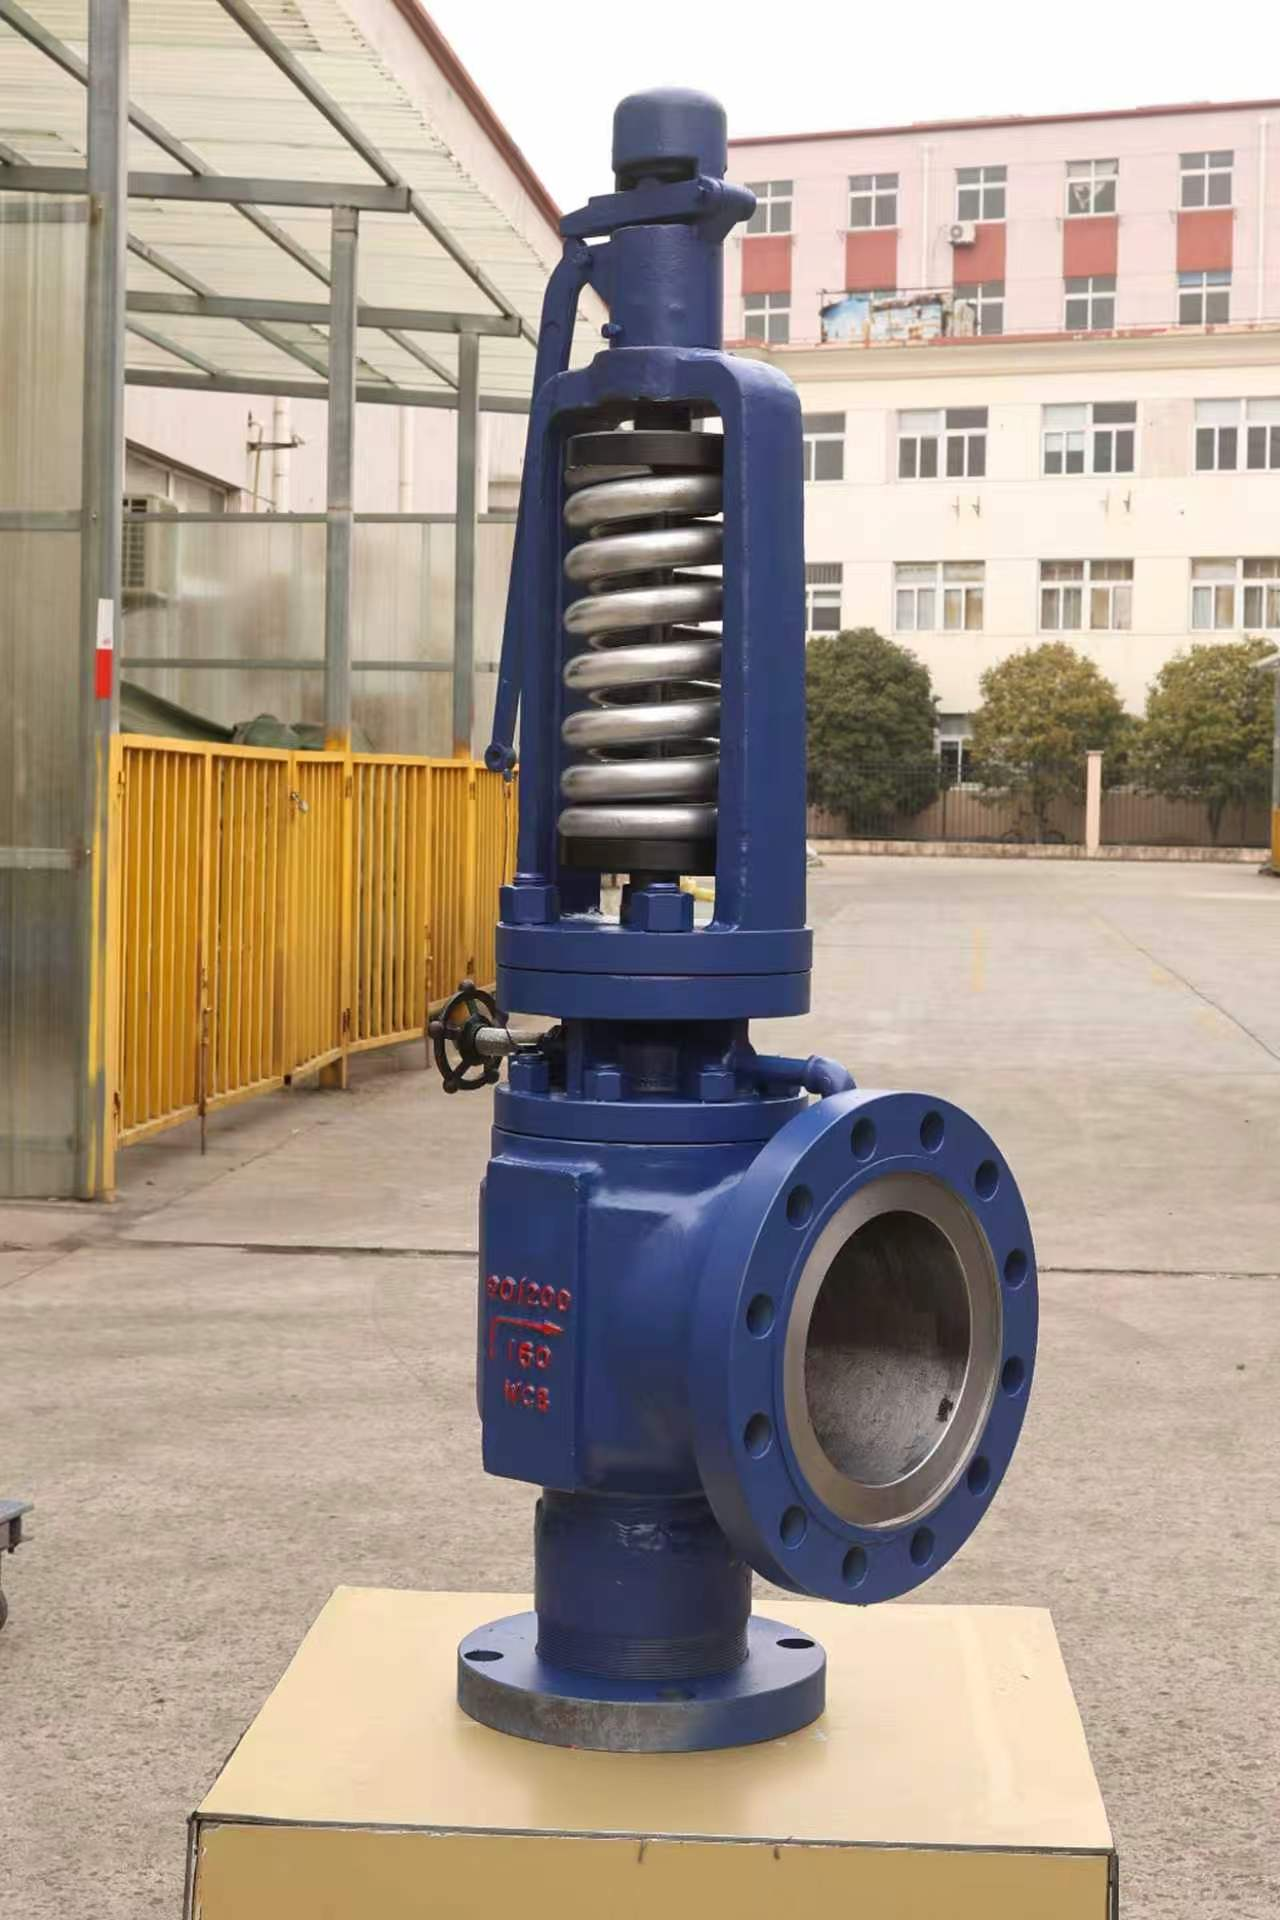
Een flensverbinding met veerbelasting veilheidsklep (Klasse 150, WCB behuizing). De inlaatflens is de plaats waar natte stoom binnenkomt en meegevoerde waterdruppels voor het eerst met hoge snelheid tegen de klepzitting en klepschijf botsen.
Belangrijke klepfabrikanten erkennen dit nu. IMI Critical Engineering publiceerde in 2024 een technisch bulletin waarin wordt gesteld dat natte stoom erosie veroorzaakt aan kritieke kleponderdelen (schijf, zitting), wat veiligheidsrisico’s met zich meebrengt en mogelijk leidt tot ongeplande stilstanden. Het bedrijf ontwikkelde een specifieke productlijn, EroSolve Wet Steam, en rapporteert meer dan 200 installaties — wat aangeeft dat erosie door natte stoom een terugkerend operationeel probleem is.
Voor exploitanten: een klep die droge-stoomacceptatietests doorstaat, kan sneller eroderen bij gebruik met natte stoom.
4. Vaststaan in de open positie na contact met water
Hoewel erosie een chronisch probleem is, is vaststaan in de open positie na contact met water een acuut probleem.
De Amerikaanse Nuclear Regulatory Commission (NRC) documenteerde een bevinding dat veerbelaste veiligheidskleppen ontworpen voor stoomtoepassingen, na blootstelling aan vloeibare afvoer een kans op vastzitten in de open positie of ernstig lekken vertonen die hoger is dan de eerder geschatte 3×10⁻².
De beoordeling van de NRC stelt dat deze kans "veel hoger" is dan het cijfer 3×10⁻². In haar technische beoordeling van de EPRI-testgegevens wordt opgemerkt dat bij ongeveer 26 veilheidsklep waterproeven ongeveer een derde leidde tot disc-to-seat-kletteren — hetzij veroorzakend interne schade, hetzij vereisend handmatige stopzetting binnen enkele seconden om dit te voorkomen.
Het Mechanisme: veilheidsklep s vertrouwen op vloeistofuitzetting onder de disc om heftkracht te genereren. Droge stoom zet gemakkelijk uit en levert stabiele heftkracht op. Bij vloeistof- of twee-fasenstroming met hoog vochtgehalte verandert het flashinggedrag. De disc kan kletteren, mogelijk niet volledig opheffen of — in het ergste geval — open blijven staan nadat herplaatsing had moeten plaatsvinden.
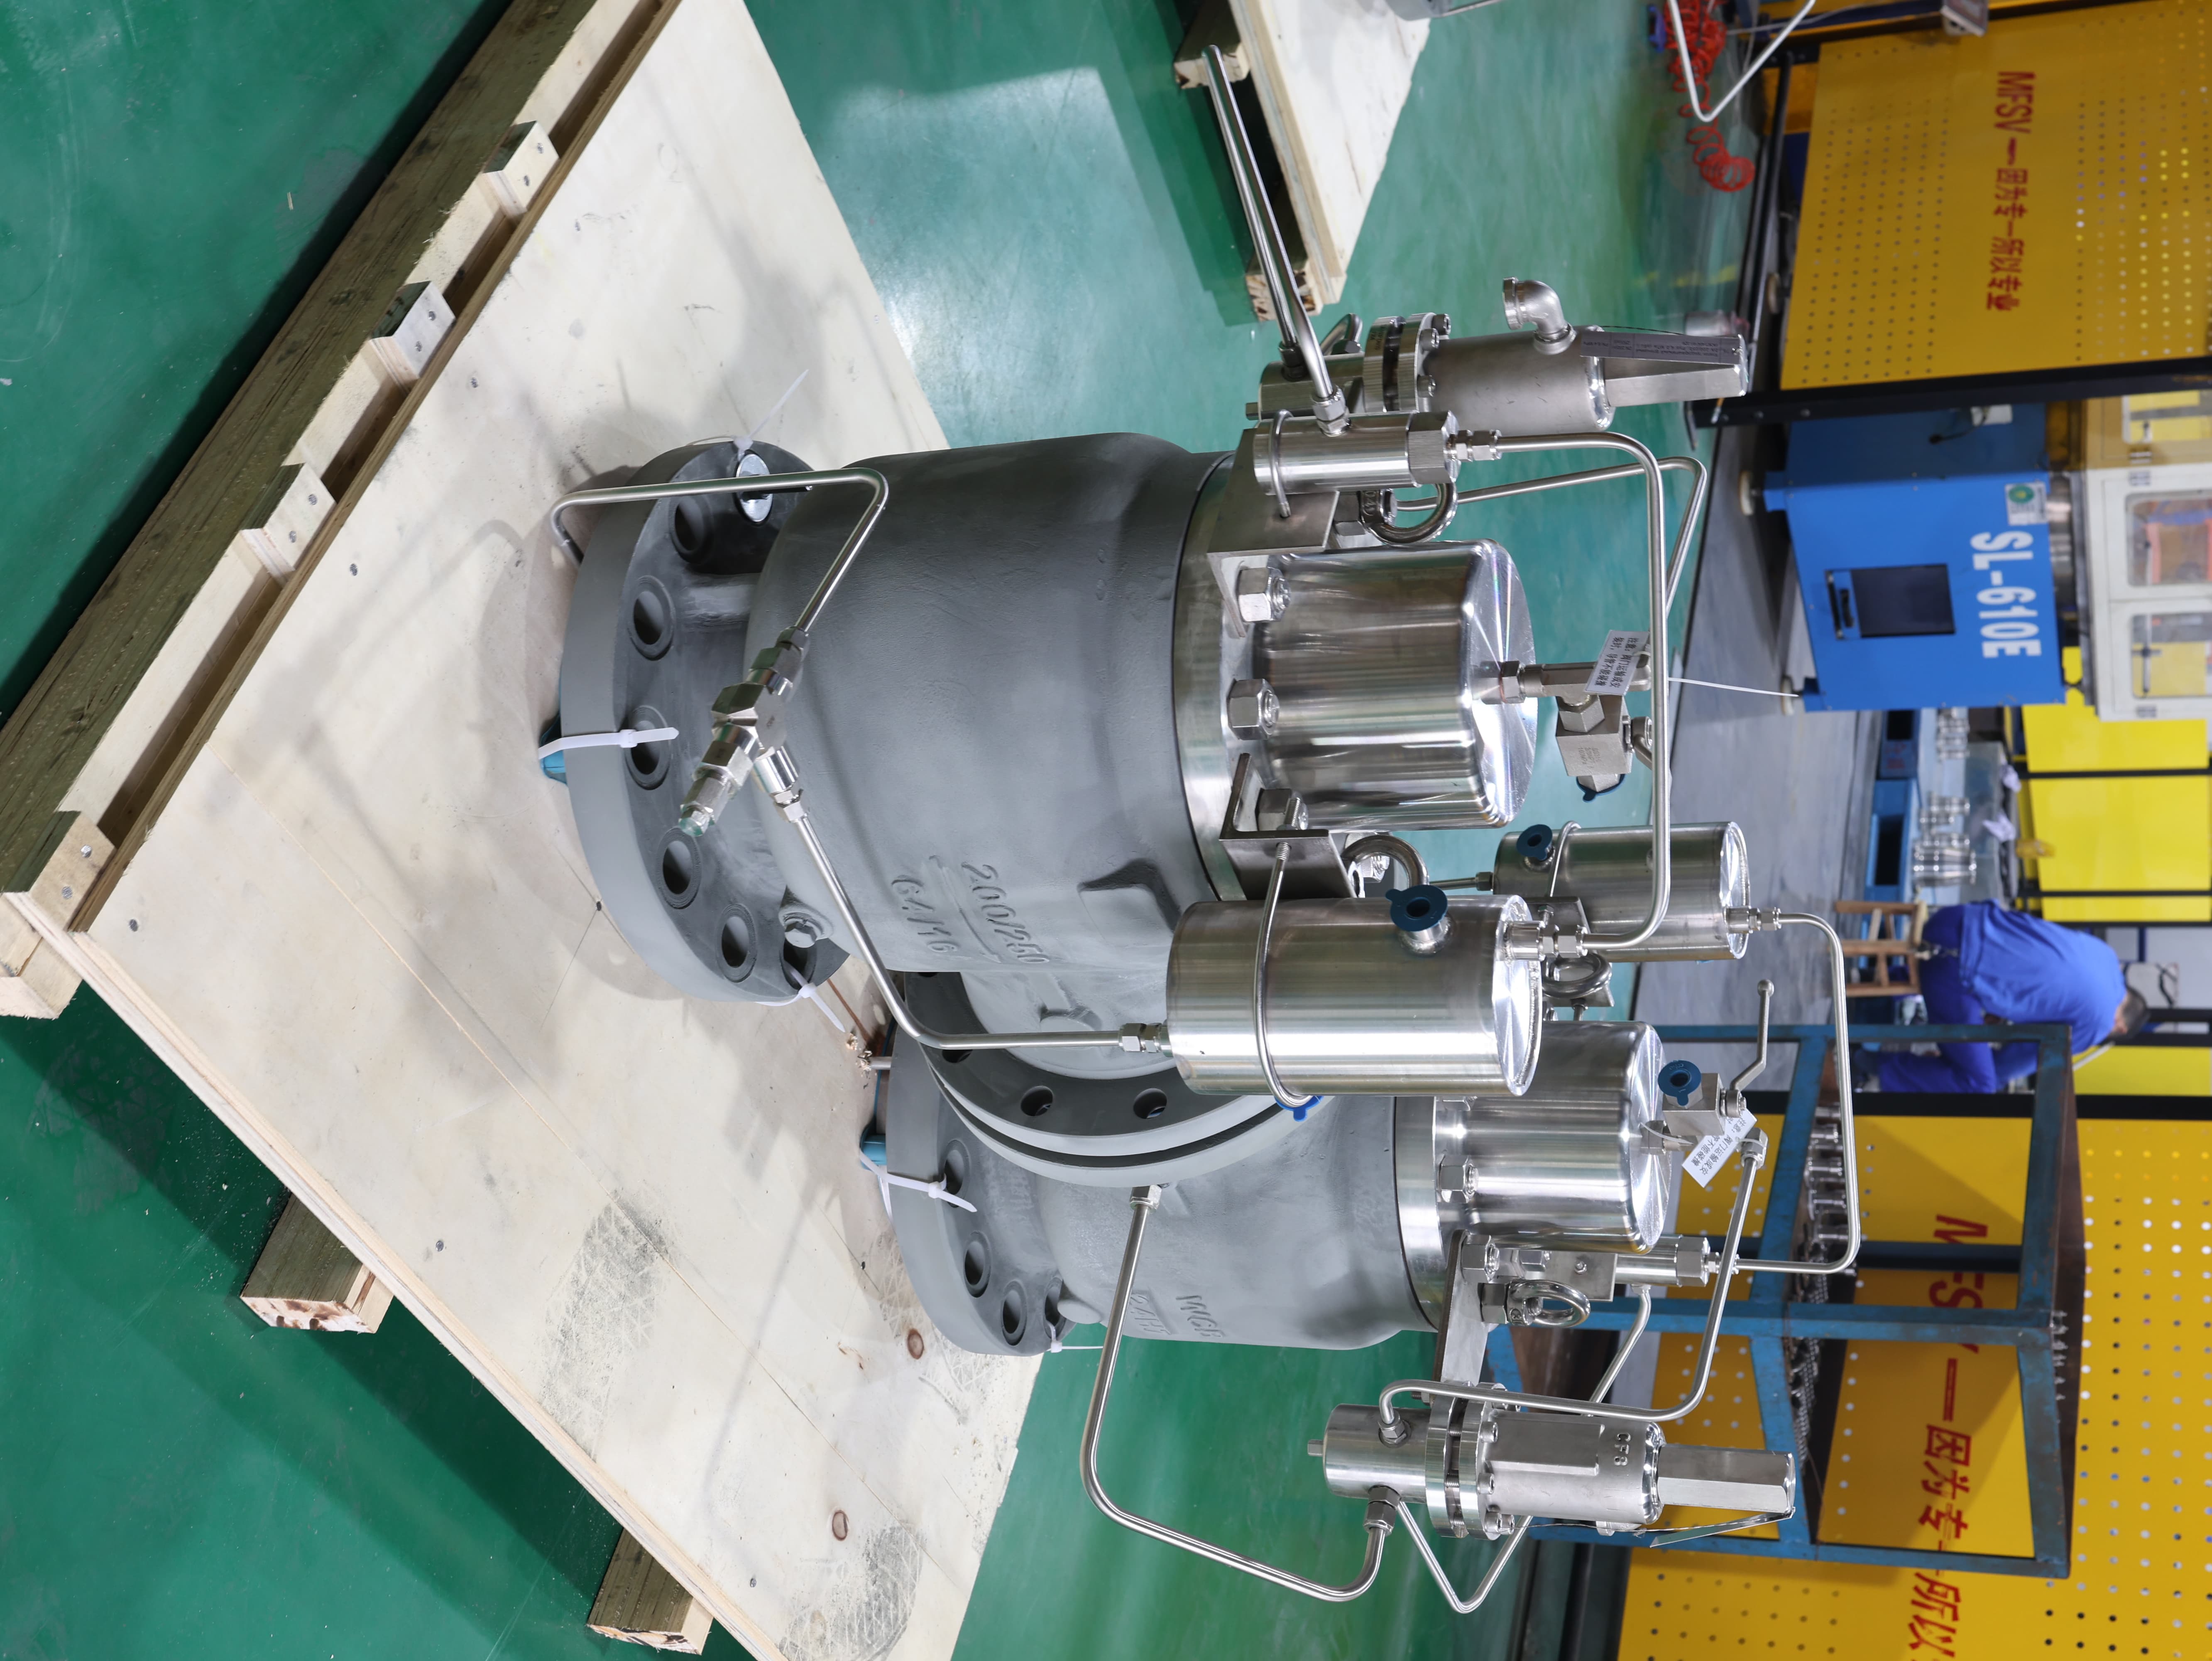
Een pilootgestuurde veiligheidsklep (grijs gegoten behuizing, roestvrijstalen pilootleidingen). De piloot- en detectieleidingen maken betrouwbare herplaatsing bijzonder belangrijk — watergeïnduceerd kletteren of vastlopen in de pilootkring kan kettingeffecten hebben.
Historische incidenten zijn hier relevant. Het ongeluk met unit 2 van Three Mile Island (1979) betrof een stuurklep voor overdruk (PORV) die vastzat in de geopende stand en water afvoerde, maar niet meer dichtging. Hoewel PORV’s verschillen van veerbelaste veiligheidskleppen , blijft de onderliggende fysica — waterafvoer die leidt tot onbetrouwbare terugsluiting — van toepassing.
5. De normenkloof
ASME-sectie I en sectie VIII certificeren veilheidsklep capaciteit op basis van droog verzadigde stoom. De capaciteitsgegevens van het National Board volgen dezelfde basis.
Het resultaat is een systematische mismatch: kleppen worden geselecteerd voor droge stoom, maar functioneren op natte stoom.
Er bestaat één uitzondering. De Russische norm GOST 24570-81 staat — maar vereist niet — rekening te houden met de verhouding stoom/water bij het dimensioneren van veiligheidskleppen voor heetwaterketels en economisers. De meeste jurisdicties en projecten blijven standaard uitgaan van dimensionering op droge stoom.
6. Praktische aanbevelingen voor keteloperators
1. Stel de vraag naar de stoomdroogheid. Bij specificatie van een veilheidsklep , neem geen droogheidsfractie van 1,0 aan. Als de stoomdroogheid aan de ketelafvoer systematisch onder de 0,95 daalt, dient de klepcapaciteit opnieuw te worden beoordeeld op basis van de werkelijke omstandigheden.
2. Regel het water voordat het de klep bereikt. Veilheidsklep inlaatleidingen met opgehoopt condensaat geven bij opening water af. Stoomvallen moeten correct functioneren en afvoerleidingen moeten vrij blijven.
3. Kies materialen met erosie in gedachten. Standaard zitvlakmaterialen verslijten sneller onder aanvallen van natte stoom. Overweeg hardere afdichtingsoppervlakmaterialen voor toepassingen met natte stoom.
4. Verkort de inspectie-intervallen. Zelfs zonder opening kan een veilheidsklep klep in toepassingen met natte stoom zitvlakschade oplopen door continue druppelinslag. De NBIC-aanbevolen testintervallen dienen bij natte-stoomomstandigheden als maximumwaarden, niet als doelwaarden.
Samenvatting
Elke metrische ton stoom bevat 20 tot 50 kg water bij typische droogheidsfracties. Noch druk- noch temperatuurinstrumenten tonen dit aan.
Dat water vermindert de warmteoverdrachtcapaciteit van warmtewisselaars. Bij de veilheidsklep , het beïnvloedt de nauwkeurigheid van de capaciteit, de levensduur van de zitting en — in het ergste geval — het vermogen van de klep om na opening weer correct te sluiten.
Meet uw installatie de stoomdroogte aan de ketelafgang? Wat zijn uw stoomdruk en -temperatuur, en specificeert uw leveringscontract een droogheidsfractie?
Referenties
• Basis voor capaciteitscertificering: ASME Section I/VIII en National Board-normen voor de capaciteit van veiligheidskleppen voor verzadigde stoom.
• Beperkingen bij dimensionering voor tweefasenstroming: API RP 520, Bijlage D — Dimensionering van veiligheids- en ontlastingskleppen voor tweefasenstroming.
• Onderschatting door HEM: gepubliceerde experimentele onderzoeken naar stroming door veiligheidskleppen bij tweefasenstroming.
• Kans op vaststaan in geopende stand: technische beoordeling door de Amerikaanse NRC van veilheidsklep prestaties bij vloeistofafvoer (beoordeling van EPRI-testgegevens).
• Slijtmechanisme: technische literatuur van klepfabrikanten, inclusief de EroSolve Wet Steam-productbrochure van IMI Critical Engineering (2024).
• Context van het TMI-2-incident: historische documentatie van de Amerikaanse NRC over het ongeluk bij Three Mile Island Unit 2.
Inhoudsopgave
- 1. Veiligheidskleppen Zijn gecertificeerd voor droge stoom — maar ketelstoom is meestal niet volledig droog
- 2. Tweefasenstroming: Een erkende onzekerheid
- 3. Druppelerosie: een chronisch beschadigingsmechanisme
- 4. Vaststaan in de open positie na contact met water
- 5. De normenkloof
- 6. Praktische aanbevelingen voor keteloperators
- Samenvatting
- Referenties