EN
Valutazione ingegneristica completa per acciai inossidabili austenitici e valvole di sicurezza criogeniche per idrogeno liquido ed elio liquido: dal calcolo della composizione alle specifiche di approvvigionamento
Due linee di difesa, un unico obiettivo di sicurezza
L’idrogeno liquido bolle a -253 ℃, mentre l’elio liquido può raggiungere temperature fino a -269 ℃. In questo estremo intervallo criogenico, la sicurezza ingegneristica dipende da due linee di difesa complementari, entrambe strettamente correlate all’idoneità al servizio a bassa temperatura delle valvole di sicurezza criogeniche.
La prima linea di difesa è la stabilità del materiale. I componenti resistenti alla pressione negli impianti per idrogeno liquido ed elio liquido devono essere realizzati in acciai inossidabili austenitici altamente stabili e non devono trasformarsi spontaneamente in martensite fragile alle condizioni criogeniche. I criteri ingegneristici fondamentali sono il coefficiente di stabilità dell’austenite Δ e la temperatura di inizio formazione della martensite Ms, che costituiscono altresì indicatori essenziali per la qualifica dei materiali delle valvole di sicurezza criogeniche.
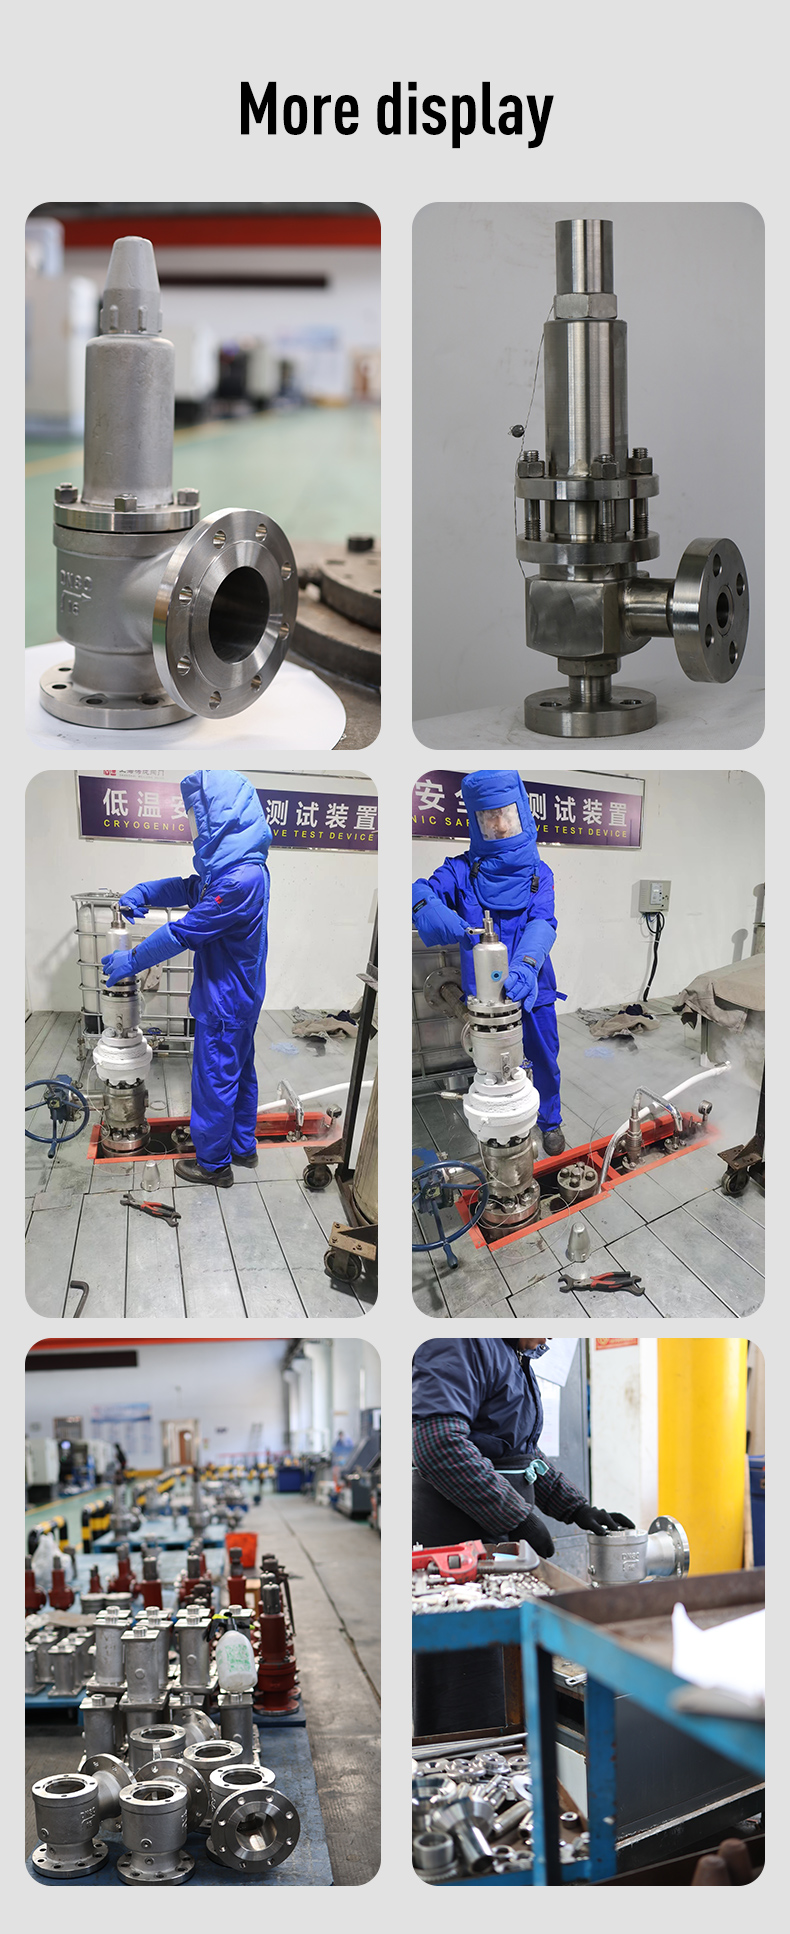
La seconda linea di difesa è lo sfogo da sovrappressione. Nei recipienti chiusi per idrogeno liquido ed elio liquido, l’ingresso continuo di calore provoca vaporizzazione e aumento della pressione, rendendo le valvole di sicurezza criogeniche l’ultima barriera meccanica contro la sovrappressione nei sistemi criogenici. Il materiale specifico, l’affidabilità a -253 ℃ / -269 ℃, le prestazioni di tenuta a basse temperature, la progettazione anti-gelo e la configurazione di installazione determinano tutte se questa linea di difesa rimane efficace nell’effettivo servizio.
L'intersezione critica di queste due difese è spesso trascurata: tutte le parti del dispositivo di sicurezza criogenico che contengono pressione — inclusi corpo, coperchio e sede — devono soddisfare gli stessi criteri Δ e Ms del materiale utilizzato per il serbatoio di idrogeno liquido/elio liquido. Se una valvola viene scelta semplicemente come "acciaio inossidabile" senza verifica del valore Ms, la trasformazione martensitica potrebbe verificarsi durante il raffreddamento, ancor prima che la valvola si apra, causando danni alla sede, guasti dei componenti di guida e perdita della protezione contro le sovrappressioni.
Questo articolo integra calcolo dei materiali, convalida dei dati, requisiti normativi, selezione delle valvole di sicurezza, analisi dei guasti e criteri di accettazione per l’acquisto in un’unica catena di giudizio ingegneristico per le valvole di sicurezza criogeniche destinate a servizi con idrogeno liquido (LH2) ed elio liquido (LHe).
Parte 1. Criteri sui materiali: Significato ingegneristico di Δ e Ms per valvole di sicurezza criogeniche
1.1 Perché l’«acciaio inossidabile austenitico ordinario» non è sufficiente per le valvole di sicurezza criogeniche per idrogeno liquido (LH2) ed elio liquido (LHe)
Gli acciai inossidabili austenitici sono ampiamente utilizzati nelle apparecchiature criogeniche perché la loro struttura a facce centrate mantiene la tenacità a basse temperature. Tuttavia, le grade più comuni, come 304, 316 e 316L, possono subire una trasformazione martensitica spontanea alle condizioni di idrogeno liquido a -253 ℃ o di elio liquido a -269 ℃, specialmente sotto sollecitazione meccanica combinata e cicli termici.
Per una valvola di sicurezza a bassa temperatura, la trasformazione martensitica rappresenta un rischio critico di guasto. La martensite fragile può causare perdite al sedile, inceppamento dello stelo, danneggiamento dei componenti di guida e persino fessurazioni del corpo valvola. Pertanto, la scelta del materiale per le valvole di sicurezza criogeniche non deve basarsi esclusivamente sulla tipologia di acciaio inossidabile, ma deve essere verificata mediante calcolo della composizione chimica.
1.2 Coefficiente di stabilità austenitica Δ per la qualifica del materiale delle valvole di sicurezza criogeniche
Il coefficiente Δ è utilizzato per valutare la resistenza dell'acciaio inossidabile austenitico alla trasformazione martensitica in condizioni criogeniche. Costituisce un criterio prerequisito per l'accettazione del materiale nelle valvole di sicurezza criogeniche.
FORMULA:
δ = Ni + 0,5 Mn + 35 C − 0,0833 (Cr + 1,5 Mo − 20)² − 12
Dove tutti gli elementi sono espressi in percentuale in peso (%).
Criteri ingegneristici per le valvole di sicurezza criogeniche:
- δ < 0: rischio più elevato di trasformazione martensitica, degradazione significativa della tenacità in condizioni criogeniche; non accettabile per le parti resistenti alla pressione delle valvole di sicurezza per LH2/LHe.
- δ ≥ 0: buona stabilità dell'austenite e bassa tendenza alla trasformazione; adatto per le valvole di sicurezza criogeniche impiegate con idrogeno liquido ed elio liquido.
1.3 Temperatura di inizio della formazione della martensite (Ms): soglia di temperatura di servizio per le valvole di sicurezza criogeniche
La temperatura Ms definisce la temperatura minima alla quale può iniziare la trasformazione martensitica. È il parametro quantitativo chiave che distingue le valvole di sicurezza per idrogeno liquido da quelle per elio liquido.
FORMULA:
Ms=1,875(14,6−Cr)+110(8,9−Ni)+60(1,33−Mn)+50(0,47−Si)+3000[0,068−(C+N)]−321,8
Criteri di servizio:
- Per valvola di sicurezza per idrogeno liquido (servizio a −253 ℃): Ms ≤ −253 ℃
- Per valvola di sicurezza per elio liquido (servizio a −269 ℃): Ms ≤ −269 ℃
Un valore inferiore di Ms indica una maggiore stabilità dell’austenite e una migliore resistenza alla trasformazione fragile durante arresti criogenici, fluttuazioni di pressione e periodi prolungati di attesa.
Parte 2. Convalida dei dati: piccole variazioni nella composizione influenzano in modo significativo l’idoneità della valvola di sicurezza criogenica
2.1 Campioni di composizione chimica
Elemento Campione A Campione B Campione C
C 0,025 0,060 0,070
Si 0,50 0,45 0,50
Mn 1,50 1,30 1,40
Cr 17,0 16,5 16,6
Ni 11,0 11,2 11,4
Mo 2,20 2,20 2,15
N 0,030 0,080 0,095
risultati del calcolo 2.2 e idoneità per valvole di sicurezza criogeniche
Indice Campione A Campione B Campione C
δ -2,18 +2,67 +4,31
Ms (°C) -287,6 -315,2 -331,8
Giudizio Δ < 0; elevato rischio di trasformazione; non accettabile per valvole di sicurezza LH2/LHe Δ > 0, Ms ≤ -269 °C; adatto per valvole di sicurezza LH2 e LHe Massima stabilità; materiale preferito per valvole di sicurezza per elio liquido
2.3 Principali osservazioni per le valvole di sicurezza criogeniche
Il carbonio e l’azoto sono i fattori più efficaci per controllare la stabilità. Dal campione A al campione B, modesti incrementi di C e N fanno passare Δ da negativo a positivo. Il termine 3000[0.068-(C+N)] è estremamente sensibile: un contenuto insufficiente di C+N può aumentare significativamente Ms ed elevare il rischio di trasformazione fragile nelle valvole di sicurezza criogeniche.
Il nichel contribuisce in modo lineare, mentre il carbonio e l’azoto hanno un effetto stabilizzante più marcato. Dal campione B al campione C, un piccolo aumento di Ni combinato con una leggera crescita di C+N determina un miglioramento significativo della stabilità e una riduzione della temperatura Ms.
Il molibdeno non è il fattore stabilizzante principale. Nel calcolo della formula Δ, il molibdeno compare come termine negativo. Le migliori prestazioni criogeniche dell’acciaio 316L rispetto all’304L derivano principalmente da un contenuto più elevato di Ni e da un controllo più rigoroso della composizione, non dal molibdeno in sé.
2.4 Interpretazione dei valori di Ms inferiori allo zero assoluto
Per i campioni B e C, il calcolo fornisce valori di Ms < -273,15 ℃, che non hanno significato fisico come temperatura reale di trasformazione. Tuttavia, in termini ingegneristici, tali risultati indicano che l’austenite è estremamente stabile alla temperatura operativa reale di -269 ℃ (elio liquido), con forza motrice trascurabile per la formazione spontanea di martensite.
Interpretazione pratica per le valvole di sicurezza criogeniche:
- Ms -269 ℃: La temperatura effettiva di trasformazione può essere raggiunta nell’impiego con elio liquido (LHe); non accettabile per le valvole di sicurezza per elio liquido.
- -273,15 ℃ < Ms ≤ -269 ℃: Nessuna trasformazione martensitica spontanea nelle condizioni di impiego con elio liquido (LHe); accettabile.
- Ms < -273,15 ℃: Extrapolazione matematica soltanto, ma indica un’eccellente stabilità dell’austenite e un ampio margine di sicurezza criogenico.
Parte 3. Requisiti obbligatori per le valvole di sicurezza criogeniche in servizio a temperature estremamente basse
3.1 Tenacità all’urto a bassa temperatura
Per temperature di servizio inferiori a -196 ℃, il materiale utilizzato nelle valvole di sicurezza criogeniche deve essere sottoposto a prova di resilienza alla temperatura di progetto:
- Servizio con idrogeno liquido: prova di resilienza a -253 ℃
- Servizio con elio liquido: prova di resilienza a -269 ℃
Criteri di accettazione:
- Valore medio KV2 ≥ 54 J
- Espansione laterale media LE ≥ 0,53 mm
Se invece viene effettuato il collaudo a -196 ℃, sono richiesti valori più stringenti:
- KV2 ≥ 70 J
- LE ≥ 0,76 mm
3.2 Controllo del contenuto di ferrite
La ferrite è una fase fragile che, in condizioni criogeniche, può fungere da sito di innesco di fessurazioni. Per le parti soggette a pressione delle valvole di sicurezza criogeniche, il contenuto di ferrite deve essere ≤ 3 %, determinato secondo la norma GB/T 13305.
3.3 Verifica per lotto mediante analisi chimica effettiva
i valori di Δ e Ms devono essere calcolati a partire dai risultati dell’analisi chimica effettiva riportati nel certificato di prova del materiale, non da valori teorici. Ogni lotto di valvole di sicurezza criogeniche deve essere verificato singolarmente.
Parte 4. Valvole di sicurezza criogeniche: l’ultima barriera meccanica per i sistemi LH2/LHe
4.1 Perché sono necessarie valvole di sicurezza criogeniche specifiche per idrogeno liquido ed elio liquido
L’idrogeno liquido e l’elio liquido presentano punti di ebollizione estremamente bassi. In recipienti chiusi, l’ingresso continuo di calore provoca vaporizzazione e aumento della pressione. In assenza di dispositivi di sfogo affidabili, tale sovrappressione può causare un guasto catastrofico.
Rispetto alle valvole ordinarie o persino a quelle a bassa temperatura in generale, le valvole di sicurezza criogeniche devono resistere a temperature estreme e mantenere l’ermeticità e l’affidabilità nei cicli di funzionamento. I comuni materiali per molle e i sistemi di tenuta possono subire fragilità della molla, perdite alla sede, formazione di ghiaccio, blocco dello stelo e restringimento delle guarnizioni a -253 °C / -269 °C.
La norma nazionale fondamentale è GB/T 46630-2025 Valvole di sicurezza per contenitori criogenici, entrata in vigore il 1° maggio 2026 e modificata da ISO 21013-1:2021. Si applica alle valvole di sfogo per gas criogenici al di sotto di -10 °C fino a DN150, e le classifica in:
- Classe A: valvole che possono entrare in funzione durante il servizio normale; la tenuta alla sede deve essere verificata dopo 1000 cicli ripetuti di prova.
- Classe B: valvole che rimangono chiuse durante il servizio normale; la tenuta alla sede deve essere verificata dopo 20 cicli.
La regola fondamentale è: tutte le parti soggette a pressione della valvola di sicurezza criogenica devono soddisfare gli stessi requisiti di Δ e Ms del materiale del recipiente.
4.2 Caso studio 1: CERN LHC – 400 valvole di sicurezza criogeniche per servizio LHe
Il Large Hadron Collider (LHC) del CERN è una delle applicazioni più esigenti al mondo per valvole di sicurezza per elio liquido. Il suo sistema superconduttore di 27 km comprende circa 400 valvole di sicurezza criogeniche che proteggono i contenitori dei magneti a elio superfluido a 1,9 K (–271,25 ℃), con pressioni di taratura intorno a 17 bar e sollevamento completo intorno a 20 bar.
Le principali sfide includono:
- Funzionamento in elio superfluido vicino allo zero assoluto
- Ingresso termico molto basso
- Resistenza alle radiazioni
- Capacità di Controllo Remoto
- Pressione di taratura stabile sotto contropressione
- Nessuna formazione di ghiaccio né fenomeni di adesione durante il ciclo di funzionamento
Questo caso dimostra che le valvole di sicurezza criogeniche per servizio con elio liquido (LHe) non sono prodotti standard. Richiedono un’ingegnerizzazione specializzata, compresi fustelli a bassa conducibilità termica, tenute a soffietto, strutture di compensazione termica e attuatori remoti. I principali fornitori in questo settore includono Toko Valex e WEKA AG.
Conclusione chiave: non selezionare valvole di sicurezza per elio liquido basandosi esclusivamente sull’esperienza con azoto liquido (LN2). La differenza tra -196 ℃ e -269 ℃ è più significativa della differenza tra -196 ℃ e la temperatura ambiente.
4.3 Caso studio 2: Herose – Dati sulle prestazioni in ciclaggio criogenico
Herose è un fornitore globale di valvole criogeniche industriali, con valvole di sicurezza in grado di operare fino a -270 ℃. I suoi prodotti coprono servizi con ossigeno, azoto, argon, CO2, elio e idrogeno, con una produzione annua superiore a 200.000 unità.
Un importante test di durata ha dimostrato che le valvole di sicurezza Herose hanno raggiunto:
- 144.000 cicli a temperatura ambiente
- 2.000 cicli in condizioni di gas criogenico
In un determinato test di tipo 06388 con condizioni di «nessun prelievo di gas», la valvola ha raggiunto quasi 1.000 operazioni all’interno di un recipiente a azoto liquido, con spazio gassoso tampone quasi nullo. Ciò dimostra che le valvole di sicurezza criogeniche devono mantenere affidabilità anche in condizioni transitorie sfavorevoli, quali livelli bassi di liquido, trasporto o funzionamento temporaneo senza uno spazio gassoso stabile.
La valvola di sicurezza criogenica in acciaio inossidabile Herose di tipo 06011 opera da -255 °C a +65 °C, rendendola adatta per servizi LNG e idrogeno. È dotata di certificazione TÜV per prova di tipo; le versioni per servizio idrogeno richiedono prove di tenuta dello scafo e della sede con elio oppure con una miscela al 95% di azoto e al 5% di idrogeno.
4.4 Caso studio 3: Equinor Hammerfest LNG – Rischi nascosti durante manutenzione e isolamento
Il 31 maggio 2023 si è verificata una grave perdita di gas presso l’impianto LNG Hammerfest di Equinor. La causa diretta è stata collegata a un tappo di sfiato aperto con filettatura sinistra su una tubazione a monte di una valvola di sicurezza durante lavori di rimozione dell’isolamento. Gli operatori non erano familiari con questo tipo di connessione speciale e non l’hanno chiusa correttamente.
La perdita è durata circa 6,5 ore, ha rilasciato circa 9.300 kg di gas e ha causato un fermo impiantistico di 8 giorni.
Questo caso dimostra che anche se la valvola di sicurezza criogenica per LH2/LHe funziona correttamente, le procedure di isolamento, sfiato e manutenzione possono compromettere il sistema di protezione. Per le valvole di sicurezza criogeniche per LH2 e LHe, i seguenti aspetti sono critici:
- Procedure operative chiare per componenti di sfiato non convenzionali
- Identificazione permanente delle posizioni normali di apertura/chiusura
- Configurazioni di isolamento bloccabili o a scatto-apertura
- Revisione dei fattori umani relativi alle interfacce di manutenzione
4.5 Parametri di selezione per valvole di sicurezza criogeniche per LH2 e LHe
Parametro Valvola di sicurezza criogenica per LH2 (−253 ℃) Valvola di sicurezza criogenica per LHe (−269 ℃)
Materiale della carcassa: acciaio inossidabile austenitico, Δ ≥ 0, temperatura di trasformazione martensitica Ms ≤ -253 ℃; acciaio inossidabile austenitico, Δ ≥ 0, temperatura di trasformazione martensitica Ms ≤ -269 ℃
Progettazione della tenuta: sede metallica oppure PTFE caricato con carbonio, con verifica criogenica; si preferisce la sede metallica; le tenute non metalliche richiedono una validazione specifica
Temperatura minima di progettazione: ≤ -255 ℃; ≤ -270 ℃
Prove fondamentali: tenuta della sede e affidabilità del ciclo a -253 ℃; affidabilità del ciclo e integrità della sede a -269 ℃
Norme applicabili: GB/T 46630-2025, ISO 21013-1; GB/T 46630-2025, EN 13648-1 con validazione specifica
Nota: GB/T 40011-2021 riguarda le valvole di sicurezza criogeniche a comando pilotato fino a -196 ℃, insufficiente per servizi a -253 ℃ (LH2) o -269 ℃ (LHe). Per queste condizioni estreme, la selezione deve basarsi sui dati dei collaudi tipo del produttore e sull’equivalenza con norme internazionali quali ISO 21013-1 ed EN 13648-1.
Parte 5. Tre requisiti fondamentali per l’acquisto di valvole di sicurezza criogeniche
5.1 Requisito 1: Temperatura di trasformazione martensitica Ms del materiale ≤ temperatura di servizio
L’errore di approvvigionamento più comune consiste nel specificare soltanto «acciaio inossidabile austenitico» senza definire i criteri di stabilità.
Clausola di specifica per l’approvvigionamento:
Le parti resistenti alla pressione, inclusi corpo, coperchio e sede, devono essere realizzate in acciaio inossidabile austenitico. Il Fornitore deve fornire l’effettiva analisi chimica riportata nel rapporto di prova del materiale e calcolare Δ e Ms secondo le formule indicate sopra. Per servizio con idrogeno liquido, Ms ≤ -253 °C; per servizio con elio liquido, Ms ≤ -269 °C. In tutti i casi, è richiesto Δ ≥ 0. Il contenuto di ferrite deve essere ≤ 3% secondo GB/T 13305. I valori di Ms inferiori a -273,15 °C sono accettati come conformi al requisito su Ms.
Verifica aggiuntiva:
- Servizio LH2: rapporto della prova di impatto a -253 °C
- Servizio LHe: rapporto della prova di impatto a -269 °C
- Se la prova viene eseguita a -196 °C, richiedere KV2 ≥ 70 J e LE ≥ 0,76 mm
5.2 Requisito 2: I dati relativi alla prova di ciclaggio criogenico devono essere verificati
Molti guasti delle valvole di sicurezza criogeniche sono causati dal degrado della sede o dall’incollamento dopo ripetuti cicli di apertura/chiusura, non da un singolo guasto all’apertura. Le specifiche di approvvigionamento devono richiedere prestazioni cicliche verificabili.
Clausola di specifica per l’approvvigionamento:
Il Fornitore deve fornire i dati relativi alle prestazioni cicliche criogeniche ricavati da rapporti di prova tipo oppure da registri di durata convalidati dal produttore. La temperatura di prova non deve essere superiore alla temperatura minima di progetto della valvola. Il numero di cicli deve essere almeno pari al valore dichiarato dal produttore per l’impiego in servizio criogenico. Dopo i cicli, la portata di perdita attraverso la sede deve rispettare i requisiti della norma GB/T 46630-2025 per la classe specificata. Le valvole prive di dati relativi a cicli criogenici non sono accettabili per impieghi con LH2/LHe.
Controllo di accettazione:
- Esaminare la sezione relativa alle prove criogeniche del rapporto di prova tipo, non solo la parte relativa alla temperatura ambiente
- Non è consentito alcun aggiustamento né manutenzione della valvola sottoposta a prova tra un ciclo criogenico e il successivo
- Se sono disponibili solo dati LN2, questi devono essere chiaramente identificati come non equivalenti alla validazione con LHe
5.3 Requisito 3: La configurazione dell’isolamento e dello scarico deve prevenire errori umani
Anche una valvola di sicurezza criogenica perfettamente funzionante può risultare inefficace a causa di una progettazione scadente dell’isolamento.
Clausola di specifica per l’approvvigionamento:
Le valvole di isolamento non devono essere installate, preferibilmente, a monte o a valle della valvola di sicurezza criogenica. Se i requisiti di processo rendono necessario l’isolamento, la configurazione deve prevedere soluzioni a ‘carve-open’, ‘lock-open’ o ‘double-block-and-bleed’, per garantire che almeno un percorso di sfogo sia sempre disponibile. Qualsiasi valvola manuale nella linea di scarico deve essere bloccata in posizione aperta oppure realizzata in versione ‘carve-open’, ed etichettata in modo permanente con la seguente dicitura: ‘Linea di scarico della valvola di sicurezza – Non chiudere’. Componenti non convenzionali, quali tappi speciali per lo scarico, devono essere dotati di istruzioni operative permanenti. Il Fornitore dovrà fornire uno schema di installazione e isolamento da sottoporre all’esame dell’ingegnere per la sicurezza dei processi dell’Acquirente.
Parte 6. Chiusura del circuito di sicurezza: stabilità dei materiali e valvole di sicurezza criogeniche
La stabilità dell'acciaio inossidabile austenitico garantisce che serbatoi e componenti soggetti a pressione non diventino fragili a temperature criogeniche. Le valvole di sicurezza criogeniche assicurano che il sistema non si rompa a causa di sovrappressione. Queste due funzioni sono complementari ed egualmente importanti.
La raccomandazione più pratica per i progetti con idrogeno liquido (LH2) ed elio liquido (LHe) è includere tre requisiti nella specifica di acquisto delle valvole di sicurezza criogeniche:
- Materiale con temperatura di trasformazione martensitica (Ms) ≤ temperatura di servizio
- Prestazioni verificate in cicli criogenici
- Configurazione di isolamento con prevenzione degli errori umani
Questi requisiti hanno un significato maggiore rispetto al semplice riferimento a un numero di norma. Devono essere inseriti nella sezione «Requisiti tecnici» come clausole indipendenti, non nascosti sotto la voce «Requisiti generali».
Conclusione
Per le valvole di sicurezza criogeniche destinate a idrogeno liquido a −253 °C ed elio liquido a −269 °C, non esiste una soluzione universale pronta all’uso. Calcolo del materiale, prove a basse temperature, affidabilità della tenuta e isolamento del sistema devono essere tutti verificati congiuntamente.
δ indica il rischio di trasformazione martensitica.
Ms definisce la soglia minima di temperatura di servizio.
I dati sui cicli criogenici dimostrano l'affidabilità della tenuta dopo ripetute operazioni.
I requisiti di isolamento e di sblocco impediscono che fattori umani disattivino il percorso di sfogo.
La vera garanzia di sicurezza per le valvole di sicurezza criogeniche in servizio a temperature estremamente basse risiede nella combinazione di:
- Analisi chimica effettiva
- Risultati del test di impatto a bassa temperatura
- Controllo della ferrite
- Verifica delle prestazioni cicliche criogeniche
- Progettazione con isolamento e prevenzione degli errori
Questo è il criterio ingegneristico fondamentale per le valvole di sicurezza criogeniche destinate al servizio con idrogeno liquido ed elio liquido, nonché la base essenziale per il funzionamento sicuro e affidabile dei sistemi ad idrogeno ed elio a temperature ultra-basse.