EN
Jugement technique intégré pour les aciers inoxydables austénitiques et les robinets de sécurité cryogéniques destinés aux services d’hydrogène liquide et d’hélium liquide : du calcul de composition aux spécifications d’achat
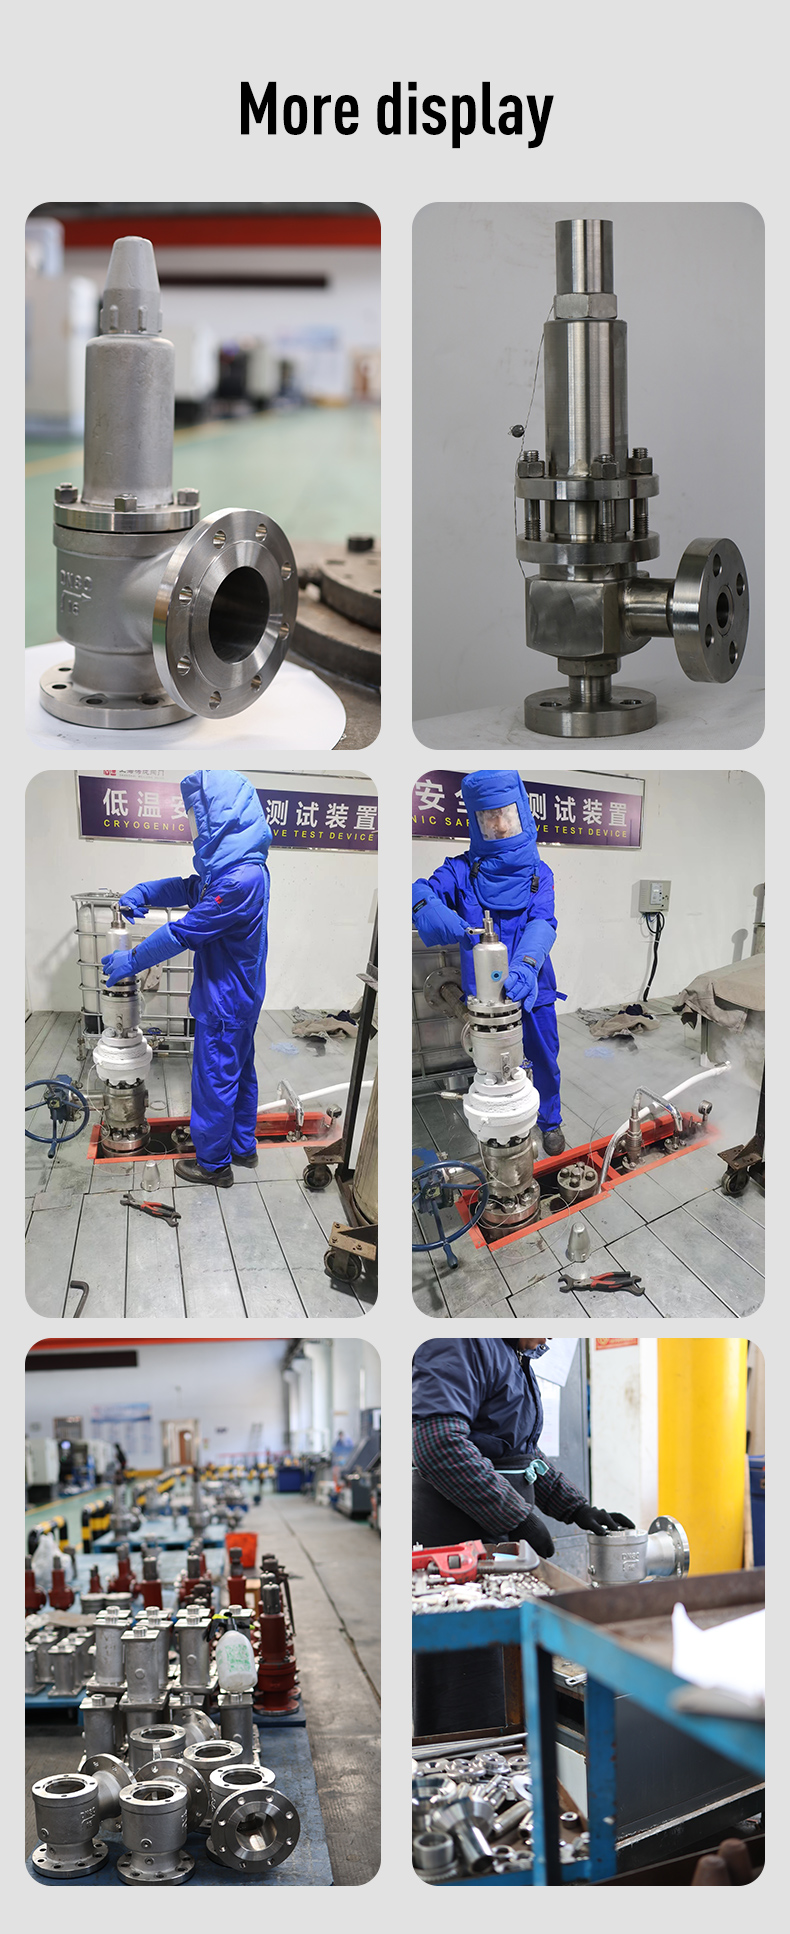
Deux lignes de défense, un seul objectif de sécurité
L'hydrogène liquide bout à −253 °C, et l'hélium liquide peut atteindre jusqu'à −269 °C. Dans cette gamme cryogénique extrême, la sécurité en ingénierie repose sur deux lignes de défense complémentaires, toutes deux étroitement liées à l'adéquation au service basse température des robinets de sécurité cryogéniques.
La première ligne de défense est la stabilité des matériaux. Les composants résistant à la pression dans les équipements à hydrogène liquide et à hélium liquide doivent être fabriqués en aciers inoxydables austénitiques hautement stables et ne doivent pas se transformer spontanément en martensite fragile dans des conditions cryogéniques. Les critères techniques fondamentaux sont le coefficient de stabilité de l’austénite Δ et la température de début de formation de la martensite Ms, qui constituent également des indicateurs essentiels pour la qualification des matériaux des soupapes de sécurité cryogéniques.
La deuxième ligne de défense est la limitation de la surpression. Dans les récipients fermés contenant de l’hydrogène liquide ou de l’hélium liquide, l’apport continu de chaleur provoque la vaporisation et une augmentation de la pression, ce qui fait des soupapes de sécurité cryogéniques la dernière barrière mécanique contre la surpression dans les systèmes cryogéniques. Le matériau dédié, la fiabilité à −253 °C / −269 °C, les performances d’étanchéité à basse température, la conception anti-givrage ainsi que la configuration d’installation déterminent toutes si cette ligne de défense reste efficace en service réel.
L’intersection critique de ces deux dispositifs de sécurité est souvent négligée : toutes les pièces résistant à la pression de la soupape de sécurité cryogénique — y compris le corps, le chapeau et le siège — doivent satisfaire aux mêmes critères Δ et Ms que le matériau du réservoir d’hydrogène liquide ou d’hélium liquide. Si une soupape est sélectionnée uniquement comme « acier inoxydable » sans vérification de Ms, une transformation martensitique peut se produire lors du refroidissement, avant même l’ouverture de la soupape, entraînant des dommages au siège, une défaillance des composants de guidage et une perte de protection contre les surpressions.
Cet article intègre le calcul des matériaux, la validation des données, les exigences normatives, la sélection des soupapes de sécurité, l’analyse des défaillances et les critères d’acceptation à la réception dans une chaîne unique de jugement technique pour les soupapes de sécurité cryogéniques destinées aux services LH2 et LHe.
Partie 1. Critères de matériaux : Signification technique de Δ et de Ms pour les robinets de sécurité cryogéniques
1.1 Pourquoi l’« acier inoxydable austénitique ordinaire » ne convient pas aux valves de sécurité cryogéniques pour H₂ liquide / He liquide
Les aciers inoxydables austénitiques sont largement utilisés dans les équipements cryogéniques, car leur structure cubique à faces centrées conserve sa ténacité à basse température. Toutefois, des nuances courantes telles que 304, 316 et 316L peuvent subir une transformation martensitique spontanée à −253 ℃ (hydrogène liquide) ou à −269 ℃ (hélium liquide), notamment sous l’effet combiné de contraintes mécaniques et de cycles thermiques.
Pour une valve de sécurité à basse température, la transformation martensitique constitue un risque critique de défaillance. La martensite fragile peut provoquer des fuites au niveau du siège, un coincement de la tige, des dommages aux composants de guidage, voire des fissures dans le corps de la valve. Par conséquent, la sélection des matériaux pour les valves de sécurité cryogéniques ne doit pas reposer uniquement sur la nuance d’acier inoxydable ; elle doit être validée par un calcul de composition chimique.
1.2 Coefficient de stabilité austénitique Δ pour la qualification des matériaux des valves de sécurité cryogéniques
Le coefficient Δ est utilisé pour évaluer la résistance de l’acier inoxydable austénitique à la transformation martensitique dans des conditions cryogéniques. Il constitue un critère préalable pour l’acceptation des matériaux destinés aux vannes de sécurité cryogéniques.
FORMULE :
δ = Ni + 0,5 Mn + 35 C − 0,0833 (Cr + 1,5 Mo − 20)² − 12
Tous les éléments sont exprimés en pourcentage massique (%).
Critères techniques pour les vannes de sécurité cryogéniques :
- δ < 0 : Risque accru de transformation martensitique et dégradation notable de la ténacité dans des conditions cryogéniques ; inacceptable pour les composants sous pression des vannes de sécurité destinées au dihydrogène liquide (LH2) ou à l’hélium liquide (LHe).
- δ ≥ 0 : Bonne stabilité de l’austénite et faible tendance à la transformation ; adapté aux vannes de sécurité cryogéniques utilisées avec du dihydrogène liquide et de l’hélium liquide.
1.3 Température de début de formation de la martensite (Ms) : seuil de température d’exploitation pour les vannes de sécurité cryogéniques
La température Ms définit la température minimale à laquelle la transformation martensitique peut commencer. Elle constitue le paramètre quantitatif clé permettant de distinguer les vannes de sécurité adaptées au dihydrogène liquide de celles adaptées à l’hélium liquide.
FORMULE :
Ms = 1,875(14,6 − Cr) + 110(8,9 − Ni) + 60(1,33 − Mn) + 50(0,47 − Si) + 3 000[0,068 − (C + N)] − 321,8
Critères de service :
- Pour les robinets de sécurité à hydrogène liquide (service à −253 °C) : Ms ≤ −253 °C
- Pour les robinets de sécurité à hélium liquide (service à −269 °C) : Ms ≤ −269 °C
Une valeur plus faible de Ms indique une stabilité austénitique supérieure et une résistance améliorée à la transformation fragile lors des arrêts cryogéniques, des fluctuations de pression et des périodes prolongées de veille.
Partie 2. Validation des données : De légères variations de composition ont un impact majeur sur l’adéquation d’un robinet de sécurité cryogénique
2.1 Échantillons de composition chimique
Élément Échantillon A Échantillon B Échantillon C
C 0,025 0,060 0,070
Si 0,50 0,45 0,50
Mn 1,50 1,30 1,40
Cr 17,0 16,5 16,6
Ni 11,0 11,2 11,4
Mo 2,20 2,20 2,15
N 0,030 0,080 0,095
résultats des calculs 2.2 et adéquation aux soupapes de sécurité cryogéniques
Indice Échantillon A Échantillon B Échantillon C
δ –2,18 +2,67 +4,31
Ms (°C) –287,6 –315,2 –331,8
Jugement Δ < 0 ; risque élevé de transformation ; inacceptable pour les soupapes de sécurité LH2/LHe Δ > 0 et Ms ≤ –269 °C ; adapté aux soupapes de sécurité LH2 et LHe Stabilité optimale ; matériau privilégié pour les soupapes de sécurité à l’hélium liquide
2.3 Principales observations concernant les robinets de sécurité cryogéniques
Le carbone et l’azote sont les facteurs de stabilité les plus efficaces. Du spécimen A au spécimen B, des augmentations modérées de C et de N font passer Δ d’une valeur négative à une valeur positive. Le terme 3000[0,068–(C+N)] est très sensible ; une teneur insuffisante en C+N peut augmenter considérablement Ms et accroître le risque de transformation fragile dans les robinets de sécurité cryogéniques.
Le nickel contribue de façon linéaire, tandis que le carbone (C) et l’azote (N) exercent un effet stabilisant plus marqué. Du spécimen B au spécimen C, une légère augmentation de Ni combinée à une teneur légèrement supérieure en C+N produit une amélioration notable de la stabilité et une réduction de Ms.
Le molybdène n’est pas le facteur stabilisant principal. Dans la formule Δ, Mo apparaît sous forme d’un terme négatif. La meilleure performance cryogénique du 316L par rapport au 304L provient principalement d’une teneur plus élevée en Ni et d’un contrôle plus strict de la composition, et non du molybdène lui-même.
2.4 Interprétation des valeurs de Ms inférieures au zéro absolu
Les spécimens B et C donnent des valeurs calculées de Ms < –273,15 °C, ce qui n’a aucune signification physique en tant que température réelle de transformation. Toutefois, d’un point de vue technique, de tels résultats indiquent que l’austénite est extrêmement stable à la température réelle de service de –269 °C (hélium liquide), avec une force motrice négligeable pour la formation spontanée de martensite.
Interprétation pratique pour les robinets de sécurité cryogéniques :
- Mme -269 ℃ : La température réelle de transformation peut être atteinte en service à l’hélium liquide ; non acceptable pour les soupapes de sécurité à l’hélium liquide.
- -273,15 ℃ < Mme ≤ -269 ℃ : Aucune transformation martensitique spontanée dans les conditions d’hélium liquide ; acceptable.
- Mme < -273,15 ℃ : Extrapolation mathématique uniquement, mais indique une excellente stabilité de l’austénite et une grande marge de sécurité cryogénique.
Partie 3. Exigences obligatoires pour les soupapes de sécurité cryogéniques en service à très basse température
3.1 Résilience au choc à basse température
Pour des températures de service inférieures à -196 ℃, le matériau utilisé pour les soupapes de sécurité cryogéniques doit faire l’objet d’un essai de choc à la température de conception :
- Service à l’hydrogène liquide : essai de choc à -253 ℃
- Service à l’hélium liquide : essai de choc à -269 ℃
Critères d'acceptation :
- KV2 moyen ≥ 54 J
- Dilatation latérale moyenne LE ≥ 0,53 mm
Si les essais sont effectués à −196 °C, des valeurs plus strictes s’appliquent :
- KV2 ≥ 70 J
- LE ≥ 0,76 mm
3.2 Contrôle de la teneur en ferrite
La ferrite est une phase fragile pouvant constituer un site d’initiation de fissure dans des conditions cryogéniques. Pour les pièces sous pression des robinets de sécurité cryogéniques, la teneur en ferrite doit être ≤ 3 %, mesurée conformément à la norme GB/T 13305.
3.3 Vérification par lot au moyen d’une analyse chimique réelle
les valeurs de Δ et de Ms doivent être calculées à partir des résultats réels de l’analyse chimique figurant dans le rapport d’essai du matériau, et non à partir de valeurs théoriques. Chaque lot de robinets de sécurité cryogéniques doit faire l’objet d’une vérification individuelle.
Partie 4. Robinets de sécurité cryogéniques : la dernière barrière mécanique pour les systèmes LH2/LHe
4.1 Pourquoi des robinets de sécurité cryogéniques dédiés sont requis pour l’hydrogène liquide et l’hélium liquide
L’hydrogène liquide et l’hélium liquide présentent des points d’ébullition extrêmement bas. Dans des récipients fermés, l’apport continu de chaleur provoque une vaporisation et une augmentation de la pression. En l’absence de dispositifs de soulagement fiables, une surpression peut entraîner une défaillance catastrophique.
Par rapport aux vannes ordinaires ou même aux vannes à basse température générales, les vannes de sécurité cryogéniques doivent résister à des températures extrêmes et maintenir une étanchéité fiable ainsi qu’une fiabilité cyclique. Les matériaux courants pour ressorts et les systèmes d’étanchéité peuvent subir une fragilisation du ressort, des fuites au siège, la formation de glace, le coincement de la tige et la rétraction des joints à −253 °C / −269 °C.
La norme nationale clé est la GB/T 46630-2025 « Vannes de sécurité pour récipients cryogéniques », entrée en vigueur le 1er mai 2026 et dérivée de l’ISO 21013-1:2021. Elle s’applique aux vannes de décharge pour gaz cryogéniques fonctionnant en dessous de −10 °C jusqu’à DN150, et les classe en :
- Classe A : vannes pouvant fonctionner en service normal ; l’étanchéité au siège doit être vérifiée après 1000 cycles d’essai répétés.
- Classe B : vannes restant fermées en service normal ; l’étanchéité au siège doit être vérifiée après 20 cycles.
La règle fondamentale est la suivante : toutes les pièces sous pression de la vanne de sécurité cryogénique doivent satisfaire aux mêmes exigences Δ et Ms que le matériau du récipient.
4.2 Étude de cas n° 1 : CERN LHC – 400 vannes de sécurité cryogéniques pour service LHe
Le Grand collisionneur de hadrons (LHC) du CERN constitue l’une des applications mondiales les plus exigeantes en matière de vannes de sécurité pour hélium liquide. Son système supraconducteur de 27 km comprend environ 400 vannes de sécurité cryogéniques protégeant les récipients à aimants contenant de l’hélium superfluide à 1,9 K (−271,25 ℃), avec des pressions de tarage d’environ 17 bar et une ouverture complète aux alentours de 20 bar.
Les principaux défis comprennent :
- Fonctionnement dans de l’hélium superfluide près du zéro absolu
- Intrusion thermique très faible
- Résistance aux rayonnements
- Capacité de contrôle à distance
- Pression de tarage stable sous contre-pression
- Aucun givrage ni collage pendant les cycles
Ce cas illustre que les valves de sécurité cryogéniques pour service en hélium liquide (LHe) ne sont pas des produits standards. Elles exigent une ingénierie spécialisée, notamment des tiges à faible conductivité thermique, des joints à soufflet, des structures de compensation thermique et des actionneurs à distance. Les principaux fournisseurs dans ce domaine sont Toko Valex et WEKA AG.
Point clé à retenir : ne pas sélectionner des valves de sécurité pour hélium liquide uniquement sur la base d’une expérience avec l’azote liquide (LN2). L’écart entre –196 °C et –269 °C est plus important que celui entre –196 °C et la température ambiante.
4.3 Étude de cas n° 2 : Herose – Données de performance en cyclage cryogénique
Herose est un fournisseur mondial de vannes cryogéniques industrielles, dont les valves de sécurité peuvent fonctionner jusqu’à –270 °C. Ses produits couvrent les services oxygène, azote, argon, CO2, hélium et hydrogène, avec une production annuelle dépassant 200 000 vannes.
Un essai important de durabilité a démontré que les valves de sécurité Herose ont atteint :
- 144 000 cycles à température ambiante
- 2 000 cycles dans des conditions de gaz cryogénique
Dans un essai spécifique de type 06388 réalisé dans des conditions « sans prélèvement de gaz », la vanne a effectué près de 1 000 opérations dans un réservoir d’azote liquide, avec quasiment aucun espace tampon gazeux. Cela démontre que les vannes de sécurité cryogéniques doivent conserver une fiabilité constante même dans des conditions transitoires défavorables, telles qu’un niveau de liquide bas, le transport ou un fonctionnement temporaire sans espace gazeux stable.
La vanne de sécurité cryogénique en acier inoxydable Herose de type 06011 fonctionne de –255 °C à +65 °C, ce qui la rend adaptée aux applications LNG et hydrogène. Elle est certifiée TÜV par essai de type ; les versions destinées au service hydrogène nécessitent des essais d’étanchéité du corps et du siège à l’hélium ou à un mélange composé de 95 % d’azote et de 5 % d’hydrogène.
4.4 Étude de cas n° 3 : Equinor Hammerfest LNG – Risques cachés lors de la maintenance et de la mise hors service
Le 31 mai 2023, une importante fuite de gaz s’est produite à l’usine GNL Hammerfest d’Equinor. La cause directe était liée à un bouchon de purge ouvert doté d’un filetage gauche sur une canalisation amont d’une vanne de sécurité, pendant des travaux de retrait de l’isolation. Les opérateurs n’étaient pas familiers avec ce raccord particulier et ne l’ont pas fermé correctement.
La fuite a duré environ 6,5 heures, libérant approximativement 9 300 kg de gaz et entraînant un arrêt de 8 jours.
Ce cas montre que, même si la vanne de sécurité cryogénique pour LH2/LHe fonctionne correctement en soi, les procédures d’isolement, de purge et de maintenance peuvent désactiver le système de protection. Pour les vannes de sécurité cryogéniques destinées au LH2 et au LHe, les éléments suivants sont critiques :
- Procédures d’exploitation claires pour les composants de purge non conventionnels
- Identification permanente des positions normales « ouvert » ou « fermé »
- Configurations d’isolement verrouillables ou à ouverture forcée
- Examen ergonomique des interfaces de maintenance
4.5 Paramètres de sélection pour les vannes de sécurité cryogéniques destinées au LH2 et au LHe
Paramètre Vanne de sécurité cryogénique pour LH2 (−253 ℃) Vanne de sécurité cryogénique pour LHe (−269 ℃)
Matériau de la carcasse : acier inoxydable austénitique, Δ ≥ 0, Ms ≤ −253 °C ; acier inoxydable austénitique, Δ ≥ 0, Ms ≤ −269 °C
Conception de l’étanchéité : siège métallique ou PTFE chargé de carbone avec vérification cryogénique ; le siège métallique est privilégié ; les joints non métalliques nécessitent une validation spécifique
Température minimale de conception : ≤ −255 °C ; ≤ −270 °C
Essais clés : fuites au siège et fiabilité en cyclage à −253 °C ; fiabilité en cyclage et intégrité du siège à −269 °C
Normes applicables : GB/T 46630-2025, ISO 21013-1 ; GB/T 46630-2025, EN 13648-1 avec validation spécifique
Remarque : la norme GB/T 40011-2021 couvre les soupapes de sécurité cryogéniques à commande pilote jusqu’à −196 °C, ce qui n’est pas suffisant pour les services à −253 °C (LH2) ou à −269 °C (LHe). Pour ces conditions extrêmes, la sélection doit reposer sur les données d’essais de type du fabricant et sur l’équivalence avec des normes internationales telles que l’ISO 21013-1 et l’EN 13648-1.
Partie 5. Trois exigences fondamentales d’achat pour les soupapes de sécurité cryogéniques
5.1 Exigence n° 1 : température de transformation martensitique (Ms) du matériau ≤ température de service
L’erreur d’approvisionnement la plus courante consiste à spécifier uniquement « acier inoxydable austénitique » sans définir de critères de stabilité.
Clause de spécification d’approvisionnement :
Les pièces résistant à la pression, y compris le corps, le couvercle et le siège, doivent être fabriquées en acier inoxydable austénitique. Le fournisseur doit fournir l’analyse chimique réelle issue du rapport d’essai du matériau et calculer Δ et Ms conformément aux formules ci-dessus. Pour les applications avec hydrogène liquide, Ms ≤ -253 °C ; pour les applications avec hélium liquide, Ms ≤ -269 °C. Dans tous les cas, Δ ≥ 0 est requis. La teneur en ferrite doit être ≤ 3 % conformément à la norme GB/T 13305. Les valeurs de Ms inférieures à -273,15 °C sont acceptées comme satisfaisant à l’exigence relative à Ms.
Vérification supplémentaire :
- Service LH2 : rapport d’essai de choc à -253 °C
- Service LHe : rapport d’essai de choc à -269 °C
- Si l’essai est réalisé à -196 °C, exiger KV2 ≥ 70 J et LE ≥ 0,76 mm
5.2 Exigence 2 : Les données relatives à l’essai de cyclage cryogénique doivent être vérifiées
De nombreuses défaillances des robinets de sécurité cryogéniques sont causées par la dégradation du siège ou son coincement après des cycles répétés, et non par une défaillance lors d’une seule ouverture. Les spécifications d’achat doivent exiger des performances cycliques vérifiables.
Clause de spécification d’approvisionnement :
Le fournisseur doit fournir les données relatives aux performances cycliques cryogéniques issues des rapports d’essais de type ou des dossiers de durabilité validés par le fabricant. La température d’essai ne doit pas être supérieure à la température minimale de conception du robinet. Le nombre de cycles doit être au moins égal à la valeur déclarée par le fabricant pour service cryogénique. Après les cycles, le taux de fuite au niveau du siège doit satisfaire aux exigences de la norme GB/T 46630-2025 pour la classe spécifiée. Les robinets pour lesquels aucune donnée d’essai cyclique cryogénique n’est fournie ne seront pas acceptés pour service LH2/LHe.
Vérification d’acceptation :
- Examiner la section « essais cryogéniques » du rapport d’essai de type, et non seulement la partie relative à la température ambiante
- Aucun réglage ni aucune maintenance du robinet soumis à l’essai n’est autorisé entre les cycles cryogéniques
- Si seules des données LN2 sont disponibles, elles doivent être clairement identifiées comme non équivalentes à la validation en LHe.
5.3 Exigence 3 : La configuration de l’isolation et du dispositif de décharge doit empêcher les erreurs humaines.
Même une vanne de sécurité cryogénique entièrement fonctionnelle peut être rendue inefficace par une conception médiocre de l’isolation.
Clause de spécification d’approvisionnement :
Les vannes d’isolement ne doivent, de préférence, pas être installées en amont ou en aval de la vanne de sécurité cryogénique. Si les exigences du procédé rendent l’isolement nécessaire, la configuration doit recourir à des dispositions « ouverture garantie », « verrouillage en position ouverte » ou « double blocage avec purge » afin de garantir qu’au moins un chemin de soulagement reste toujours disponible. Toute vanne manuelle située sur la ligne de décharge doit être verrouillée en position ouverte ou dotée d’une « ouverture garantie », et marquée de façon permanente : « Ligne de décharge de la vanne de sécurité – Ne pas fermer ». Les composants non conventionnels, tels que des bouchons spéciaux de décharge, doivent être accompagnés d’instructions d’utilisation permanentes. Le fournisseur doit fournir un schéma d’installation et d’isolement destiné à être examiné par l’ingénieur en sécurité des procédés de l’acheteur.
Partie 6. Fermeture de la boucle de sécurité : stabilité des matériaux et vannes de sécurité cryogéniques
La stabilité de l’acier inoxydable austénitique garantit que les récipients et les pièces résistant à la pression ne deviennent pas cassants aux températures cryogéniques. Les vannes de sécurité cryogéniques garantissent que le système ne se rompt pas sous l’effet d’une surpression. Ces deux fonctions sont complémentaires et tout aussi importantes.
La recommandation la plus pratique pour les projets LH2/LHe consiste à inclure trois exigences dans la spécification d’achat des soupapes de sécurité cryogéniques :
- Matériau Ms ≤ température de service
- Performances vérifiées en cyclage cryogénique
- Configuration d’isolement empêchant les erreurs humaines
Ces exigences revêtent une signification plus concrète que la simple référence à un numéro de norme. Elles doivent figurer dans la section « Exigences techniques » sous forme de clauses indépendantes, et non être dissimulées sous la rubrique « Exigences générales ».
Conclusion
Pour les soupapes de sécurité cryogéniques destinées aux services hydrogène liquide à −253 °C et hélium liquide à −269 °C, aucune solution universelle prête à l’emploi n’existe. Le calcul des matériaux, les essais à basse température, la fiabilité de l’étanchéité et l’isolement du système doivent tous être vérifiés conjointement.
δ indique le risque de transformation martensitique.
Ms définit le seuil minimal de température de service.
Les données de cyclage cryogénique démontrent la fiabilité de l’étanchéité après des opérations répétées.
Les exigences d'isolement et de verrouillage en position ouverte empêchent les facteurs humains de désactiver le chemin de décharge.
La véritable garantie de sécurité des valves de sécurité cryogéniques en service à très basse température réside dans la combinaison de :
- Analyse chimique réelle
- Résultats des essais de choc à basse température
- Contrôle de la ferrite
- Vérification des performances cycliques cryogéniques
- Conception d'isolement et de prévention des erreurs
Il s'agit du critère d'ingénierie fondamental pour les valves de sécurité cryogéniques destinées au service de l'hydrogène liquide et de l'hélium liquide, ainsi que de la base essentielle au fonctionnement sûr et fiable des systèmes d'hydrogène et d'hélium à ultra-basse température.