EN
Përshkrimi Meta: Duke referuar standardet industriale ASME BPVC VIII, API 520, API 526 dhe ISO 4126, ky udhëzues profesional sqaron parimet e presionit të vendosur të valvulës së sigurisë, presionit të lirimit, presionit të rikthimit në pozicionin e mbylljes dhe të presionit të shpërblyerjes. Përfshin përkufizimet standarde, formulat e llogaritjes, intervalin e parametrave, logjikën e funksionimit dhe zbulimin e problemeve në fushë për kalibrimin e saktë të valvulës së sigurisë.
Fjalët kyçe SEO: presioni i vendosur i valvulës së sigurisë, presioni i lirimit, presioni i rikthimit në pozicionin e mbylljes, presioni i shpërblyerjes, valvula e sigurisë ASME/API, parametrat e valvulës së lirimit të presionit, standardi i kalibrimit të valvulës së sigurisë
1. Hyrja: Pse tre parametrat kryesorë të shtypjes janë të rëndësishëm
Vrimat e sigurisë shërbejnë si barriera përfundimtare mbrojtëse kundër shtypjes së tepërt për kazanët, enët e shtypjes, tubacionet industriale dhe sistemet e përpunimit kimik. Në pranimin e projekteve ndërkombëtare, në procedurat e ofertave jashtë vendit dhe në kontrollimet e përshtatshmërisë industriale, shtypja e caktuar, shtypja e lëshimit dhe shtypja e rivendosjes vepron si tre parametra të papajtueshëm referencë. Ata drejtojnë drejtpërdrejt saktësinë e lëshimit të shtypjes, qëndrueshmërinë e funksionimit dhe përgjithësisht përshtatshmërinë e pajisjeve me kërkesat e sigurisë.
Problemet më të përbashkëta në vend me valvulat, përfshirë fluturimin e ndërprerë, dështimin e rikthimit në pozicionin e mbylljes, rrjedhjen e vazhdueshme mikroskopike dhe çlirimin e pakufizuar të shtypjes, rrjedhin nga parametrat e shtypjes që nuk janë të përshtatur si duhet. Ky udhëzues është i përshtatur plotësisht me standardet industriale globale ASME BPVC Seksioni VIII, API 520 Pjesa I, API 526 dhe ISO 4126. Ai unifikon terminologjinë inxhinierike universale, kuantifikon intervalin autoritativ të parametrave dhe ndjek praktikat më të mira të optimizimit të motorëve të kërkimit Google (SEO) dhe konventat e leximit teknik B2B për inxhinierët globalë.
2. Qartësimi i terminologjisë: Shtypja e vendosur vs. shtypja aktuale e hapjes
Një diferencë e zakonshme terminologjike ekziston në operimet fushore të brendshme, ku shtypja e hapjes dhe shtypja e vendosur përcaktohen veçmas. Kjo praktikë devijon nga standardet industriale globale dhe krijon konfuzion teknik të panevojshëm në komunikimin ndërkombëtar të projekteve.
- Shtypja e Caktuar: Shtypja referenca paracaktuar për kalibrimin në fabrikë dhe për certifikimin e përshtatshmërisë me rregullat. Si një parametër i fiksuar i dizajnit, ajo mbetet e pandryshuar pa marrë parasysh kushtet e operimit në terren.
- Shtypja Aktuale e Hapurjes: Shtypja reale e çarjes e vëzhguar në vend, e ndikuar nga faktorë si temperatura e mjedisit, shtypja e kundërt e sistemit, lodhja e shpirales dhe vetitë e lëngut. Sipas standardit ISO 4126, devijimi i lejuar i shtypjes është i kufizuar në intervalin ±1% deri në ±3%.
Vendimi i Standardit të Industrisë: Shtypja e caktuar është referenca e vetme valide për dizajnimin teknik, dokumentacionin zyrtar teknik dhe ofertat për projekte ndërkombëtare.
3. Përkufizimet e Parametrave Kryesorë të Shtypjes (Me Të Dhëna Autoritative Standardi)
Një cikël i plotë i funksionimit të një valvule sigurie përbëhet nga tre faza të dallueshme: rritja e shtypjes dhe çarja fillestare, nxjerrja e shtypjes me kapacitet të plotë, dhe ulja e shtypjes dhe rivendosja. Çdo fazë korrespondon me njërin nga tre treguesit kryesorë të shtypjes.
【FOTOJA 1: Vija e shtypjes-kohës për valvulën e sigurisë – Tregohet shtypja e caktuar, shtypja e lëshimit, shtypja e rikthimit dhe trendi i plotë i ciklit të shpërthimit】
Termi standard |
Përkufizimi profesional |
Rangu i standardeve ASME / API |
Shtypja e vendosur |
Shtypja hyrëse e paracaktuar në të cilën valvula e sigurisë fillon të hapet (cracking) dhe të lëshojë mesin. Ajo nuk duhet kurrë të tejkalojë Shtypjen Maksimale të Lejuar të Punës (MAWP) të pajisjes. |
90%–100% e MAWP për instalimet me një valvulë sigurie të vetme; lejohet maksimumi prej 105% e MAWP për sistemet paralele të lëshimit të shtypjes |
Shtypja e lëshimit |
Shtypja hyrëse e qëndrueshme që mbahet kur valvula e sigurisë është plotësisht e hapur dhe funksionon me kapacitetin e saj të deklaruar të lëshimit, duke siguruar lëshimin e mjaftueshëm të mesit me shtypje të tepërt. |
+10% shtypje shtesë për shërbime me gaz / avull; +21% shtypje shtesë për kushte emergjence nga zjarri; +10%–25% shtypje shtesë për shërbime me lëng |
Shtypja e rikthimit |
Shtypja hyrëse në të cilën diskut i ventilit rikontakton plotësisht ulësen dhe ndalon rrjedhën e mesit. Diferenca e shtypjes midis shtypjes së vendosur dhe shtypjes së rikthimit përcaktohet si shtypja e zbritjes. |
zbritje 5%–15% për sistemet e avullit; zbritje 7%–12% për sistemet e gazit; zbritje 10%–20% për sistemet e lëngjeve |
4. Formula të llogaritjes dhe shembuj praktikë inxhinierike (njësitë dyfishe Bar/PSI)
4.1 Llogaritja e shtypjes së lirimit
Formula: Shtypja e lirimit = Shtypja e vendosur × (1 + Shkalla e mbingarkesës)
Shembull zbatimi në fushë: Për një ventil sigurie për shërbimin e avullit me shtypje të vendosur 10 bar (145 psi) dhe një mbingarkesë të lejuar standarde prej 10%, shtypja e lirimit = 10 × 1,1 = 11 bar (159,5 psi).
4.2 Llogaritja e shtypjes së rikthimit
Formula: Shtypja e rikthimit = Shtypja e vendosur − Shtypja e zbritjes
Shembull zbatimi në fushë: Për një ventil sigurie për shërbimin e gazit me shtypje të vendosur 10 bar (145 psi) dhe një margjinë standarde zbritjeje prej 8%, shtypja e rikthimit = 10 − 0,8 = 9,2 bar (133,4 psi).
5. Logjika e funksionimit të tre parametrave të shtypjes
Cikli i plotë i nxjerrjes së shtypjes ndjek një logjikë sekuenciale të fiksuar: Shtypja në sistem rritet qëndruesisht → arrin shtypjen e caktuar për të nisur hapjen e valvulës dhe nxjerrjen e shtypjes → rritet deri në shtypjen e nxjerrjes për nxjerrjen e plotë të shtypjes së tepërt → shtypja në sistem zvogëlohet shpejt → bie deri në shtypjen e rikthimit për të mundësuar mbylljen e plotë të valvulës → sistemi kthehet në shtypjen e tij normale dhe të qëndrueshme të funksionimit.
Funksionet kryesore inxhinierike:
- Shtypja e caktuar: Mbron presionin maksimal të punës së pajisjeve (MAWP) dhe parandalon aktivizimin e hershëm ose të vonuar të valvulës
- Shtypja e nxjerrjes: Siguron kapacitetin e plotë të nxjerrjes dhe eliminon rreziqet e mundshme të shtypjes së tepërt
- Shtypja e rikthimit: Stabilizon funksionimin e sistemit dhe parandalon vibrimin e valvulës, rrjedhjen e mesit dhe humbjet e pa nevojshme të energjisë
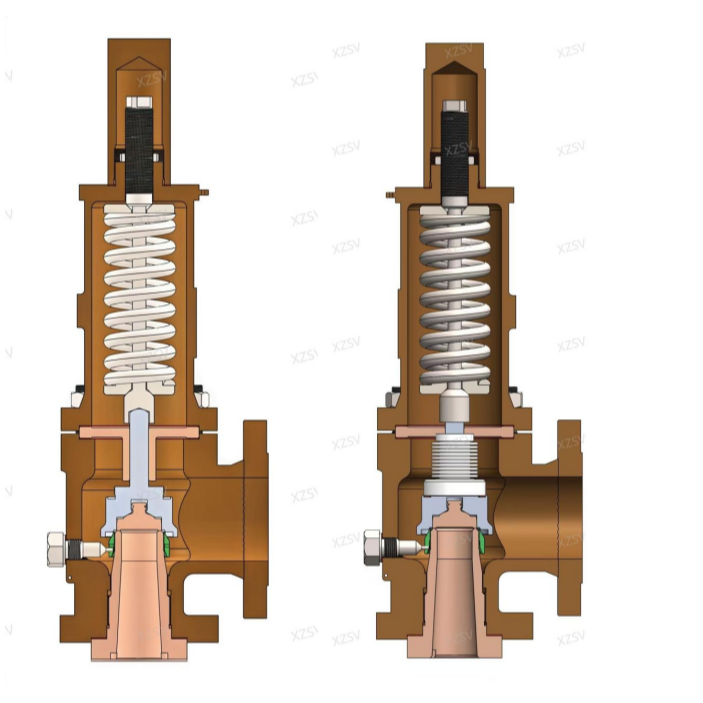
【FOTO 2: Diagrami i strukturës së brendshme të valvulës sigurie – Trego komponentët kryesorë të lidhur me veprimin e hapjes dhe rikthimit të shtypjes】
6. Krahasimi i parametrave standard për shërbimet e ndryshme mesatare
Kushtet e shërbimit |
Rritja e presionit standard |
Shkarkimi standard |
Norma Aplikueshme |
Shërbimi me avull |
10% |
5%–15% |
ASME BPVC Sec.VIII |
Shërbimi me ajër dhe gaz |
10% |
7%–12% |
API 520 Pjesa I |
Shërbimi me lëng |
10%–25% |
10%–20% |
API 520 Pjesa II |
Gjendja e Emergjencës nga Zjarri |
21% |
Dizajn i Përpunuar Personalisht |
API 521 |
【FOTOJA 3: Diagrami i Krahasimit të Shtypjes së Mbingarkuar dhe të Shkarkimit – Krahasim vizual i parametrave për shërbimet me avull, gaz dhe lëng】
7. Dështimet e Zakonshme në Fushë dhe Zgjidhjet Estandarde
7.1 Dështimi i Rikthimit pas Hapjes dhe Vazhdimi i Lëvizjes së Mediumit
Shkaqet: Shkarkimi i tepërt zvogëlon shtypjen e rikthimit dhe dëmton performancën e hermetizimit; kontaminues të huaj të bllokuar në vendin e valvulës; lodhje e mullirës dhe zvogëlim i performancës mekanike.
Zgjidhjet: Rregulloni shkarkimin për t’u përshtatur me specifikimet standarde (5%–10% për shërbimet me avull), pastroni plotësisht kontaminuesit nga vendi i valvulës dhe kalibroni rregullisht ngarkesën paraprake të mullirës.
7.2 Qarkullimi i Përsëritur i Valvulës dhe Lodhja e Vibruar
Shkaqet: Shkarkimi i pakufizuar rezulton në një shtypje rikthimi që është gati identike me shtypjen e vendosur, duke bërë që fluktuimet e vogla të shtypjes së sistemit të aktivizojnë hapjen dhe mbylljen e përsëritur të valvulës.
Zgjidhjet: Rritni moderisht margjinën e shpërblyerjes për të përshtatur me varietetin e normalës së ndryshimeve të presionit në tubacion.
7.3 Dështimi i hapjes në presionin e vendosur të vlerësuar
Shkaqet: Devijimi i kalibrimi të presionit të vendosur, ndërhyrja e presionit të mbetur të prapmbrapsur dhe tensioni i tepërt i paralodhjes së shiritit të kthyer.
Zgjidhjet: Kryeni kalibrimin profesional vjetor në mënyrë të hollësishme sipas kërkesave të ISO 4126, duke ruajtur devijimin e përgjithshëm të presionit brenda ±3%.
8. Referencat autoritative të standardeve industriale
- ASME BPVC Seksioni VIII Pjesa 1: Specifikon kufijtë e mbingarkesës dhe kriteret e përputhshmërisë së MAWP për valvulat e sigurisë të anijeve të presionit
- API 520 Pjesa I/II: Siguron udhëzime për llogaritjen e kapacitetit të valvulave të sigurisë, përcaktimin e mbingarkesës dhe zgjedhjen e parametrave të shpërblyerjes
- API 526: Përcakton procedurat e kalibrimi në fabrikë dhe specifikimet e vendosjes së presionit për valvulat industriale të sigurisë
- ISO 4126-1: Vendos metodat globale të unifikuara të testimit dhe tolerancat e lejuara të devijimit të presionit për funksionimin e valvulave të sigurisë
9. Konfigurimi i Imazheve për SEO për Rankimin e Google Imazheve
Të gjitha imazhet e konfiguruara përdorin emra standard të skedarëve në gjuhën angleze dhe tekste ALT të optimizuara për të maksimizuar dukshmërinë në kërkimet e imazheve të Google, duke qenë plotësisht të përshtatshme me librari të medias së sajteve të huaja:
Figura 1: Kurba e Shtypjes-Kohës së Ventilit të Sigurisë
Emri i Skedarit: safety-valve-pressure-time-curve.png
Teksti ALT: Kurba e shtypjes-kohës së ventilit të sigurisë që ilustron shtypjen e vendosur, shtypjen e lëshimit, shtypjen e rivendosjes dhe intervalin e funksionimit të blowdown
Figura 2: Diagrami i Strukturës së Brendshme të Ventilit të Sigurisë
Emri i Skedarit: safety-valve-internal-structure.png
Teksti ALT: Diagrami i strukturës së brendshme të ventilit të sigurisë me marrës të shiritit për sistemet industriale të mbrojtjes nga shtypja e tepërt
Figura 3: Diagrami i Krahasimit të Parametrave të Shtypjes
Emri i Skedarit: safety-valve-blowdown-overpressure-comparison.png
Tekst alternativ: Diagramë krahasuese e vlerave të presionit të tepërt dhe të shpërthimit për valvulat sigurie të avullit, gazit dhe lëngjeve sipas standardeve ASME dhe API
10. Lidhja zyrtare e burimeve të markës
Shanghai Xiazhao Valve prodhon valvula sigurie të plotë të përshtatura me standartet ndërkombëtare ASME dhe API, duke mbështetur konfigurimin e parametrave të presionit sipas kërkesës, kalibrimin në vend dhe verifikimin e përshtatshmërisë industriale. Valvulat tona janë përdorur gjerësisht në projekte industriale të huaja në sektorët e kimisë, energjisë, kazanëve dhe enëve të presionit.
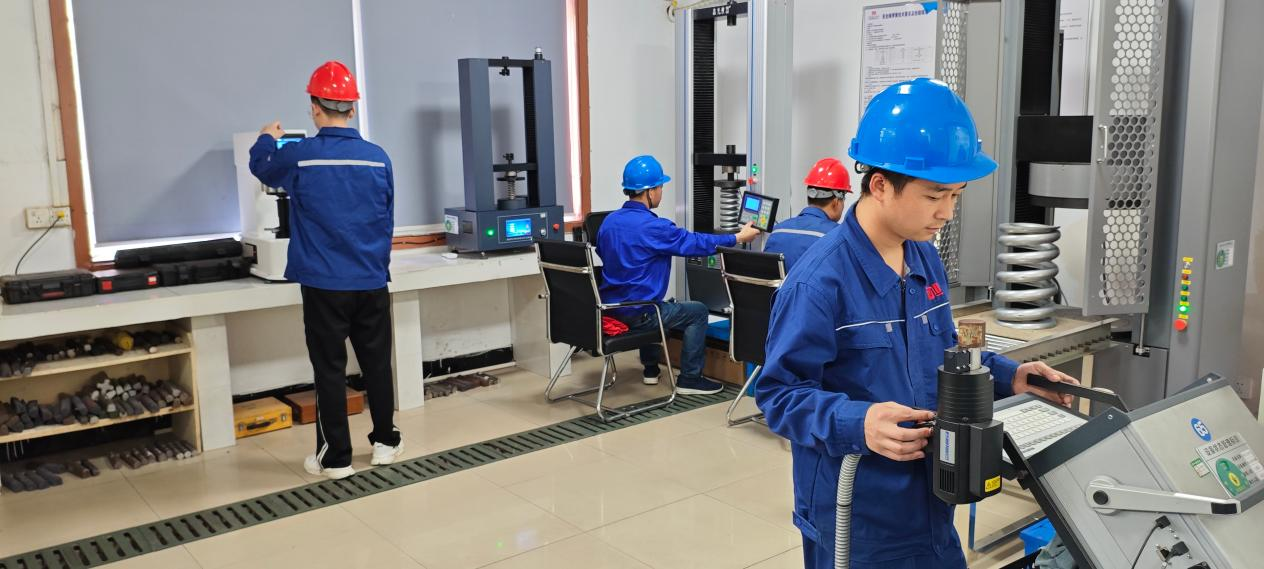
Ne ofrojmë mbështetje teknike profesionale dhe shërbime zgjidhjesh valvulash të përshtatura për klientët industrialë globalë.
11. Pyetje të shpeshta | Pyetje të shpeshta për inxhinierët globalë
Pyetja 1: Cili është ndryshimi kryesor midis presionit të vendosur dhe presionit të hapjes?
A: Presioni i caktuar referohet vlerës së standardizuar të dizajnit dhe kalibrimi në fabrikë, ndërsa presioni i hapjes është presioni aktual i çarjes në vend. Devijimi normal i funksionimit kontrollohet brenda ±3%, dhe presioni i caktuar shërben si referenca e përbashkët e dizajnit për të gjitha projektet industriale.
Pyetja 2: A është gjithmonë më e mirë një vlerë më e vogël e rrjedhjes pas nxjerrjes për performancën e valvulës sigurie?
A: Jo. Një margjinë shumë të ngushtë e rrjedhjes pas nxjerrjes shkakton vibrime të valvulës dhe konsumim të sipërfaqes së hermetizimit, ndërsa një rrjedhje shumë e madhe pas nxjerrjes shkakton rrjedhje të vazhdueshme të mjedisit. Vlerat e rrjedhjes pas nxjerrjes duhet të respektohen me rigorozitet intervalin e standardeve ASME dhe API që korrespondojnë me mjediset e ndryshme të përdorimit.
Pyetja 3: A mund të rregullohen vlerat e presionit të tepërt të valvulës sigurie në mënyrë arbitrare?
A: Jo. Parametrat e presionit të tepërt janë të kufizuara me rigorozitet nga presioni maksimal i punës (MAWP) i pajisjes dhe nga standardet industriale ndërkombëtare. Rregullimi i papërcaktuar i presionit të tepërt do të shkaktojë ngarkesë të tepërt të pajisjes dhe rreziqe potenciale sigurie.
Përfundim
Presioni i vendosur, presioni i lirimit dhe presioni i rivendosjes formojnë së bashku kornizën teknike të plotë për mbrojtjen nga rritja e presionit për valvulat e sigurisë. Kuptimi i saktë dhe konfigurimi standard i këtyre tre parametrave janë kushte të domosdoshme paraprake për funksionimin e sigurt të pajisjeve, pranimin e projekteve ndërkombëtare dhe prodhimin industrial të standardizuar. Duke ndjekur saktësinë e prodhimit sipas standardeve ndërkombëtare dhe kalibrimin profesional të parametrave, Shanghai Xiazhao Valve ofron zgjidhje të qëndrueshme dhe të besueshme për mbrojtjen nga rritja e presionit për sistemet industriale globale të presionit.
Tabela e Lëndës
- 1. Hyrja: Pse tre parametrat kryesorë të shtypjes janë të rëndësishëm
- 2. Qartësimi i terminologjisë: Shtypja e vendosur vs. shtypja aktuale e hapjes
- 3. Përkufizimet e Parametrave Kryesorë të Shtypjes (Me Të Dhëna Autoritative Standardi)
- 4. Formula të llogaritjes dhe shembuj praktikë inxhinierike (njësitë dyfishe Bar/PSI)
- 5. Logjika e funksionimit të tre parametrave të shtypjes
- 6. Krahasimi i parametrave standard për shërbimet e ndryshme mesatare
- 7. Dështimet e Zakonshme në Fushë dhe Zgjidhjet Estandarde
- 8. Referencat autoritative të standardeve industriale
- 9. Konfigurimi i Imazheve për SEO për Rankimin e Google Imazheve
- 10. Lidhja zyrtare e burimeve të markës
- 11. Pyetje të shpeshta | Pyetje të shpeshta për inxhinierët globalë
- Përfundim